

 中文简体
Sebuah rotomolder di Shandong menyuap filem PE sekerap dan bahagian yang ditolak ke dalam kilang pemotong setiap pagi. Dalam beberapa minit mesin mengurangkan bahan untuk membersihkan cip, dan pengendali menganggap masalah pengurangan saiz telah diselesaikan. Kemudian cip mencapai penumbuk, dan kesesakan sebenar muncul: penurunan pemprosesan, pengedaran serbuk tidak sekata, dan output kilang pemotong hanyalah spesifikasi input yang salah untuk peringkat proses seterusnya.
Urutan itu berulang dalam ratusan tumbuhan plastik, kerana kilang pemotong biasanya dijangka melakukan lebih daripada yang boleh. Jadi kami nyatakan kesimpulan di hadapan: kilang pemotong ialah alat yang betul untuk pengurangan kasar dan sederhana, menghasilkan cip dan butiran daripada sekerap plastik yang besar. Ia tidak direka untuk membuat serbuk taburan yang halus dan sempit yang diperlukan rotomolding, pengeluaran masterbatch, pengadunan kering PVC dan pengkompaunan polimer. Untuk pekerjaan tersebut, anda memerlukan penumbuk, sama ada disuap oleh kilang pemotong atau disepadukan dengannya dalam satu barisan pengeluaran.
Apakah Kilang Pemotong dan Bagaimana Ia Berfungsi?
Kilang pemotong, juga dipanggil kilang pisau atau granulator, mengurangkan bahan melalui ricih mekanikal dan bukannya dengan hentaman atau geseran. Rotor yang dipasang dengan bilah pisau berputar dengan cepat di dalam ruang pegun. Pisau balas yang dipasang pada perumah bekerja pada bilah pemutar seperti sepasang gunting, memotong bahan suapan berulang kali sehingga serpihan cukup kecil untuk melalui skrin di bahagian bawah.
Tiga pembolehubah mengawal keluaran kilang pemotong: saiz lubang skrin, jurang antara pisau pemutar dan pisau balas, dan keadaan tepi pisau. Dengan bilah tajam, jurang yang betul dan skrin 6 mm, kebanyakan termoplastik meninggalkan mesin sebagai cip yang bersih dan seragam. Apabila pisau tumpul, tindakan pemotongan berubah kepada tindakan koyak, tepi zarah menjadi compang-camping, denda bertambah dan daya pemprosesan menurun.
Kilang pemotong adalah teguh, tetapi ia mesti dimasukkan ke dalam sampul reka bentuknya. Pemakanan yang berlebihan memperlahankan pemutar, meningkatkan suhu dalam ruang pemotongan, dan menyumbat skrin. Amalan yang baik adalah untuk memastikan aliran suapan pada kadar yang stabil, bersaiz supaya kelajuan rotor kekal stabil.
Bagaimana Kilang Memotong Berbanding dengan Mesin Pengurangan Saiz Lain
Kilang pemotong sering dikelirukan dengan kilang tukul dan penghancur cakera kerana ketiga-tiganya secara longgar dipanggil pengisar. Mereka beroperasi pada prinsip yang berbeza dan menghasilkan taburan zarah yang sangat berbeza.
| Jenis mesin | Prinsip operasi | Saiz keluaran biasa | Paling sesuai untuk |
|---|---|---|---|
| Kilang pemotong | Menggunting antara pisau pemutar dan pisau balas tetap | Serpihan dan butiran 1–10 mm | Pengurangan sisa, filem, pembersihan, bahagian luar spesifikasi |
| Kilang tukul | Kesan dengan menghayun tukul pada plat pemutus | 100 µm–3 mm bergantung pada skrin | Bahan rapuh atau berserabut, serbuk kering |
| Penumbuk cakera | Geseran dan ricih antara cakera pengisar berputar dan pegun | Serbuk 20–600 µm | Serbuk plastik halus untuk rotomolding, masterbatch, adunan PVC |
Baca lajur sebelah kanan dengan teliti. Jika proses anda memerlukan serbuk dalam julat 20–600 µm, kilang pemotong bukanlah mesin yang akan menghantarnya. Ia tergolong di hulu, menyediakan bahan untuk pentas yang melakukannya.
Tempat Kilang Pemotong Sesuai dengan Talian Pemprosesan Plastik
Oleh kerana outputnya berada dalam julat 1–10 mm, kilang pemotong paling baik difahami sebagai langkah pengurangan saiz peringkat pertama. Dalam amalan ia digunakan untuk:
- Mengurangkan pembersihan, bahagian yang ditolak dan pemangkasan tepi menjadi serpihan yang boleh dihantar melalui penyuap udara atau skru
- Gulung filem pra-menghancurkan dan sekerap besar sebelum dicuci, ditumpatan atau pemulihan baling
- Bahan perapi sebelum dikisar halus dalam penumbuk
- Menyediakan kumpulan kecil untuk ujian kompaun atau ujian makmal
Perkara biasa ialah pengurangan volum dan penambahbaikan pengendalian, bukan kehalusan akhir. Selepas kilang pemotong, cip mestilah sesuai untuk operasi unit seterusnya: penyemperit, pengisar, mesin basuh atau penumbuk. Keluarga yang lebih luas daripada mesin pengisar plastik mempunyai peraturan yang berbeza untuk setiap peringkat, dan istilah penting apabila anda mula membandingkan petikan.
Perkara yang Perlu Diperiksa Sebelum Membeli Kilang Memotong
Pasukan perolehan biasanya memberi tumpuan kepada kuasa motor dan harga pembelian. Selepas bekerja dengan beratus-ratus tumbuhan plastik, kami meletakkan empat mata lain lebih tinggi pada senarai semak.
- Bahan bilah dan kos penggantian. Keluli aloi adalah minimum untuk pemotongan bersih; sebatian terisi dan melelas akan memendekkan hayat bilah. Perubahan bilah adalah perbelanjaan penyelenggaraan rutin terbesar sepanjang hayat mesin.
- Reka bentuk dan kesesuaian skrin. Bingkai skrin keluaran cepat, geometri perforasi yang betul dan padanan yang ketat antara skrin dan perumah menghalang cip bersaiz besar daripada tergelincir.
- Akses untuk pembersihan. Mesin yang memproses PVC atau elastomer termoplastik memerlukan pembersihan yang kerap. Masa yang diperlukan untuk membuka ruang, mengeluarkan skrin, dan membersihkan sisa selalunya merupakan perbezaan kos tersembunyi antara mesin yang serupa.
- Keselamatan dan bunyi bising. Saling kunci pintu, kunci rotor dan penutup bunyi hendaklah standard. Tahap hingar melebihi 90 dBA adalah perkara biasa tanpa pembendungan dan akan menjejaskan persekitaran kerja.
Keadaan bilah patut diberi perhatian khusus. Polipropilena dan sebatian yang diisi tidak akan dipotong bersih dengan pisau haus; pengendali memberi pampasan dengan memperlahankan suapan, yang seterusnya menghasilkan lebih banyak haba dan lebih banyak denda. Banyak kilang pemotong kehilangan 20 hingga 30 peratus kapasiti undian mereka melalui kehausan pisau sebelum penurunan itu disedari. Sertakan jadual mengasah pisau dan penggantian dalam pelan operasi anda dari hari pertama.
Tenaga setiap tan juga layak mendapat satu talian. Terlalu banyak menentukan motor tidak meningkatkan pemotongan; ia hanya meningkatkan penggunaan tenaga dan kos setiap tan. Padankan kuasa yang dipasang dengan bahan dan daya pemprosesan yang sebenarnya anda jalankan.
Apabila Kilang Memotong Sahaja Tidak Mencukupi
Kilang pemotong berhenti berguna apabila sasaran proses bergerak di bawah kira-kira satu milimeter. Bagi kebanyakan aplikasi plastik, sasarannya jauh di bawah itu.
Rotomolding, Masterbatch dan Serbuk PE
Serbuk rotomolding biasanya perlu berada dalam julat 200–500 µm, atau kira-kira 35–80 mesh, dengan taburan saiz zarah yang sempit dan aliran yang baik. Kilang pemotong tidak boleh menghasilkan serbuk itu. Konfigurasi standard ialah kilang pemotong untuk peringkat kasar diikuti dengan penghancur cakera untuk pengisaran halus. Jika kilang pemotong mengeluarkan cip dengan saiz yang tidak konsisten, penumbuk akan melihat perubahan suhu, kehausan cakera yang tidak sekata dan kualiti serbuk yang berubah-ubah. Memasang kilang pemotong dengan skrin 6–10 mm ialah cara mudah untuk menstabilkan suapan.
PE adalah sensitif haba, jadi penumbuk mesti mengawal suhu sambil mengekalkan jurang pengisaran yang stabil. Gabungan itulah yang memisahkan serbuk yang mengalir secara konsisten dalam acuan daripada serbuk yang menyebabkan variasi ketebalan dinding.
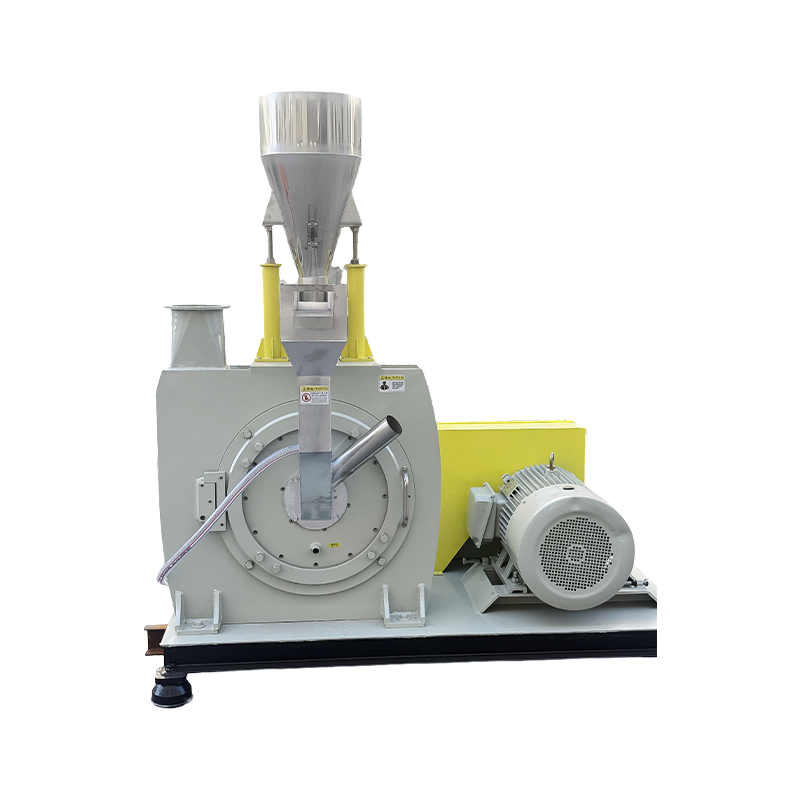
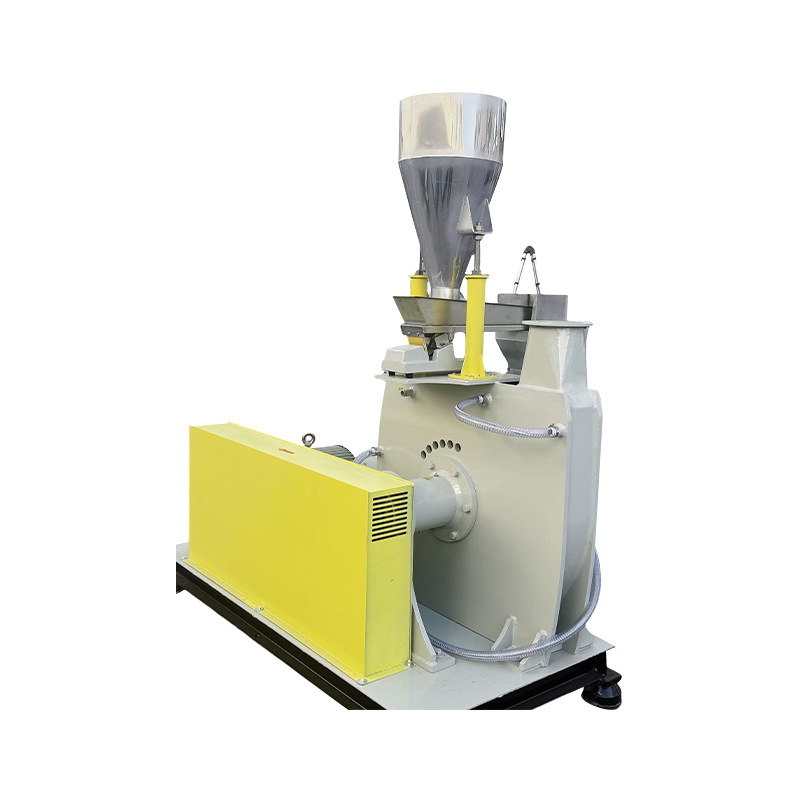
 Serbuk Rotomolding 500 PE Model Tinggi Output Stabil Pulverizer Penghancur padat ini sesuai dengan garis rotomolding kecil hingga sederhana, menghasilkan 150-450 kg/j dengan kehalusan 20-100 mesh boleh laras. Cakera keluli DC53 dan pengisaran bilah yang tepat memastikan aliran serbuk seragam, menangani kawalan haba dan kestabilan jurang untuk bahagian rotomolded yang berkualiti. Lihat Produk →
Pengisaran Halus PVC
PVC membawa dua cabaran: ia merosot apabila terlalu panas, dan pigmen serta pengisi di dalamnya adalah kasar. Suhu pengisaran mesti kekal rendah, manakala cakera, bilah dan rotor mesti tahan haus. Kilang pemotong tujuan am tidak akan mempunyai toleransi di bawah tugas PVC yang berterusan, dan bahagian hausnya tidak akan bertahan. Model pulverizer khusus PVC menangani kedua-dua isu dengan cakera keras, rotor tahan haus dan laluan penyejukan khusus.
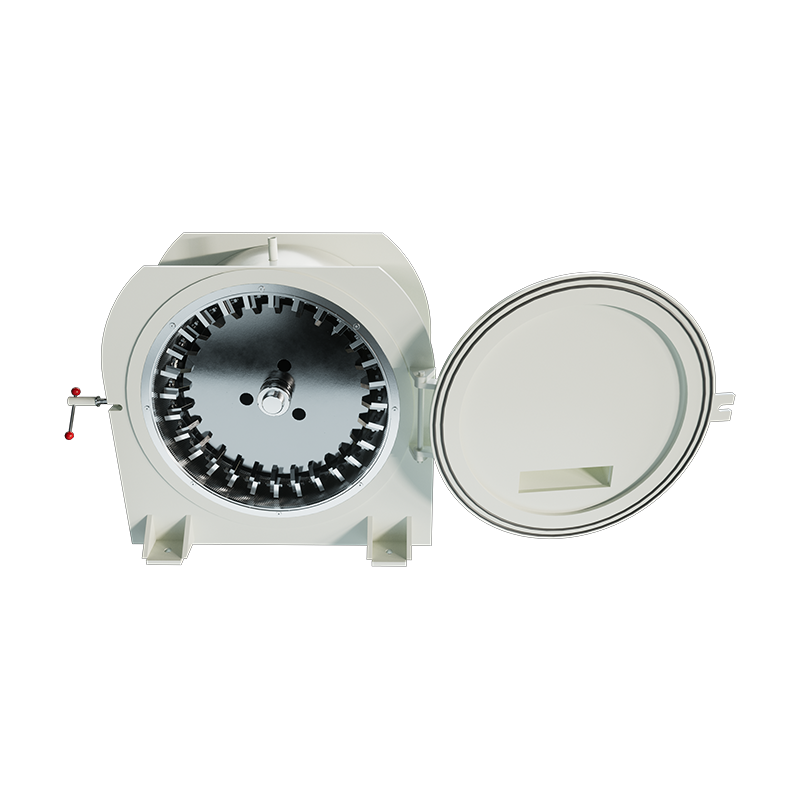 Mesin Pengisar Pengisar PVC Model 500 Dibina untuk PVC dengan pengisi yang melelas, model peringkat permulaan ini mengekalkan ruang pengisaran pada 45-55°C melalui penyejukan air, menghalang penguraian. Cakera yang dikeraskan dan bilah yang boleh diganti mengendalikan kandungan pengisi sederhana, menawarkan 100-300 kg/j dan output mesh 20-80 untuk pengeluaran kumpulan kecil. Lihat Produk →
Jika kilang anda bermula dengan kilang pemotong dan menyalurkan serbuk PVC, jadikan saiz cip konsisten. Mencampurkan cip 8 mm dengan ketulan 30 mm menghasilkan ketumpatan suapan yang tidak sekata, dan penghancur akan bertindak balas dengan beban motor yang turun naik dan serbuk yang tidak konsisten.
Menggabungkan Kilang Pemotong dan Pengisar dalam Satu Barisan Pengeluaran
Banyak pemasangan moden tidak membeli mesin ini sebagai pulau yang berasingan. Mereka membeli barisan pengeluaran penghancur dan penghancur jenis pisau yang mengambil sekerap besar di satu hujung dan mengeluarkan serbuk halus di hujung yang lain. Peringkat pemotongan melakukan pengurangan kasar, peringkat penghancuran menyelesaikan kerja, dan satu panel kawalan menguruskan keseluruhan jujukan.
Penyepaduan membuahkan hasil dalam tiga cara: langkah pengendalian yang lebih sedikit antara mesin, keadaan suapan yang lebih mantap kerana cip tiba di penghancur pada kadar terkawal, dan pembendungan habuk yang lebih baik kerana talian direka bentuk sebagai satu sistem tertutup. Untuk pemproses yang menskalakan daripada mesin tunggal kepada kapasiti pengeluaran, talian bersepadu biasanya merupakan pilihan berisiko lebih rendah.
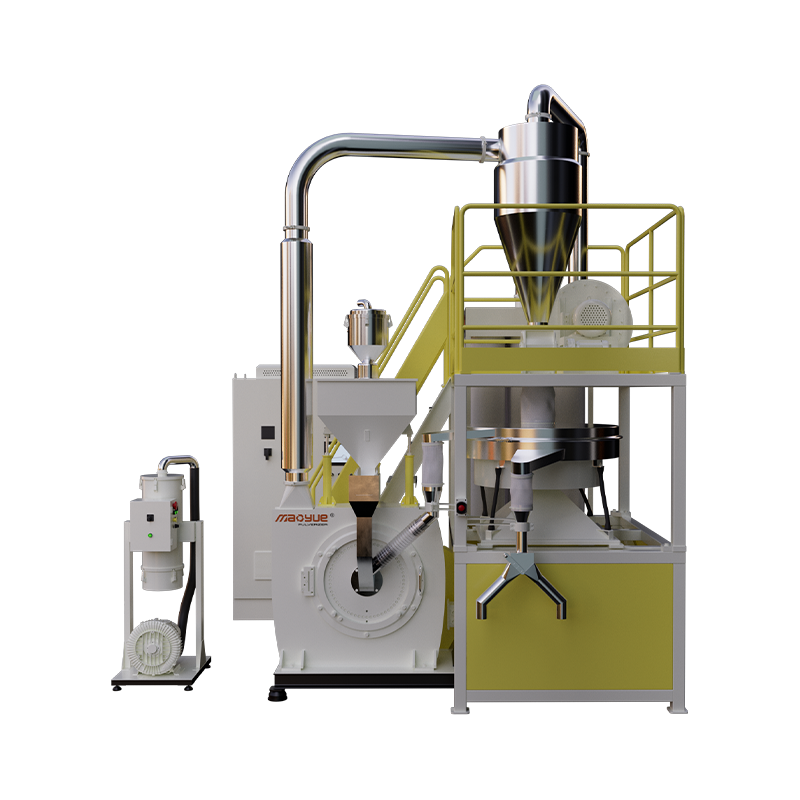
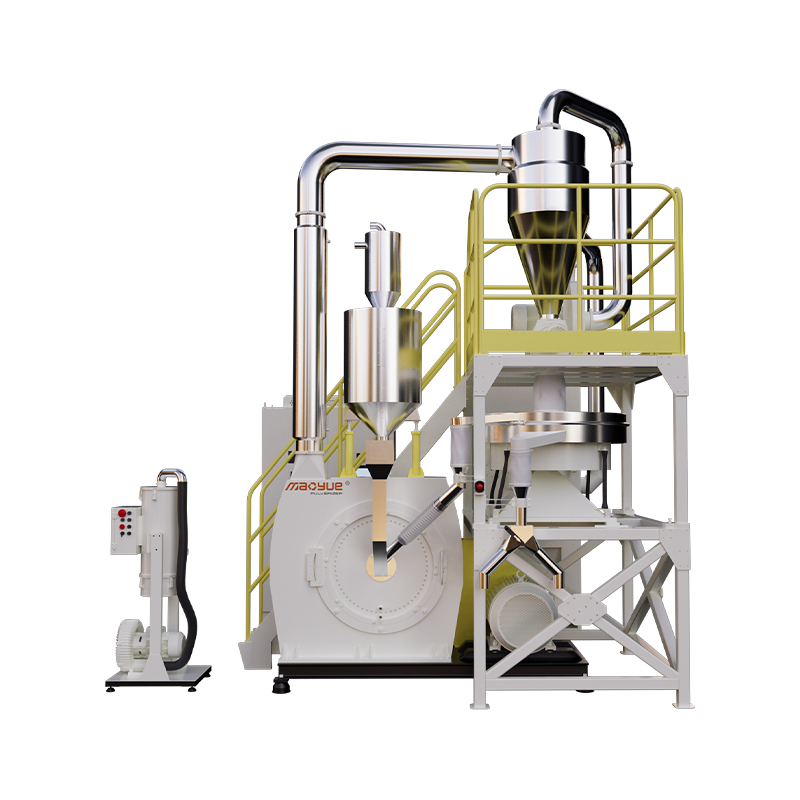
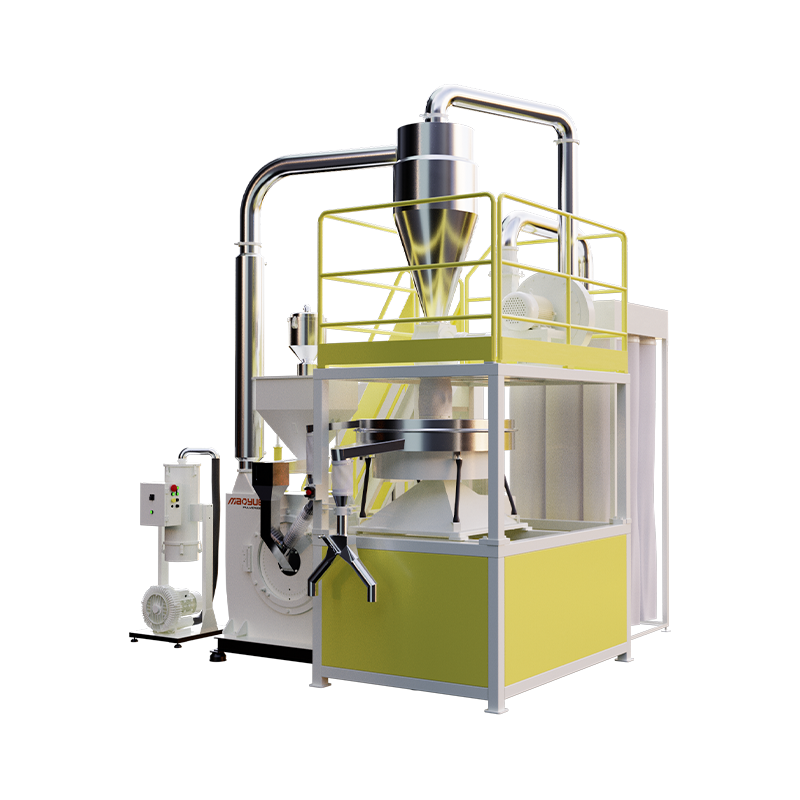
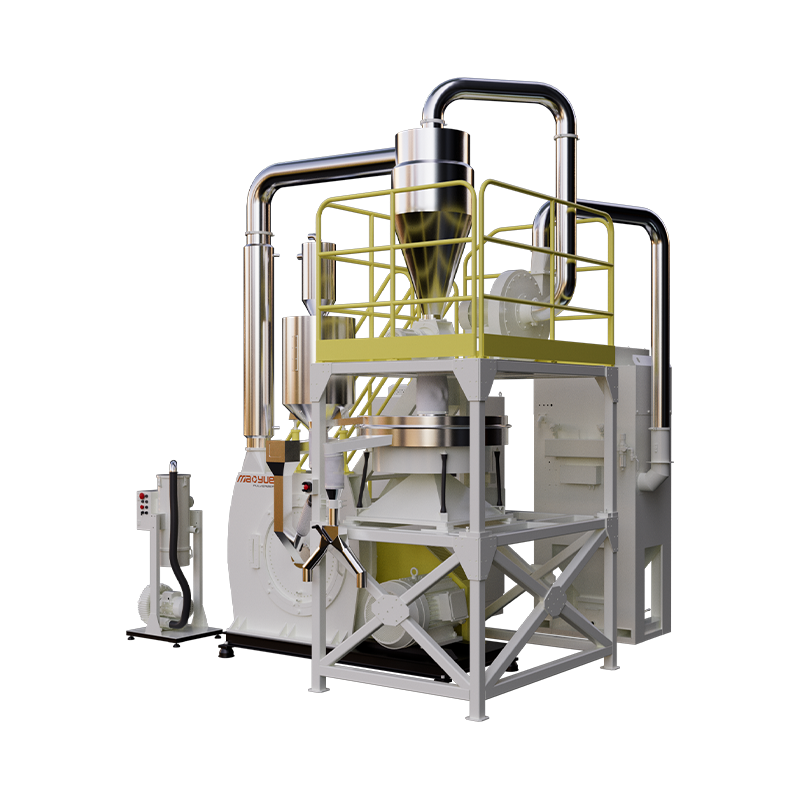
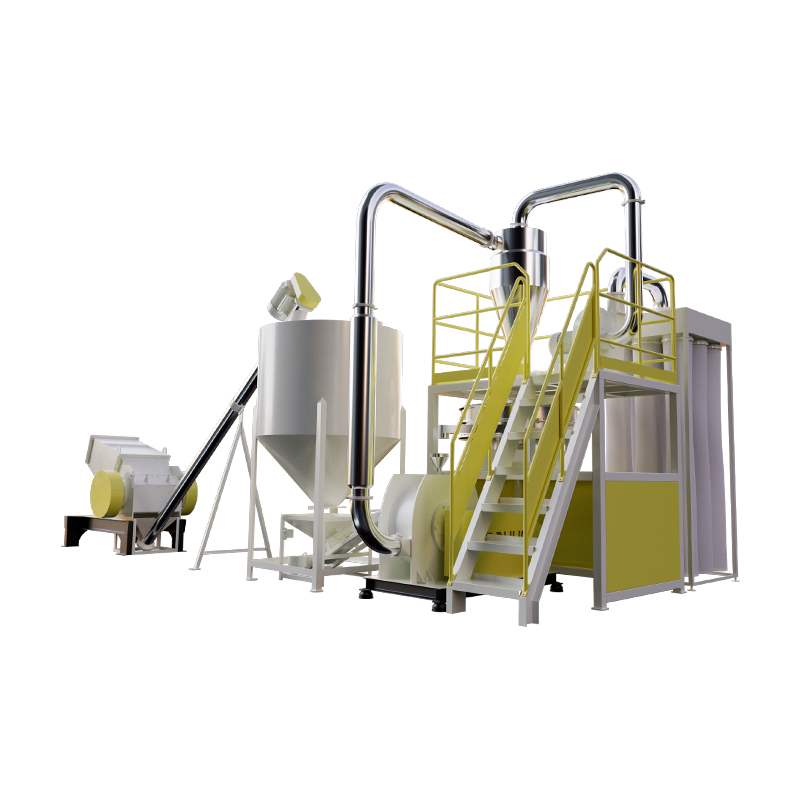 Barisan pengeluaran penghancur dan penghancur jenis pisau Talian bersepadu ini menggabungkan penghancur bilah tugas berat dengan kilang cakera ketepatan, penghantar pneumatik dan pengumpulan habuk. Ia menukar sisa plastik besar seperti paip dan profil kepada serbuk 20-80 mesh seragam, mengurangkan langkah pengendalian dan memastikan suapan yang stabil untuk kitar semula bernilai tinggi. Lihat Produk →
Pilih mengikut Spesifikasi Sasaran, Bukan mengikut Kategori Mesin
Sebelum memanggil pembekal untuk mendapatkan sebut harga, tulis empat nombor: saiz zarah sasaran atau julat jaringan, pecahan bersaiz besar yang dibenarkan, daya pemprosesan yang diperlukan dalam kilogram sejam dan bahan tepat yang akan anda proses, termasuk tahap pencemaran dan kelembapan. Hanya selepas itu anda boleh menilai sama ada kilang pemotong adalah jawapan yang lengkap, pra-peringkat untuk penghancur, atau tidak diperlukan.
Kemudian minta pengilang untuk mengisar ujian menggunakan bahan anda sendiri. Jadual katalog tidak boleh meramalkan bagaimana sebatian tertentu akan bertindak. Semasa ujian, minta pengedaran saiz zarah penuh, bukan hanya purata; suhu bahan yang keluar; dan tenaga yang digunakan setiap tan. Bandingkan pembekal pada jumlah kos setiap tan, yang termasuk harga pembelian, alat ganti haus, tenaga dan anggaran masa henti. Dalam amalan, alat ganti haus dan tenaga mendominasi kos seumur hidup kedua-dua kilang pemotong dan penghancur.
Di kilang kami, kami menjalankan sampel pelanggan sebelum membuat keputusan pembelian, dan kami rangkaian mesin penuh tersedia untuk perbandingan supaya anda dapat melihat bagaimana setiap peringkat pengisaran sesuai bersama.