

 中文简体
Hanya sebahagian kecil daripada sisa plastik yang dihasilkan setiap tahun ditukar semula kepada bahan mentah yang boleh digunakan. Daripada plastik yang kembali kepada pengeluaran, kebanyakannya dikendalikan secara mekanikal: diisih, dicuci, dikecilkan saiznya, dicairkan dan dikompaun semula menjadi produk baharu. Antara langkah tersebut, pengurangan saiz zarah adalah di mana ekonomi kitar semula menang atau kalah. Teknologi kitar semula plastik yang digunakan pada peringkat ini, dan kualiti pulverizer yang melakukan kerja, secara langsung mengawal daya pemprosesan, penggunaan tenaga, keseragaman serbuk dan nilai pasaran akhir bahan yang ditebus. Pepulverizer yang memegang tetingkap saiz zarah yang ketat boleh menukar sekerap gred rendah menjadi bahan suapan premium, manakala yang menghasilkan serbuk yang tidak konsisten menjadikan setiap proses hiliran lebih mahal. Artikel ini menerangkan cara perbandingan dua keluarga utama teknologi kitar semula plastik, mengapa pengisaran halus sangat penting dalam amalan, dan perkara yang perlu dicari semasa memilih peralatan penumbuk untuk operasi kitar semula.
Kitar semula mekanikal dan kimia: bagaimana mereka membandingkan
Kitar semula mekanikal ialah teknologi kitar semula plastik yang paling banyak digunakan hari ini. Ia sesuai dengan sisa polimer tunggal yang bersih seperti botol PET, bekas HDPE, filem PE, peti PP, dan potongan paip PVC. Garis biasa menggabungkan pengisihan, pencucian, pengurangan saiz, penapisan cair dan pelletizing. Keluaran ialah kepingan, serbuk atau pelet yang boleh memasuki semula penyemperitan, pengacuan suntikan, pengacuan roto, atau pengeluaran masterbatch. Ekonominya menarik kerana input tenaga agak rendah dan kos modal peralatan difahami dengan baik, tetapi kaedahnya bergantung kepada kualiti bahan suapan. Jika input tercemar atau mengandungi polimer campuran, laluan mekanikal dengan cepat mencapai hadnya.
Kitar semula kimia, juga dipanggil kitar semula lanjutan, mengambil pendekatan yang bertentangan. Daripada mencairkan plastik, teknologi itu memecahkan rantai polimer kembali kepada monomer, minyak hidrokarbon, atau gas sintesis. Pirolisis memanaskan plastik tanpa oksigen untuk menghasilkan minyak dan gas; penyahpolimeran membalikkan pempolimeran untuk resin tertentu; solvolisis menggunakan pelarut untuk melarutkan dan memisahkan polimer; dan rawatan hidroterma menggunakan air mampat untuk mengurai sisa. Laluan ini mengendalikan aliran bercampur, berlamina atau tercemar yang tidak dapat diproses secara ekonomi oleh talian mekanikal. Tukar ganti adalah keamatan tenaga yang lebih tinggi, kawalan proses yang lebih kompleks, dan, dalam banyak kes, jejak karbon yang lebih besar bagi setiap tan sehingga teknologi matang. Loji berskala komersial semakin berkembang, tetapi kapasiti masih jauh ketinggalan berbanding jumlah sisa plastik yang telah diproses oleh pengitar semula mekanikal.
Bagi kebanyakan pengitar semula, kitar semula mekanikal kekal sebagai tulang belakang operasi mereka, manakala teknologi kimia berfungsi sebagai saluran pelengkap bagi pecahan yang sukar. Kedua-dua laluan bergantung pada pengurangan saiz yang baik di hulu: reaktor kimia memerlukan dimensi suapan yang konsisten untuk memastikan penukaran stabil, dan talian mekanikal menghasilkan serbuk yang kualitinya menentukan prestasi hiliran. Seorang pengitar semula yang menguasai langkah pengurangan saiz memperoleh leverage di seluruh loji.
Mengapa menghancurkan kualiti mendorong ekonomi kitar semula
Proses hiliran tidak memaafkan tentang saiz zarah. Rotomolding, sebagai contoh, memerlukan serbuk PE dalam julat yang sempit, biasanya dari kira-kira 200 hingga 500 mikron, supaya resin cair sekata dan bercantum tanpa lubang jarum. Pengkompaunan Masterbatch dan polimer lebih suka serbuk halus dengan kelakuan aliran yang stabil. Apabila pulverizer menghasilkan taburan saiz zarah yang luas, serbuk diasingkan dalam silo, mengalir dengan buruk melalui peralatan pemeteran, dan meninggalkan zarah kasar yang tidak cair sepenuhnya. Hasilnya ialah bahagian yang ditolak, penggunaan tenaga tambahan dan margin yang hilang. Mengukur taburan dengan analisis penapis standard sebelum serbuk meninggalkan loji adalah satu-satunya cara yang boleh dipercayai untuk mengetahui proses seterusnya yang akan diterima.
Pengisaran berlebihan adalah sama mahal. Menolak bahan lebih halus daripada proses yang memerlukan menggunakan kuasa tambahan dan mempercepatkan haus pada bilah, cakera dan skrin. Pengisaran bawah, sebaliknya, menghasilkan zarah bersaiz besar yang mesti dijalankan semula, dengan berkesan mengurangkan separuh kapasiti talian. Oleh itu, teknologi kitar semula plastik yang betul untuk pengurangan saiz ialah teknologi yang mengekalkan kehalusan sasaran pada daya pemprosesan yang dinilai, dengan kawalan suhu yang stabil dan kehausan yang boleh diramal. Dalam amalan, ini bermakna memadankan reka bentuk pemutar, geometri cakera pengisaran, dan konfigurasi skrin kepada polimer dan aplikasi yang dimaksudkan daripada membeli mesin generik dan mengharapkan yang terbaik.
| bahan | Aplikasi biasa | Sasaran kehalusan | Parameter kritikal |
|---|---|---|---|
| sekerap PE | Serbuk rotomolding | 200 hingga 500 mikron | Keseragaman dan aliran |
| sekerap PVC | Serbuk halus untuk profil tegar | 150 hingga 300 mikron | Kawalan haba dan haus |
| PA dan PP sekerap | Serbuk kejuruteraan kitar semula | 300 hingga 800 mikron | Operasi suhu persekitaran |
Jadual meringkaskan situasi biasa yang dihadapi oleh pengitar semula. Setiap baris menunjuk kepada konfigurasi mesin yang berbeza, itulah sebabnya satu penghancur universal jarang memberikan hasil yang boleh diterima merentas ketiga-tiga keluarga bahan. Pengalaman pengeluaran dengan setiap jenis polimer adalah yang membezakan reka bentuk yang berfungsi daripada reka bentuk yang menghabiskan hayatnya di bawah penyelenggaraan.
Memadankan peralatan dengan polimer
Tuntutan semula PE untuk rotomolding
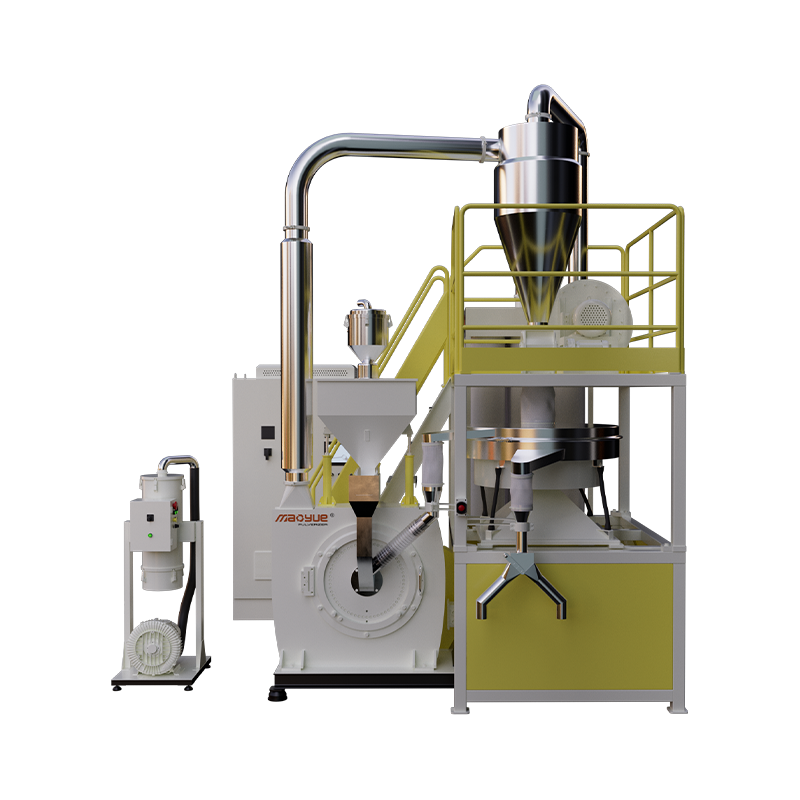
Rotomolding adalah salah satu aplikasi kitar semula yang paling menuntut untuk PE. Serbuk mesti mempunyai taburan saiz zarah yang sempit, kerana zarah kasar mencipta ketidaksempurnaan permukaan dan habuk halus menyebabkan aliran yang lemah. Penghancur cakera moden dengan pemutar berkelajuan tinggi dan cakera pengisaran bermesin ketepatan boleh menghasilkan serbuk PE pada daya pemprosesan tinggi sambil memegang keseragaman yang diperlukan. Seorang yang berdedikasi Pepulverizer serbuk rotomolding PE dengan keseragaman yang tinggi adalah pelaburan praktikal untuk pengitar semula yang menyuap talian rotomolding, kerana konsistensi serbuk diterjemahkan terus ke dalam kadar penolakan yang lebih rendah dalam bahagian acuan. Operator juga harus melihat sama ada mesin boleh mengendalikan geometri yang tidak sekata sedikit bagi kepingan kitar semula tanpa gangguan, kerana bentuk kepingan berbeza daripada pelet dara.
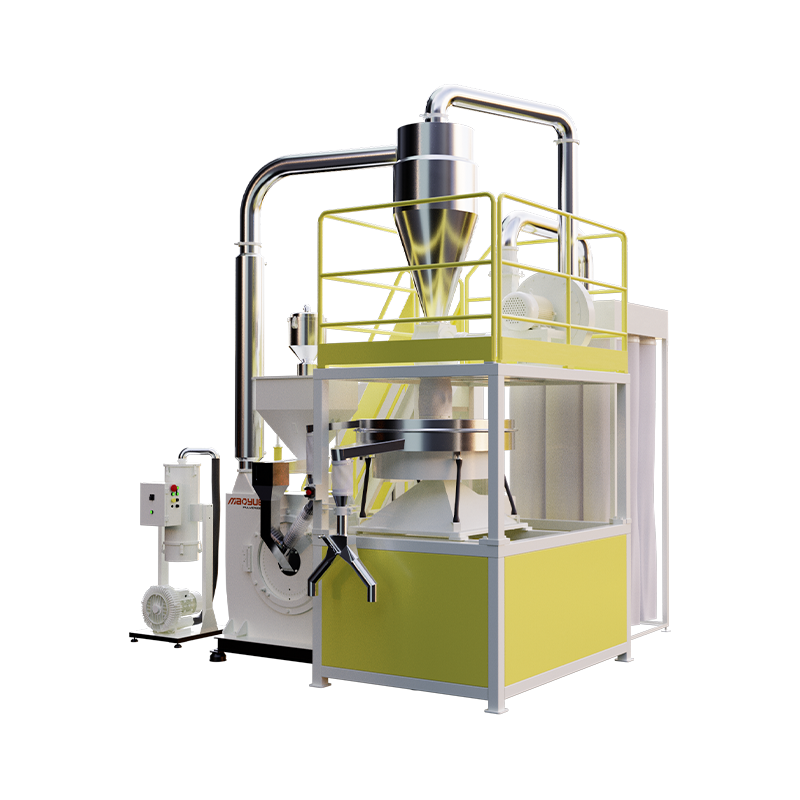
 PE Rotomolding Powder High Uniformity 600 Pulverizer Pembekal, Kilang - Changz Changzhou Mao Yue Intelligent Equipment Co., Ltd. ialah PE Rotomolding Powder High Uniformity 600 Pulverizer Pembekal dan Kilang di China,... Lihat Produk →
Sekerap PVC dan kepentingan rintangan haus
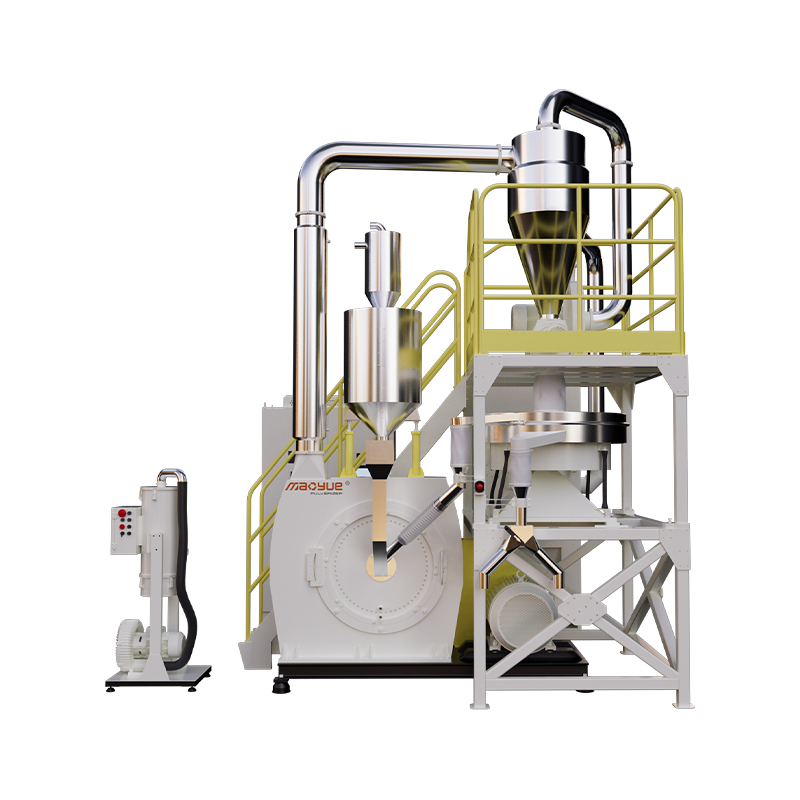
PVC adalah sensitif haba dan secara semula jadi melelas. Apabila dihancurkan, geseran pada muka cakera meningkatkan suhu, dan jika bahan terlalu panas ia merosot, membebaskan sebatian menghakis yang menyerang ruang pengisaran. Inilah sebabnya mengapa talian kitar semula PVC memerlukan penumbuk dengan pemutar bersaiz besar, pelesapan haba yang stabil dan perkakas tahan haus. A pulverizer PVC tahan haus menggunakan bilah keluli aloi dan cakera keras untuk memanjangkan hayat perkhidmatan antara selang penyelenggaraan, yang merupakan faktor kos tunggal terbesar apabila mengisar polimer berklorin. Suapan juga mestilah kering dan bebas daripada serpihan logam, kerana titik lembut PVC memudahkan pencemaran untuk menekan ke dalam permukaan pengisaran dan mempercepatkan pemarkahan.
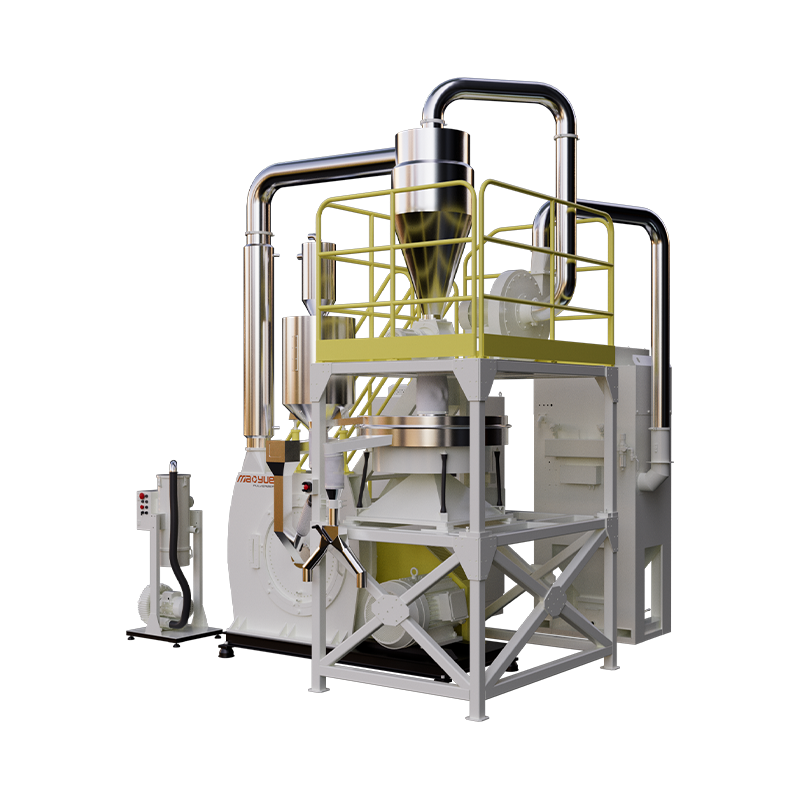
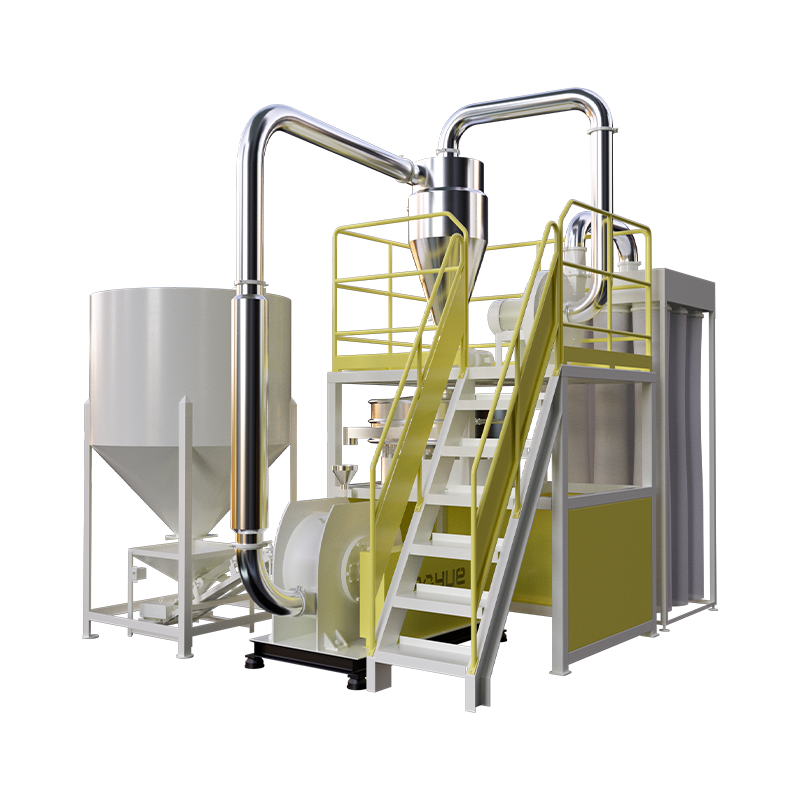 Model 850 PVC Pembekal Penghancur Tahan Haus, Kilang - Changzhou Mao Yue Inte Changzhou Mao Yue Intelligent Equipment Co., Ltd. ialah Pembekal dan Kilang Penghancur Tahan Haus PVC Model 850 di China, Model Tersuai 85... Lihat Produk →
PA dan PP sekerap kejuruteraan
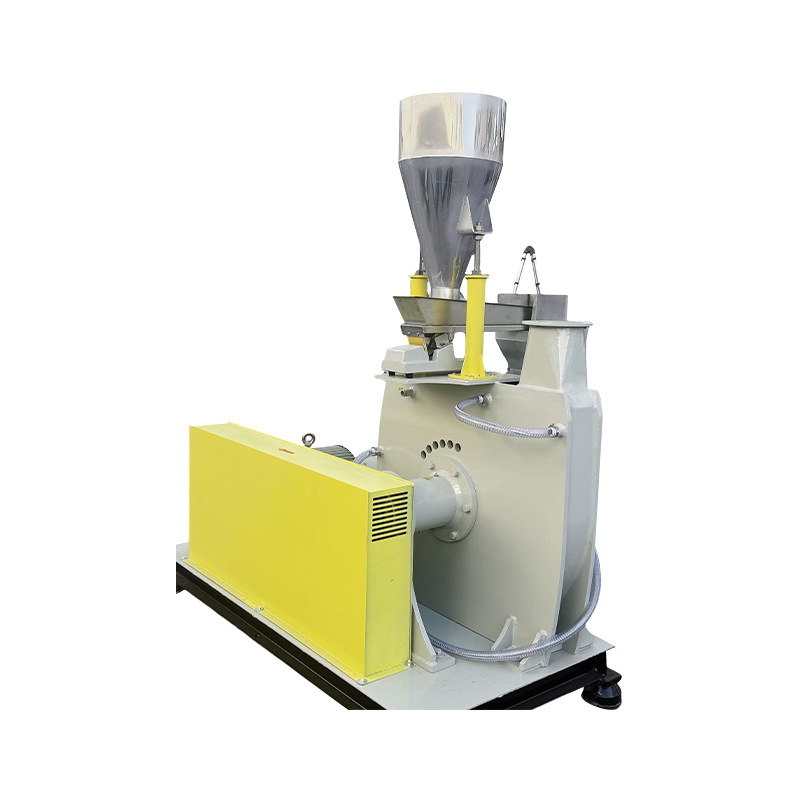
Poliamida dan polipropilena adalah bahan yang kuat dan mulur. Amalan konvensional memerlukan penyejukan kriogenik dengan nitrogen cecair untuk mengoyakkan polimer sebelum mengisar, satu proses yang menambahkan kos yang ketara bagi setiap tan dan merumitkan loji dengan penyimpanan dan pengendalian kriogenik. Alternatifnya ialah pengisaran suhu ambien, di mana geometri mesin dan kelajuan pemutar direka untuk memastikan bahan sejuk melalui masa tinggal yang singkat dan aliran udara yang cekap. Pendekatan ini menghapuskan nitrogen cecair daripada aliran proses sepenuhnya. An pengisar PA PP suhu ambien tanpa nitrogen cecair mengurangkan kos operasi dan memudahkan keperluan keselamatan loji, menjadikannya sangat sesuai untuk kitar semula memproses sisa kejuruteraan. Walau bagaimanapun, ia memerlukan perhatian yang teliti terhadap saiz skrin dan kadar suapan, kerana mesin bergantung pada penyingkiran bahan tanah yang cepat untuk mengelakkan pembentukan haba.
 Pengisar Suhu Ambien 500PA/PP Tidak Memerlukan Pembekal Nitrogen Cecair, Fakta Changzhou Mao Yue Intelligent Equipment Co., Ltd. ialah Pengisar Suhu Ambien 500PA/PP Tidak Memerlukan Pembekal Nitrogen Cecair dan Faktor... Lihat Produk →
Kriteria pemilihan untuk operasi kitar semula
Memilih pulverizer untuk saluran kitar semula ialah keputusan pembelian yang membuahkan hasil selama bertahun-tahun, jadi perbandingan harus melebihi harga awal. Faktor berikut memisahkan mesin yang menghasilkan serbuk yang menguntungkan daripada mesin yang menggunakan margin tenaga dan masa henti.
- Kapasiti pada kehalusan spesifikasi. Sahkan bahawa pengilang menerbitkan angka kehalusan dan kapasiti di bawah syarat yang sama yang akan anda jalankan. Tanya berapa peratusan keluaran yang kekal dalam tetingkap saiz zarah sasaran.
- Tenaga setiap tan. Pengisaran plastik adalah intensif tenaga. Perbezaan 10 hingga 20 peratus dalam penggunaan tenaga khusus secara langsung mengubah kos serbuk, dan pada penggunaan yang tinggi perbezaan itu boleh membayar mesin yang lebih baik dalam masa setahun.
- Kos alat ganti dan seumur hidup. Bilah, cakera dan rotor adalah bahan habis pakai. Semak sama ada ia adalah keluli aloi yang dikeraskan dan sama ada pembekal mengeluarkannya secara dalaman, kerana ia mempengaruhi harga dan masa pendahuluan.
- Pengurusan suhu. Untuk PVC dan sebarang rumusan sensitif haba, reka bentuk ruang pengisaran dan aliran udara menentukan sama ada anda mendapat output yang stabil atau degradasi resin yang kerap.
- Integrasi. Penghancur adalah sebahagian daripada garisan. Pemberian makanan, pengumpulan habuk, dan penghantaran hiliran mesti dipertimbangkan bersama-sama, bukan sebagai suatu yang difikirkan.
Pembeli yang mahukan pecahan terperinci jenis mesin dan harga akan menemui a panduan penumbuk plastik meliputi jenis, kegunaan dan petua membeli berguna sebelum mereka meminta sebut harga. Ia juga bernilai bekerja dengan a pengilang pulverizer dengan dekad pengalaman pembuatan dan menghasilkan bilah dan cakera sendiri, kerana ia cenderung memendekkan bekalan alat ganti dan mengurangkan kos penyelenggaraan sepanjang hayat mesin. Pembekal dengan beberapa bengkel pemesinan dan pusat pembuatan bilah khusus boleh bertindak balas dengan lebih pantas apabila bahagian haus perlu diganti, dan responsif itu lebih penting dalam barisan kitar semula 24 jam berbanding operasi kelompok penggunaan rendah.
Pilihan antara teknologi kitar semula plastik mekanikal dan kimia tidak semestinya satu-atau keputusan. Dalam kebanyakan operasi kitar semula, pulverizer adalah titik di mana kedua-dua laluan menjadi berdaya maju dari segi ekonomi atau tidak berdaya maju. Mesin yang mengekalkan kehalusan, mengawal suhu dan mengekalkan penggunaan tenaga dalam kawalan akan menukar sekerap yang bernilai rendah kepada serbuk yang sanggup dibayar oleh pemproses. Padankan peralatan dengan polimer, rancang untuk haus dan garisan kitar semula akan memberikan margin yang dijangkakan oleh industri.