

 中文简体
Ambil pemproses menjalankan 400 kg/j pembersihan PE dan acuan yang ditolak. Penghancur sahaja mengurangkan bahan itu kepada serpihan 8–12 mm yang menyampaikan dengan baik tetapi menjual dengan buruk. Hantar serpihan yang sama melalui pulverizer dan ia keluar sebagai serbuk 35-mesh yang boleh terus kembali ke dalam talian rotomolding. Sekerap yang sama, dua nilai yang sangat berbeza.
Jurang itu menandakan sempadan praktikal antara aplikasi penghancur dan aplikasi penghancur. Penghancur memotong bahan ke saiz yang boleh dikendalikan, dihantar, dicairkan semula atau dijual. Penumbuk menapis butiran menjadi serbuk dengan saiz atas terkawal. Memilih satu, atau pasangan yang betul, bermula dengan saiz zarah yang proses seterusnya anda boleh terima, bukan dengan jejak mesin atau tanda harganya.
Bagaimana kedua-dua mesin membahagikan kerja
Kedua-dua mesin mengurangkan saiz, dan di situlah persamaan berakhir. Penghancur ialah mesin pisau yang bekerja melawan skrin; pulverizer ialah kilang yang bekerja melawan cakera atau rotor dengan udara atau skrin mengawal apa yang terlepas.
| Atribut | Penghancur / granulator | Penumbuk / kilang |
|---|---|---|
| Kerja utama | Kurangkan ketulan, pembersihan, paip, filem dan kepingan kepada butiran yang boleh dibawa | Kisar butiran atau pelet menjadi serbuk dengan saiz atas terkawal |
| Keluaran biasa | serpihan atau kisar semula 6–12 mm | Serbuk kira-kira 200–800 µm, biasanya digambarkan sebagai 20–80 mesh |
| Suapan ia menerima | Bersihkan blok, skein, profil, bal, kepingan tebal | Serpihan, butiran, pelet, potongan kecil |
| Perkakas | Pisau berputar melawan pisau katil, dengan skrin menetapkan saiz keluar | Cakera atau rotor dengan bilah keluli aloi, serta klasifikasi udara atau skrin |
| Mod kegagalan biasa | Stringer, denda berlebihan, skrin buta daripada bahan lembut | Pembentukan haba, taburan saiz zarah yang luas, cakera haus atau tepi bilah |
| Paling sesuai | Pengurangan volum, kitar semula dalaman, memberi makan penyemperit | Serbuk rotomolding, masterbatch, campuran kering PVC, pengkompaunan |
Dalam kebanyakan tumbuhan penghancur adalah peringkat satu dan penghancur adalah peringkat dua. Pesanan itu penting: butiran yang tidak konsisten daripada penghancur muncul kemudian sebagai daya pemprosesan yang tidak stabil dan taburan saiz zarah yang hanyut di kilang.
Aplikasi penghancur: pengurangan volum sebelum perkara lain
Penghancur mendapat tempat mereka di mana sahaja bahan tiba dalam bentuk yang tidak akan diterima oleh peralatan hiliran. Senarai permohonan adalah pendek tetapi menuntut.
- Bersihkan dan ketulan permulaan daripada pengacuan suntikan dan penyemperitan, yang sebaliknya hanya boleh dijual sebagai sekerap gred rendah.
- Paip, profil dan penolakan helaian, di mana bahagian yang panjang mesti dipecahkan kepada butiran pendek sebelum ia terjebak dalam corong.
- Bahagian filem, gentian dan dinding nipis, yang memerlukan suapan yang agresif dan saiz skrin yang dipilih untuk mengelak daripada melilit pemutar.
- Penggulungan semula gelung tertutup, di mana butiran terus kembali ke produk yang sama dan kawalan pencemaran menjadi hujah keseluruhan.
Dua tetapan menentukan sama ada penghancur melakukan atau melawan anda: saiz lubang skrin dan keadaan pisau. Skrin 10 mm pada PVC rapuh tidak berkelakuan seperti skrin 10 mm pada PE yang sukar; dan mata pisau yang telah dibulatkan dengan pecahan milimeter mendarab denda dan haba pemotongan. Jika butiran menyuap penumbuk seterusnya, anggap skrin penghancur sebagai kawalan pertama pada spesifikasi serbuk akhir anda.
Aplikasi pulverizer: di mana pengedaran saiz zarah menentukan kualiti
Serbuk dinilai dengan nombor, dan nombor tersebut berubah dari satu proses ke proses seterusnya. Empat aplikasi meliputi kebanyakan permintaan, dan setiap satu menekankan sifat mesin yang berbeza. Jika anda masih menimbang jenis mesin pada peringkat ini, kami panduan pemilihan pulverizer praktikal menelusuri kategori dengan lebih terperinci.
Rotomolding dengan PE
Pengacuan putaran memerlukan serbuk yang cair sama rata di dinding acuan. Zarah bersaiz besar meninggalkan bintik yang tidak cair; lebihan bahan yang sangat halus menyebabkan buih, asap dan ketebalan dinding yang tidak konsisten. Sasaran praktikal ialah jalur sempit sekitar 35 mesh, dengan aliran kering dan ketumpatan pukal dijejaki juga. Keseragaman, bukan kehalusan purata, ialah spesifikasi yang menentukan sama ada acuan lulus.
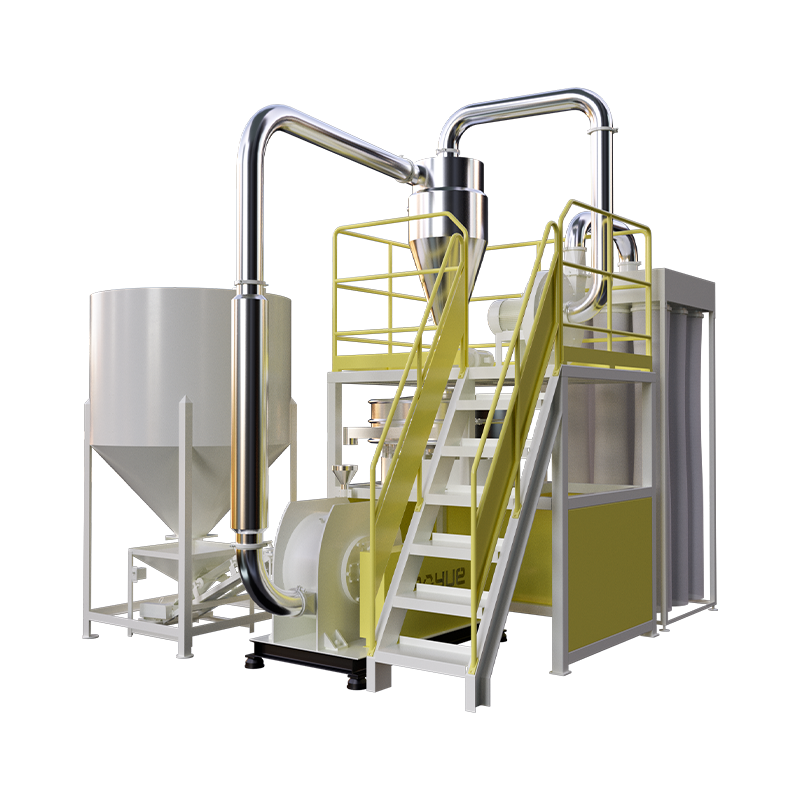
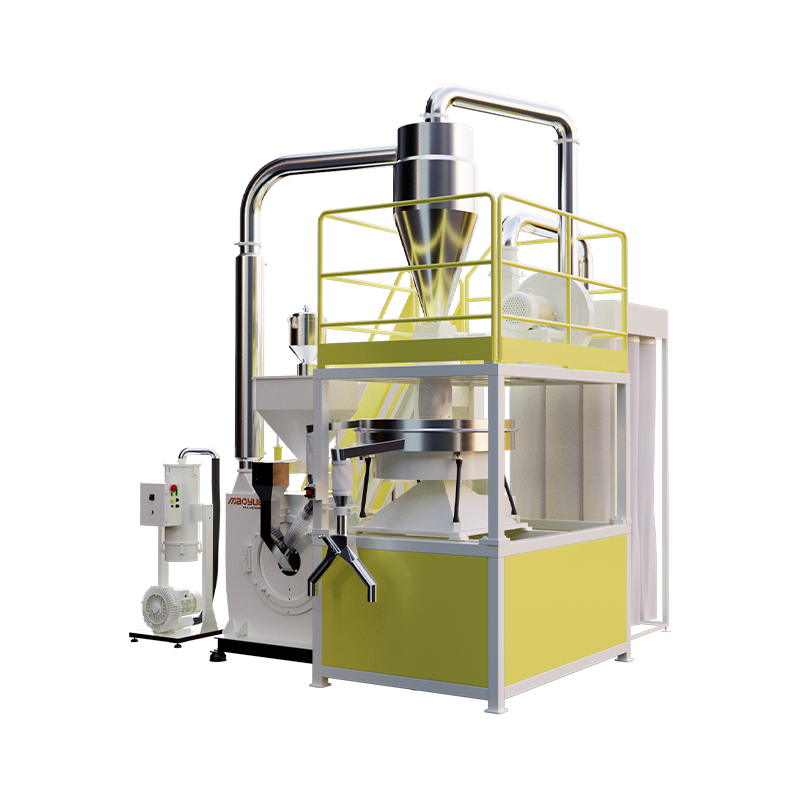 Mao Yue 600 PE Rotomolding Pulverizer Untuk garisan acuan bergilir yang mencari serbuk PE seragam, serbuk cakera 600 mm ini menawarkan kehalusan boleh laras, suapan vakum, penyejukan air dan pengumpulan habuk. Lihat Produk →
Masterbatch dan sebatian polimer
Masterbatch warna dan sebatian terisi memerlukan serbuk yang halus dan tersebar dengan baik supaya pigmen atau pengisi mengedar secara sama rata dalam pembawa. Throughput penting di sini kerana larian masterbatch adalah pendek dan kerap, jadi masa pertukaran dan akses pembersihan dikira sebanyak kuasa motor. Kilang berkapasiti tinggi dalam kelas 800 biasanya ditentukan apabila satu formulasi berjalan selama berjam-jam.
PA dan PP
Poliamida dan polipropilena adalah sukar dan sensitif haba, itulah sebabnya pengisaran kriogenik dengan nitrogen cecair menjadi lalai selama bertahun-tahun. Pengisaran suhu ambien mengelakkan kos boleh habis itu sepenuhnya: tiada bekalan nitrogen, tiada storan terlindung, tiada caj penyejukan per kilogram. Perlawanan adalah bahawa kilang mesti menguruskan haba pemutar melalui aliran udara dan geometri cakera dan bukannya suhu. Binaan tahan haus sesuai dengan gred yang dipenuhi kaca atau kasar, manakala penjimatan tenaga membina sasaran operasi berterusan pada resin yang kemas.
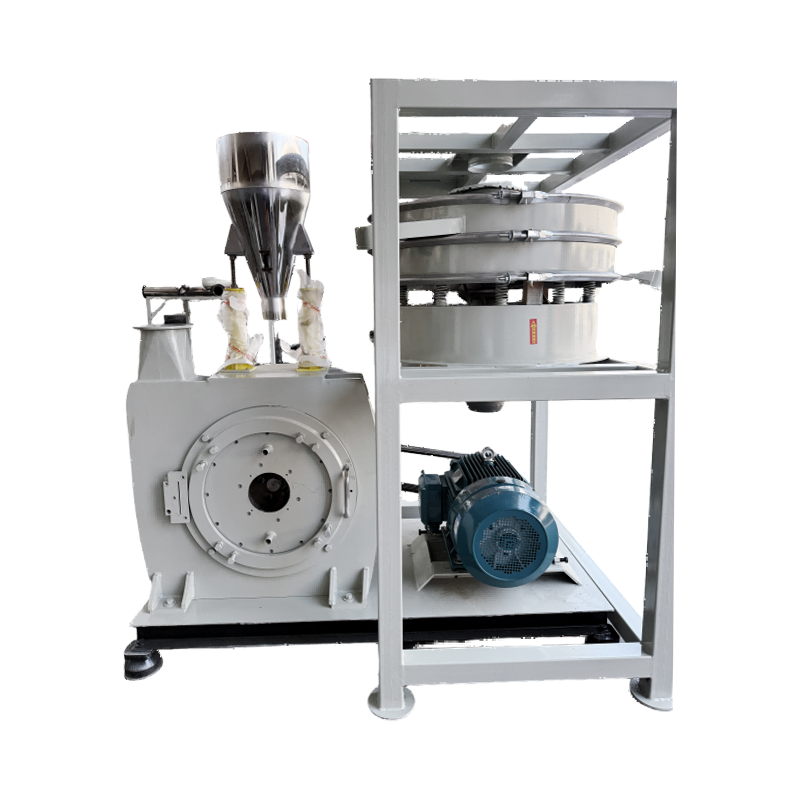 Mao Yue PA/PP-500 Penumbuk Suhu Ambien Untuk kitar semula atau percubaan PA dan PP kecil hingga sederhana, kilang peringkat permulaan ini mengelakkan nitrogen cecair dan menyokong perubahan bahan pantas dengan pemeriksaan bersepadu. Lihat Produk →
PVC
PVC adalah yang paling tidak memaafkan kumpulan itu. Ia merosot dengan haba, ia melelas pada perkakas, dan pengguna campuran kering mengharapkan potongan ayak yang ketat. Kilang untuk bahan ini biasanya ditentukan di sekitar hayat haus dan kawalan suhu: bilah keluli aloi, cakera berat dan pergerakan udara yang murah. Model serbuk halus menolak potongan lebih halus untuk kerja tampal dan adunan kering, manakala model tahan haus dipilih di mana regrind mengandungi pengisi.
Sasaran kehalusan mengikut aplikasi
Nombor mesh adalah singkatan, bukan spesifikasi. Minta analisis ayak dan lengkung pengedaran, kerana dua serbuk yang kedua-duanya "melepasi 35 mesh" boleh berkelakuan berbeza sama sekali pada acuan yang sama.
| Permohonan | Sasaran bersama | Apa yang perlu diuji sebelum membeli |
|---|---|---|
| rotomolding PE | Sekitar 35 mesh, pengedaran sempit | Lengkung ayak penuh, ketumpatan pukal, kadar aliran kering, kiraan gel |
| Masterbatch warna | 40–80 mesh bergantung pada pembawa | Kualiti serakan, sisa pada ayak terbaik, masa pertukaran |
| Pengisaran ambien PA / PP | 30–60 mesh | Suhu alur keluar, kestabilan pemprosesan sepanjang peralihan penuh, kehausan bilah |
| Campuran kering dan tampal PVC | 40–100 mesh | Sejarah haba, pencemaran logam, cakera dan hayat bilah |
Menjalankan penghancur dan penghancur sebagai satu baris
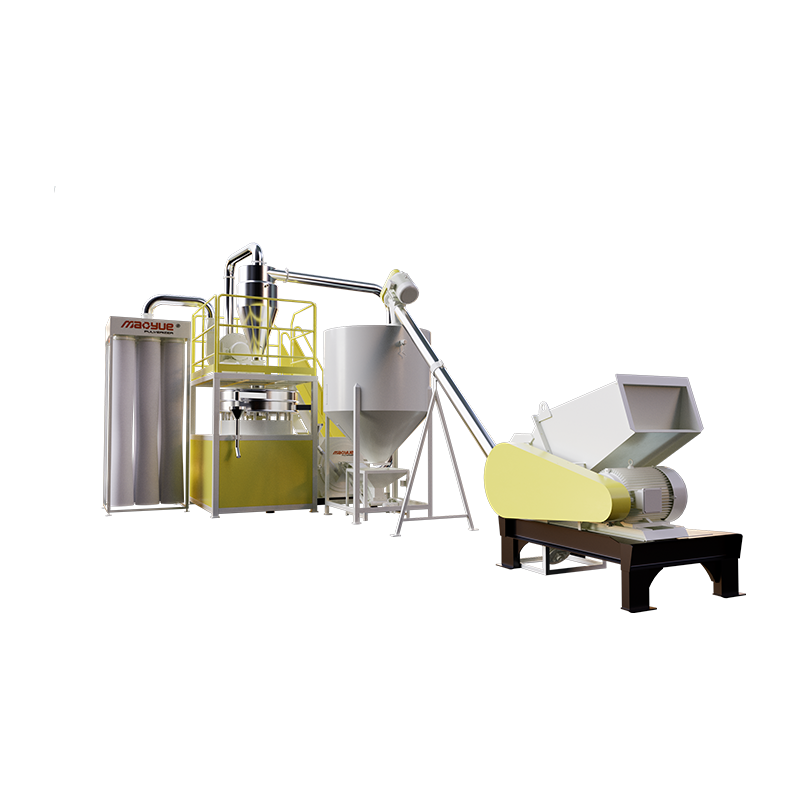
Apabila kedua-dua peringkat wujud, kejuruteraan yang menarik adalah dalam penyerahan. Penghantar atau suapan udara bersaiz untuk keluaran puncak penghancur menghalang kilang daripada kelaparan dan melonjak; pengesan logam dan magnet sebelum kilang melindungi cakera; dan silo penimbal antara dua peringkat membolehkan setiap mesin berjalan mengikut rentaknya sendiri dan bukannya dalam langkah terkunci.
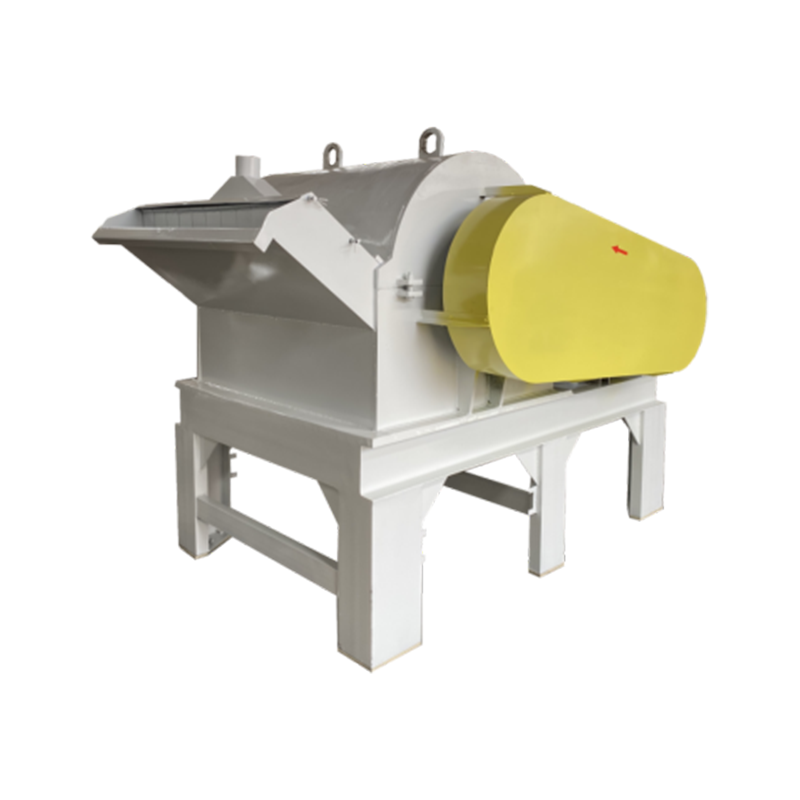
Garisan yang dibina khas memampatkan ini ke dalam satu bingkai dengan kapasiti yang sepadan dan satu titik kawalan. Garisan jenis bilah sesuai dengan susunan semula umum di mana pemotongan bersih penting, manakala konfigurasi tukul, hentaman dan pisau ayun mengendalikan suapan bercampur atau tercemar yang akan merosakkan set pisau tetap.
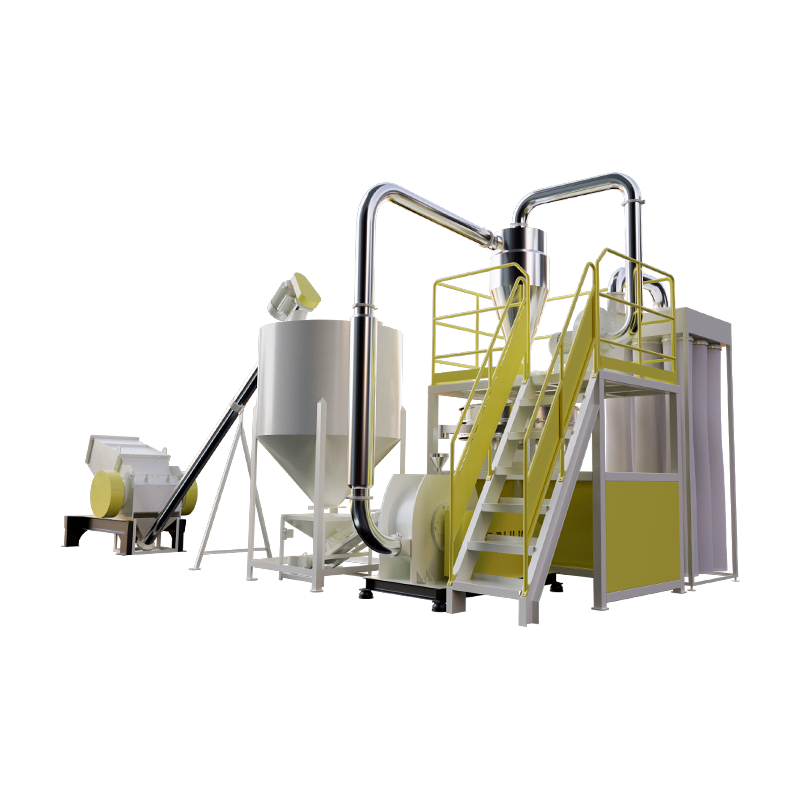 Barisan pengeluaran penghancur dan penghancur jenis pisau Ia amat sesuai untuk kitar semula dan penjanaan semula bernilai tinggi bahan seperti PVC, PE, PP, PET, ABS dan EVA. Produk Penghancur-Mengisar Jenis Bilah Mao Yue... Lihat Produk →
Perkara yang perlu disahkan sebelum melakukan mesin
Kebanyakan pemasangan yang mengecewakan dikesan kembali kepada spesifikasi yang dibina pada bahan orang lain. Kerjakan senarai ini dengan sampel anda sendiri di tangan.
- Jalankan percubaan pada sekerap sebenar anda, bukan pada pelet dara, dan minta analisis ayak keluaran dan bukannya satu angka mesh.
- Sahkan bahagian haus: bahan dan kekerasan bilah, jenis cakera dan berapa jam satu set menyampaikan kandungan pengisi anda secara realistik.
- Periksa rantai pengurangan saiz hujung ke hujung, termasuk cara skrin penghancur berinteraksi dengan potongan sasaran kilang.
- Tanya perkara yang mengawal saiz teratas, klasifikasi udara atau skrin dan seberapa cepat tetapan itu boleh ditukar untuk produk lain.
- Harga bahan habis pakai dan alat ganti selama dua tahun, bukan hanya mesin, dan sahkan masa pendahuluan pada cakera, pemutar dan set bilah.
- Minta video mesin atau lawatan kilang yang meliputi model dan bahan tepat yang anda ingin jalankan.
Aplikasi penghancur dan penghancur bertindih jauh lebih rendah daripada perkataan kongsi "pengurangan saiz" yang dicadangkan. Satu mesin wujud untuk membuat bahan terurus; yang lain wujud untuk menjadikannya boleh diukur. Dapatkan urutan yang betul — penghancur untuk bentuk, penghancur untuk pengedaran — dan spesifikasi serbuk berhenti menjadi sumber hujah antara pengeluaran dan kualiti. Silap faham, dan tiada sebarang penalaan di kilang akan memulihkan butiran yang tidak pernah konsisten pada mulanya.