

 中文简体
Masalah serbuk yang paling biasa pada rotomolding atau talian masterbatch bukanlah kilang yang rosak. Ia adalah kilang yang dibeli untuk kerja yang salah: harga yang betul, jejak yang betul, kombinasi skrin yang salah, kelajuan pemutar dan geometri pemotongan untuk bahan di hadapannya.
Kesimpulannya dahulu. Kilang penghancur harus dipilih berdasarkan tiga nombor, bukan satu: saiz zarah sasaran dengan potongan atas yang sebenarnya anda terima, daya pemprosesan dalam kilogram sejam pada kehalusan itu, dan suhu tertinggi bahan bertolak ansur dalam zon pengisaran. Kuasa motor berikutan daripada ketiga-tiga itu; ia tidak mentakrifkan mereka. Kilang cakera 45 kW yang ditetapkan dengan baik selalunya akan mengalahkan unit 75 kW yang ditetapkan dengan baik pada kedua-dua output dan kualiti serbuk, sambil menggunakan kurang tenaga bagi setiap tan.
Bahagian di bawah merangkumi cara reka bentuk utama mengurangkan plastik, tempat cakera dan kilang pisau sesuai, cara membaca spesifikasi mesh dan perkara yang terdapat dalam pertanyaan supaya petikan kembali setanding.
Apa yang Dilakukan oleh Kilang Penghancur, dan Perkara yang Tidak Boleh Dilakukan
Kilang penghancur mengurangkan bahan pepejal kepada saiz zarah terkawal menggunakan hentaman, ricih, pergeseran atau gabungan ketiga-tiganya. Dalam plastik keluaran berguna adalah serbuk, biasanya antara kira-kira 150 dan 800 mikron. Ukuran kualiti bukanlah saiz zarah purata semata-mata tetapi bentuk keseluruhan taburan: berapa banyak yang berada di atas potongan atas, berapa banyak yang jatuh di bawah 100 mikron sebagai denda, dan betapa stabilnya perkadaran tersebut sepanjang perubahan penuh.
Dua istilah bercampur aduk dalam sebut harga, dan kekeliruan memakan masa pembeli. Granulator atau penghancur memecahkan sekerap menjadi kepingan kira-kira 6 hingga 12 mm. Kilang penghancur mengeluarkan kepingan itu, atau pelet dara, menjadi serbuk. Pembekal yang mengaburkan kedua-duanya akan memetik mesin yang melakukan satu kerja dengan baik dan satu lagi dengan teruk.
Kilang juga tidak boleh melakukan kerja-kerja kepunyaan hulu. Ia tidak akan mengeluarkan logam, pasir atau kertas, dan ia tidak akan mengeringkan bahan mentah yang lembap. Jika regrind anda tidak konsisten, betulkan dahulu, atau anda akan membayarnya dua kali — sekali dalam kualiti serbuk dan sekali lagi dalam haus dipercepatkan.
Jika perbendaharaan kata masih asing, penjelasan ini tentang apa yang dilakukan oleh penghancur plastik menyatakan perbezaan antara menghancurkan dan mengisar secara jelas.
Reka Bentuk Kilang dan Bahan yang Sesuai
Jadual ialah penapis penyenaraian pendek, bukan spesifikasi. Kehalusan dan keluaran akhir bergantung pada keliatan bahan, skrin atau pengelas, kelajuan pemutar, kelembapan suapan dan seberapa sekata suapan dimeterkan.
| Reka bentuk | Bagaimana ia mengurangkan bahan | Kehalusan tipikal | Di mana ia sesuai |
|---|---|---|---|
| Kilang tukul | Tukul berayun memukul bahan pada plat pemutus dan skrin | 10-80 mesh | Suapan rapuh dan rapuh; pra-pengisaran; sebatian terisi |
| Kilang pisau | Bilah berputar ricih terhadap pisau katil tetap, menyahcas melalui skrin | 8-40 mesh | PVC, sisa PE, paip dan sisa profil, membersihkan ketulan |
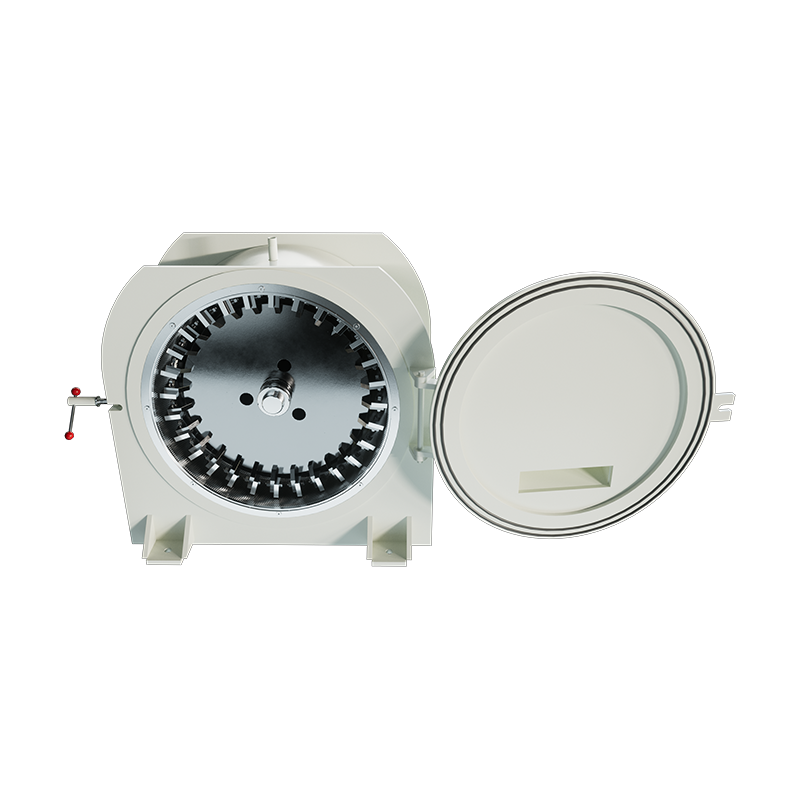
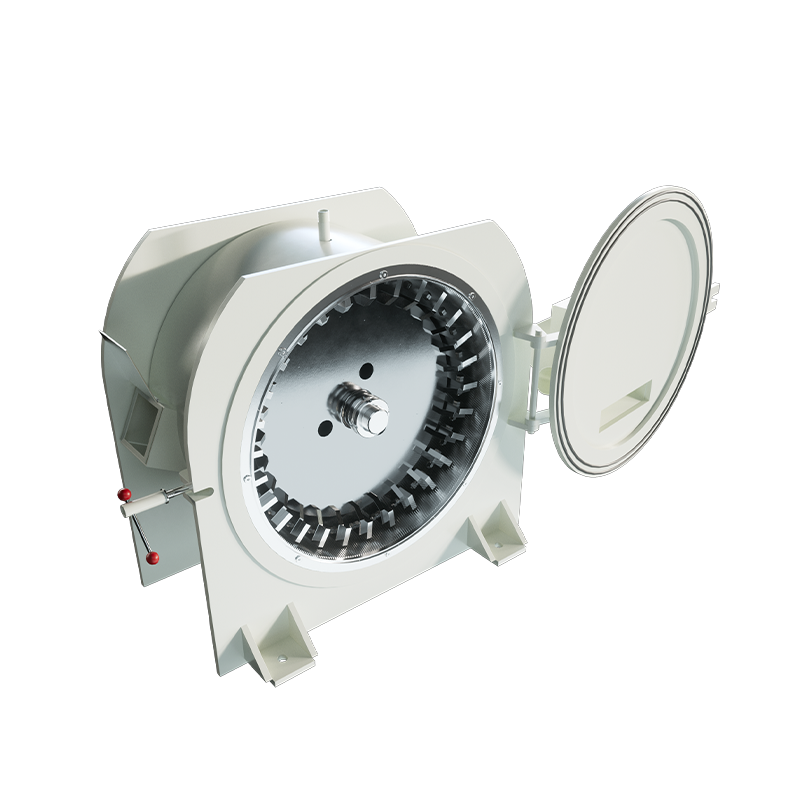
| Kilang cakera | Ricih dan pergeseran antara cakera bergigi berputar dan gelang tetap | 30-120 mesh | PE untuk rotomolding, masterbatch, PP, PA |
| Kilang bola | Media runtuh akibat hentakan dan pergeseran | Di bawah 50 mikron | Mineral, pigmen, sistem terisi penuh |
| Kilang jet | Kesan zarah ke zarah dalam aliran gas | 1-20 mikron | Serbuk khusus yang bernilai tinggi dan sensitif haba |
Mengapa Tumbuhan Plastik Biasanya Memilih Kilang Cakera atau Kilang Pisau
Untuk plastik medan menyempit dengan cepat. Kilang bola dan jet kos terlalu tinggi bagi setiap tan untuk resin komoditi, dan kilang tukul berfungsi tetapi menjadi panas dan menghasilkan penyebaran yang lebih luas. Apa yang tinggal ialah kilang cakera untuk poliolefin dan masterbatch, dan kilang pisau untuk PVC dan sekerap campuran.
Polietilena untuk Rotomolding
Rotomolding adalah aplikasi biasa yang paling sensitif. Amalan standard ialah serbuk 35-mesh, kira-kira 500 mikron, dengan potongan atas yang ketat. Zarah bersaiz besar tidak cair pada kadar yang sama seperti beban yang lain, jadi ia meninggalkan bintik-bintik atau bintik-bintik gel yang tidak cair pada permukaan bahagian, manakala terlalu banyak denda menyebabkan buih, asap, dan ketebalan dinding yang tidak sekata. Kilang cakera dengan pengelas dalaman dan aliran udara yang kuat melalui zon pengisaran mengendalikan perkara ini dengan baik: ia memastikan bahan tetap sejuk dan mengembalikan saiz yang besar untuk hantaran lain dan bukannya memaksanya melalui skrin.
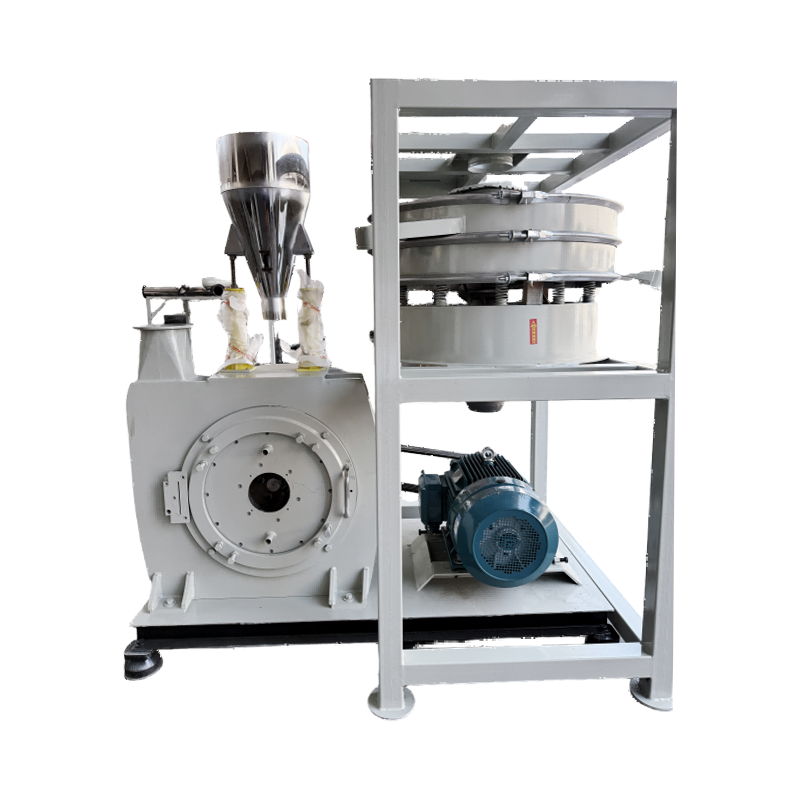
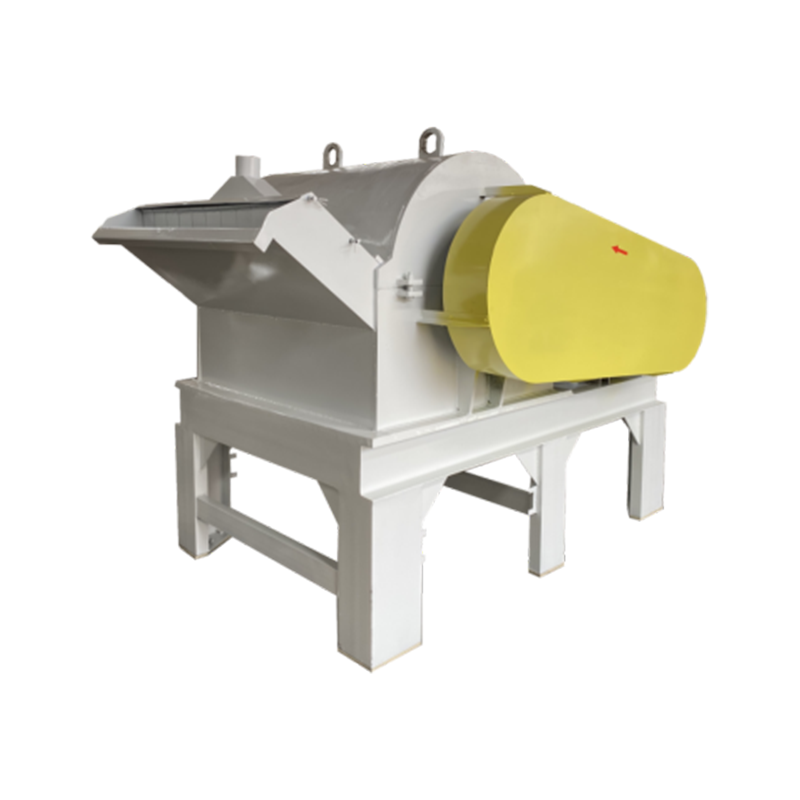
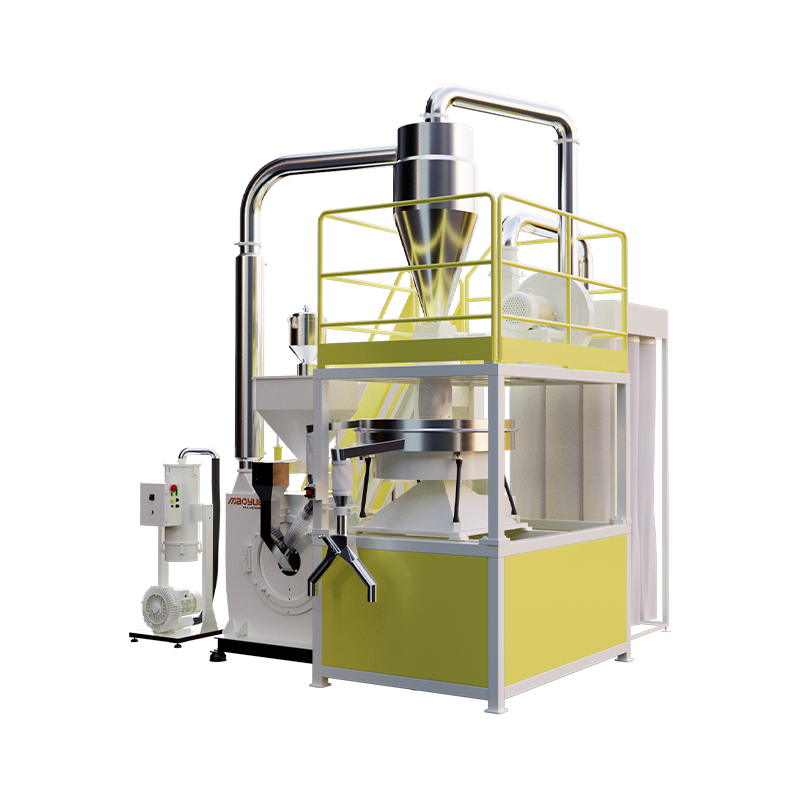 Penumbuk Serbuk Rotomolding PE 600-Jenis Mao Yue Penghancur rotomolding PE sederhana hingga besar dengan output 300–800 kg/j dan kebolehlarasan 20–100 mesh, sesuai untuk pengeluaran serbuk seragam. Lihat Produk →
PA dan PP pada Suhu Bilik
Poliamida dan polipropilena lebih keras dan lebih sensitif haba daripada PE. Pengisaran kriogenik dengan nitrogen cecair menyelesaikan masalah suhu dengan bersih, tetapi ia menambahkan kos boleh guna kepada setiap tan dan memerlukan bekalan nitrogen di tapak. Pengisaran ambien adalah alternatif apabila mesin dibina untuknya: pemutar yang menghasilkan ricih tanpa haba berlebihan, laluan udara yang membawa haba keluar bersama serbuk, dan pelepasan yang tidak membenarkan bahan masuk ke dalam ruang. Mesin PA dan PP bebas nitrogen direka bentuk mengikut idea itu, dan penjimatan mudah untuk dikira - tiada bil nitrogen, tiada paip kriogenik, tiada pengudaraan.
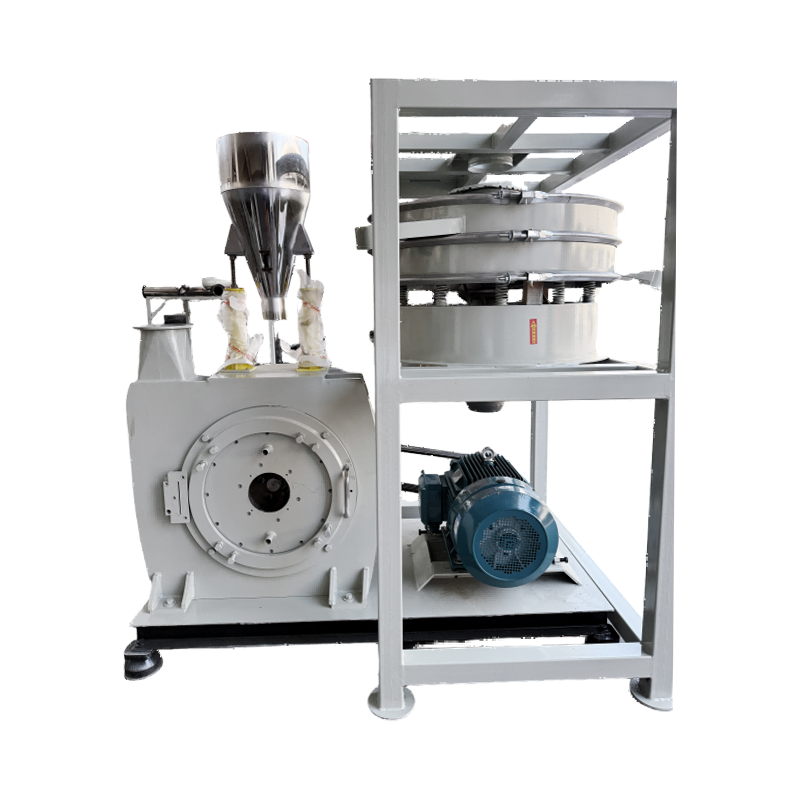 Pengisar Suhu Ambien 500PA/PP Mao Yue Pengisar PA/PP peringkat permulaan beroperasi tanpa nitrogen cecair, dengan kehalusan 20–100 mesh dan kawalan ruang ±3–5°C untuk kelompok kecil. Lihat Produk →
Membaca Spesifikasi Serbuk Tanpa Diperdayakan
"Serbuk halus" bukan spesifikasi. Sebelum membandingkan dua kilang, bersetuju tentang bagaimana serbuk akan diukur.
| mesh | Anggaran pembukaan | Penggunaan biasa |
|---|---|---|
| 20 mesh | 841 mikron | Gred rotomolding kasar, beberapa sebatian penyemperitan |
| 35 mesh | 500 mikron | Serbuk rotomolding standard |
| 60 mesh | 250 mikron | rotomolding halus, pembawa masterbatch |
| 80 mesh | 177 mikron | Masterbatch, bahagian dinding nipis |
| 100 mesh | 149 mikron | Masterbatch halus, serbuk salutan |
| 200 mesh | 74 mikron | Aplikasi khusus dan kejelasan tinggi |
Bilangan yang paling penting dalam pengeluaran ialah potongan teratas, bermakna perkadaran yang dikekalkan pada penapis sasaran anda. Serbuk dengan median 400 mikron dan 2 peratus saiz besar biasanya berfungsi lebih baik daripada serbuk dengan median 450 mikron dan 12 peratus saiz besar. Tanya bagaimana ujian ayak dijalankan juga: jisim sampel, masa penapisan, penggoncang atau pancutan udara, dan sama ada angka itu adalah purata tiga sampel. Pembekal yang tidak dapat menyatakan kaedah tidak memberi anda nombor yang setanding.
Perkara yang Perlu Dimasukkan dalam Siasatan Kilang Penumbuk
Pertanyaan yang tidak jelas menghasilkan petikan yang tidak jelas. Hantar butiran ini dan balasan menjadi setanding baris demi baris:
- Jenis polimer, gred dan kandungan pengisi mengikut peratusan — kaca dan kalsium karbonat mengubah kadar haus secara mendadak.
- Bentuk suapan dan saiz ketulan maksimum: pelet, kepingan, kisar semula atau blok pembersihan.
- Sasarkan kehalusan dalam jaringan atau mikron, dengan potongan atas dan had denda yang boleh diterima.
- Output yang diperlukan dalam kg/j pada kehalusan itu, bukan pada skrin terbuka lebar.
- Ketumpatan pukal suapan dan serbuk siap, untuk silo dan saiz penghantaran.
- Kuasa, voltan dan fasa yang tersedia, serta pengekstrakan habuk, had bunyi dan ketinggian siling.
- Harga bahagian haus, lukisan bilah dan cakera, syarat waranti dan sokongan pentauliahan.
Jika dua pembekal menjawab kesemua tujuh mata dalam unit yang sama, mesin yang lebih murah bukanlah mesin yang kos rendah secara automatik. Bandingkan harga bahagian haus bagi setiap kilogram serbuk yang dihasilkan.
Alat Ganti, Tenaga dan Kos Sebenar setiap Tan
Kilang penumbuk adalah mesin haus sebelum ia adalah apa-apa lagi. Bilah, gigi cakera, skrin dan rotor menggunakan belanjawan pada jadual yang boleh diramal, dan jadual itu ditetapkan mengikut apa yang anda suapkan kepada mesin: PE yang tidak diisi adalah lembut, 30 peratus PA berisi kaca tidak. Bilah keluli aloi dan cakera keras tahan lebih lama antara perubahan, tetapi faktor yang lebih besar ialah mengekalkan kelegaan pisau ke katil dalam toleransi pengeluar dan pengimbangan semula selepas setiap perubahan bilah. Pemutar yang 20 gram tidak seimbang akan memendekkan hayat galas dan meluaskan hamparan zarah lama sebelum ia gagal secara langsung.
PVC tegar ialah kes yang kasar. Ia juga tidak stabil dari segi haba, jadi kilang yang berjalan panas akan menghasilkan serbuk berubah warna lebih cepat daripada menghasilkan output.
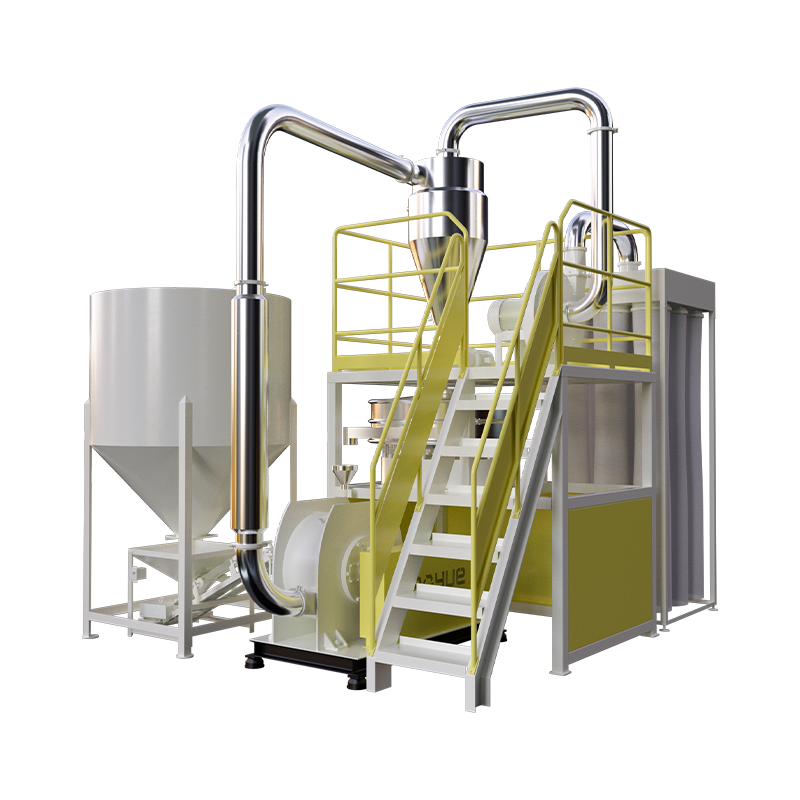 Mao Yue 850 PVC Penumbuk Tahan Haus Penghancur PVC besar untuk sekerap tegar yang melelas, dengan cakera aloi tahan haus, penyejukan dwi, dan output yang dinyatakan 700–1,000 kg/j. Lihat Produk →
Tenaga ialah separuh kedua persamaan. Tenaga khusus bagi setiap tan meningkat dengan cepat apabila kilang diminta untuk mengisar melebihi titik reka bentuknya: skrin haus, bilah tumpul dan suapan terlampau pendikit semuanya menolak bahan yang sama dua kali. Log kWj setiap tan bulanan di samping keadaan bilah, dan corak muncul sebelum bil penyelenggaraan muncul.
Ringkasan praktikal: padankan kilang dengan serbuk yang sebenarnya diperlukan oleh proses anda, bukan dengan motor terbesar dalam katalog. Dapatkan sampel pengedaran, nyatakan piawai ayak, cuba bahan anda sendiri dan harga bahagian haus sebelum anda menandatangani — di situlah kos operasi bersembunyi.
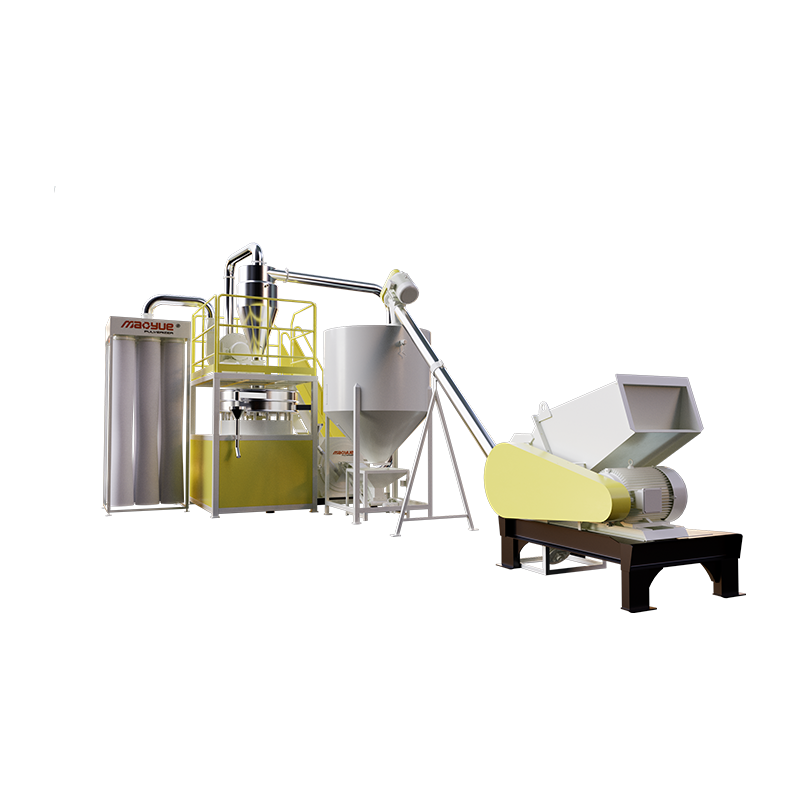
Jika anda sedang menimbang pilihan sekarang, julat penumbuk plastik menunjukkan cakera, pisau dan konfigurasi pengisaran ambien yang diterangkan di atas, dengan saiz model dari 500 hingga 900. Hantar butiran daripada senarai semak — kandungan bahan dan pengisi, borang suapan, jaringan sasaran dengan potongan atas, kg/j yang diperlukan dan kuasa yang tersedia — dan sebarang sebut harga yang anda terima patut dibandingkan.