

 中文简体
Pengenalan: Rotomolding Bermula dengan Serbuk, Bukan Sekadar Acuan
Produk rotomolded yang baik tidak bermula apabila acuan mula berputar. Ia bermula dengan penyediaan serbuk.
Untuk rotomolding, serbuk PE bukan sekadar masalah "lebih halus, lebih baik." Serbuk perlu disuap secara konsisten dan bergerak, merebak, memanaskan, mencairkan, dan bercantum dengan betul semasa acuan berputar, akhirnya membentuk dinding produk yang seragam dan stabil. Oleh itu, kualiti serbuk secara langsung boleh menjejaskan prestasi rotomolding hiliran dan konsistensi produk.
Serbuk PE yang sesuai untuk rotomolding biasanya memerlukan pertimbangan menyeluruh tentang:
-
Kebolehaliran
-
Ketumpatan pukal
-
Saiz zarah dan taburan saiz zarah
-
Morfologi zarah
-
Suhu serbuk
-
Kestabilan pemakanan
-
Keserasian dengan aplikasi akhir
Oleh itu, matlamat pengeluaran serbuk rotomolding bukanlah untuk mengejar satu parameter, tetapi untuk menghasilkan serbuk yang sepadan dengan bahan mentah, proses rotomolding, dan keperluan produk akhir.
Ini juga merupakan titik permulaan bagi penyelesaian penumbuk PE Mao Yue: memahami bahan sebenar, keperluan serbuk sasaran dan aplikasi akhir, kemudian tentukan penumbuk PE yang sesuai dan konfigurasi sokongan.
Apa yang Menjadikan Serbuk Rotomolding Yang Baik?
Serbuk rotomolding PE yang baik tidak boleh dinilai berdasarkan satu nombor atau parameter.
Prestasinya semasa penyusuan, pemuatan acuan, putaran, dan pemanasan ditentukan oleh kesan gabungan pelbagai sifat serbuk.
Oleh itu, serbuk "lebih halus" atau nilai yang lebih tinggi untuk mana-mana harta tunggal tidak semestinya bermakna serbuk itu lebih sesuai untuk rotomolding.
Serbuk rotomolding yang ideal ialah serbuk yang mencapai keseimbangan yang munasabah antara kebolehliran, saiz zarah, ketumpatan pukal, suhu dan kestabilan sambil memadankan bahan mentah, peralatan, keadaan pemprosesan dan aplikasi akhir.
Kebolehaliran

Kebolehaliran is one of the important indicators for evaluating PE rotomolding powder.
Kebolehaliran serbuk yang baik membantu bahan melepasi corong, peralatan makan dan sistem penghantar dengan lancar. Ia juga membantu serbuk bergerak dan mengedar secara konsisten semasa acuan berputar, mengurangkan masalah seperti penyambungan, bahan tersumbat, penyusuan yang tidak stabil dan pengumpulan setempat.
Jika kebolehliran serbuk adalah lemah, ia boleh mengakibatkan:
-
Pemakanan yang tidak stabil
-
Jambatan atau penyumbatan bahan
-
Pengagihan serbuk tidak sekata
-
Bahan yang sukar disampaikan
Walau bagaimanapun, kebolehliran bukan sifat bebas. Taburan saiz zarah, morfologi zarah, ketumpatan pukal, dan keadaan serbuk keseluruhan semuanya boleh menjejaskan prestasi aliran sebenar. Oleh itu, serbuk rotomolding PE harus dinilai berdasarkan bahan sebenar dan keadaan pengeluaran dan bukannya bergantung pada keputusan ujian tunggal.
Ketumpatan Pukal
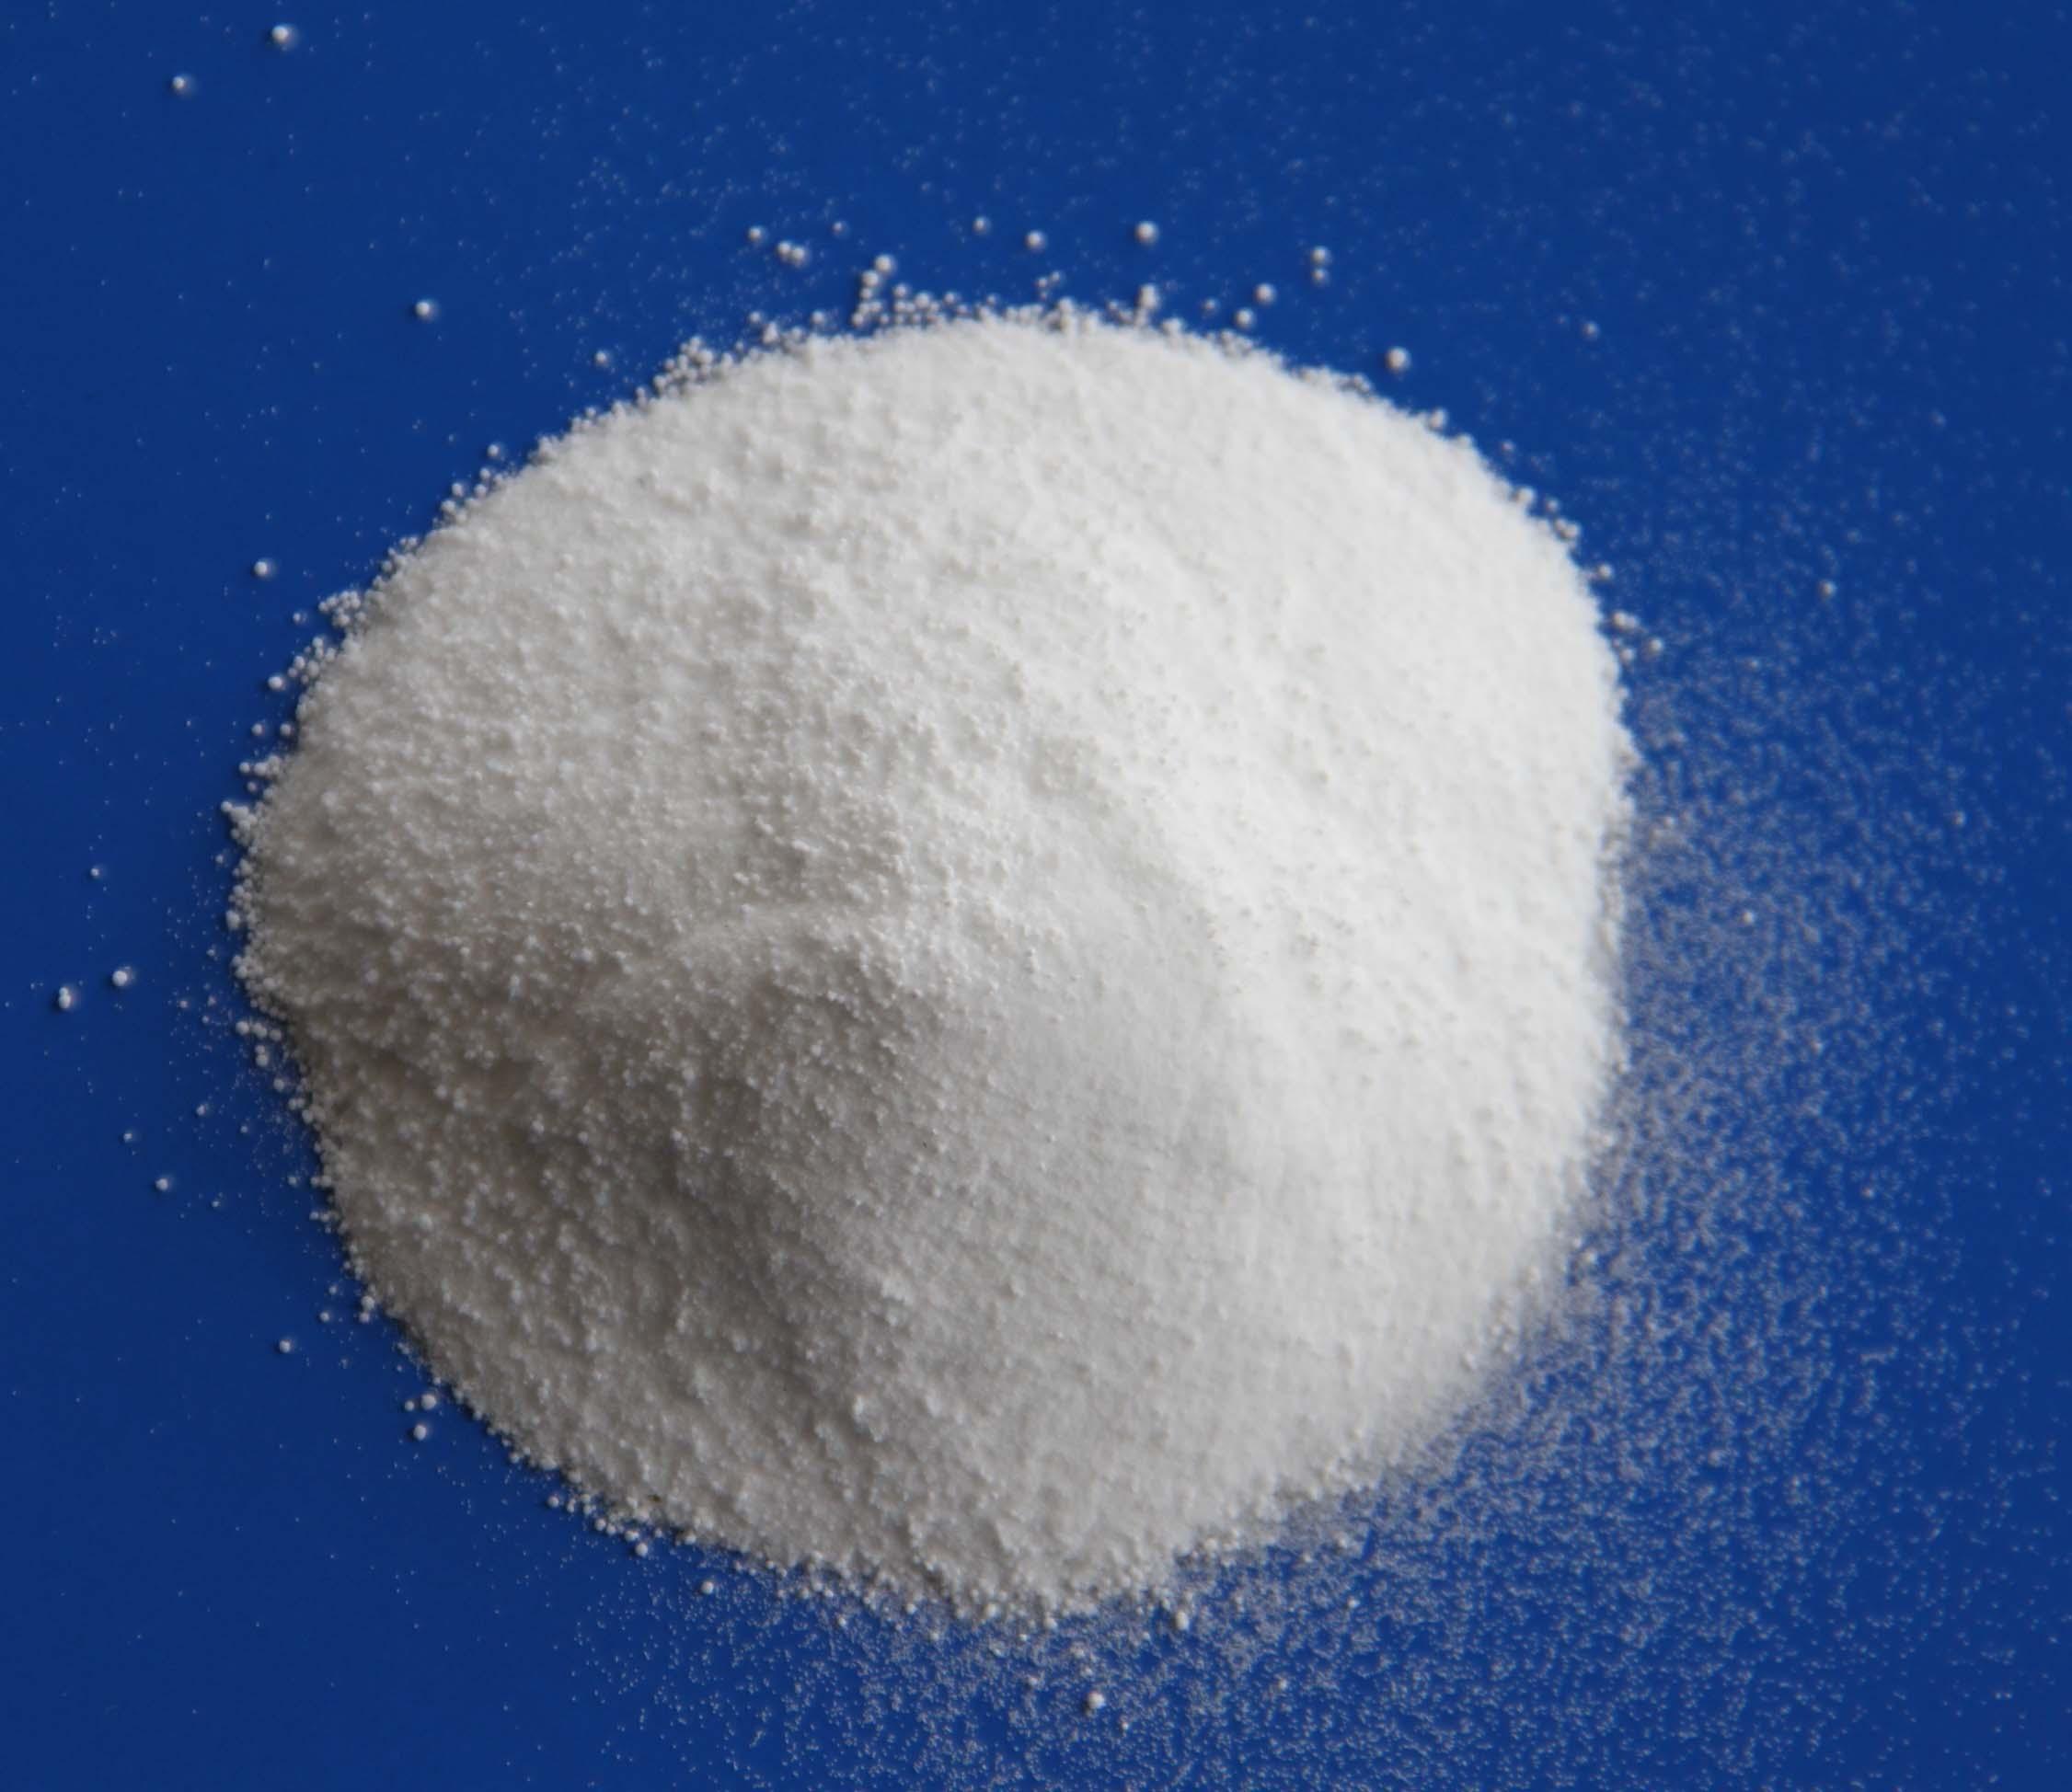
Ketumpatan pukal mencerminkan jisim yang terkandung dalam satu unit isipadu serbuk dan juga dipengaruhi oleh ruang antara zarah.
Untuk serbuk rotomolding PE, ketumpatan pukal boleh menjejaskan penyimpanan serbuk, penyampaian, penyusuan, dan pemuatan acuan. Ketumpatan pukal yang sesuai membantu mengekalkan pengendalian bahan yang stabil dan tingkah laku pembungkusan.
Walau bagaimanapun, ketumpatan pukal yang lebih tinggi tidak semestinya lebih baik. Ia perlu dipertimbangkan bersama-sama dengan taburan saiz zarah, morfologi zarah, kebolehliran, jenis resin, dan aplikasi akhir.
Oleh itu, dalam pengeluaran sebenar, matlamatnya bukan untuk mencapai ketumpatan pukal yang mungkin, tetapi untuk mencapai ketumpatan pukal yang munasabah yang sepadan dengan ciri serbuk dan proses rotomolding.
Taburan Saiz Zarah

Saiz zarah adalah salah satu penunjuk penting untuk menilai serbuk rotomolding PE, tetapi ia bukan satu-satunya.
Perkadaran zarah kasar yang tinggi boleh menjejaskan pencairan serbuk dan pembentukan permukaan, manakala jumlah zarah ultrahalus yang berlebihan boleh meningkatkan habuk dan menjejaskan kebolehliran dan tingkah laku pembungkusan.
Oleh itu, tumpuan pengeluaran serbuk rotomolding bukanlah untuk mengejar serbuk yang lebih halus pada semua kos, tetapi untuk mencapai taburan saiz zarah yang stabil dan munasabah yang sesuai untuk aplikasi akhir.
Sesetengah rujukan industri menyenaraikan julat saiz zarah kira-kira 150-500 μm untuk serbuk rotomolding PE. Walau bagaimanapun, sasaran sebenar harus ditentukan berdasarkan jenis resin, peralatan, acuan, keadaan pemprosesan, dan produk akhir.
Dalam erti kata lain, taburan saiz zarah yang betul adalah lebih penting daripada hanya mengejar zarah yang lebih kecil.
Morfologi Zarah
Walaupun dua serbuk PE mempunyai saiz zarah yang sama, ia mungkin menunjukkan prestasi yang berbeza semasa pemprosesan sebenar. Satu sebab penting ialah morfologi zarah.
Bentuk zarah, keadaan permukaan dan tahap keteraturan boleh menjejaskan aliran serbuk, pembungkusan dan pergerakan semasa acuan berputar. Zarah yang memanjang, tajam, kasar atau sangat tidak sekata mungkin menunjukkan ciri aliran yang berbeza berbanding dengan zarah yang lebih padat dan seragam.
Oleh itu, saiz zarah sahaja tidak boleh digunakan untuk menilai serbuk rotomolding.
Saiz zarah menentukan "berapa besar zarah itu," manakala morfologi zarah mempengaruhi "cara ia bergerak." Kedua-duanya perlu dipertimbangkan bersama apabila menilai prestasi pemprosesan sebenar serbuk.
Suhu Serbuk dan Kestabilan Pemprosesan
Suhu adalah faktor utama yang perlu dikawal semasa penumbuk PE berkelajuan tinggi.
PE ialah bahan termoplastik. Semasa proses penghancuran, pergerakan berkelajuan tinggi dan geseran secara berterusan menghasilkan haba. Jika suhu meningkat terlalu cepat atau menjadi terlalu tinggi, bahan mungkin lembut, melekat, atau menggumpal, menjejaskan kualiti serbuk, keluaran dan kestabilan operasi berterusan.
Oleh itu, sistem penyejukan adalah bahagian penting dalam larutan pelumatkan PE. Kaedah penyejukan sebenar hendaklah dipilih berdasarkan jenis bahan, saiz zarah sasaran, output, masa operasi dan konfigurasi peralatan.
Maoyue boleh mengkonfigurasi penyejukan udara, penyejukan air, atau gabungan penyejukan udara-dan-air mengikut keperluan pengeluaran sebenar, membantu mengawal kenaikan suhu semasa melumatkan dan menyokong pengeluaran serbuk PE yang stabil.
Bagaimanakah Serbuk Rotomolding PE Dihasilkan?
Pengeluaran serbuk rotomolding PE berkualiti tinggi bukan semata-mata untuk menjadikan bahan PE lebih halus. Ia adalah proses lengkap yang memerlukan kawalan yang diselaraskan merentasi pelbagai peringkat.
Proses pengeluaran biasa ialah:
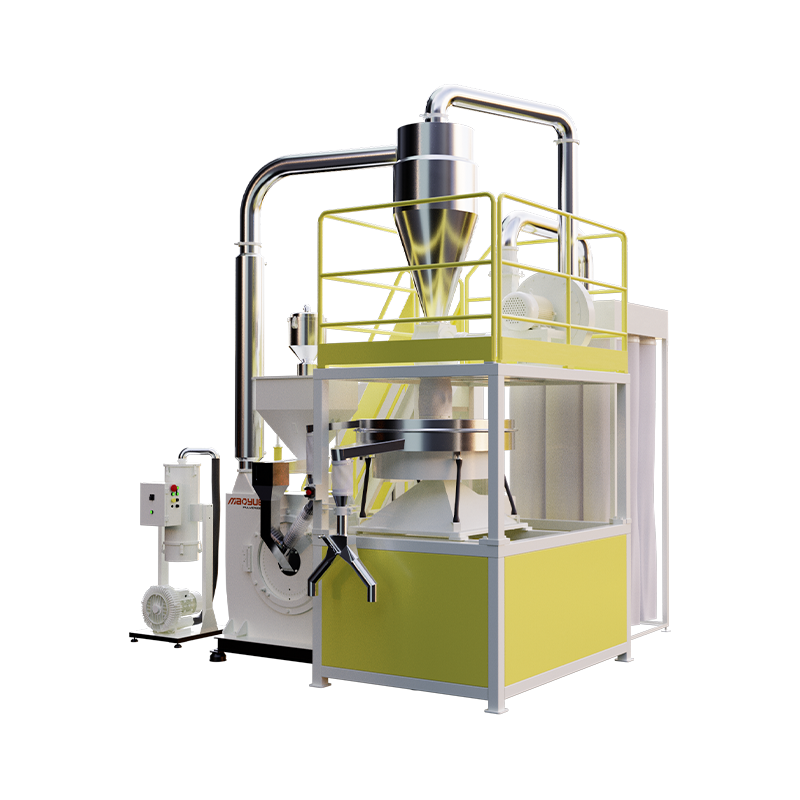
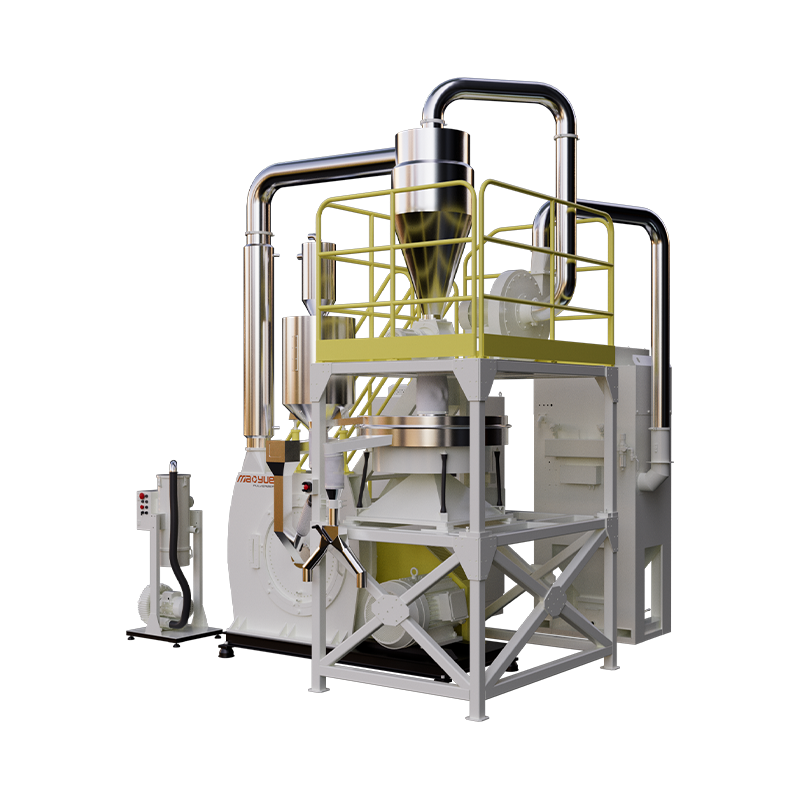
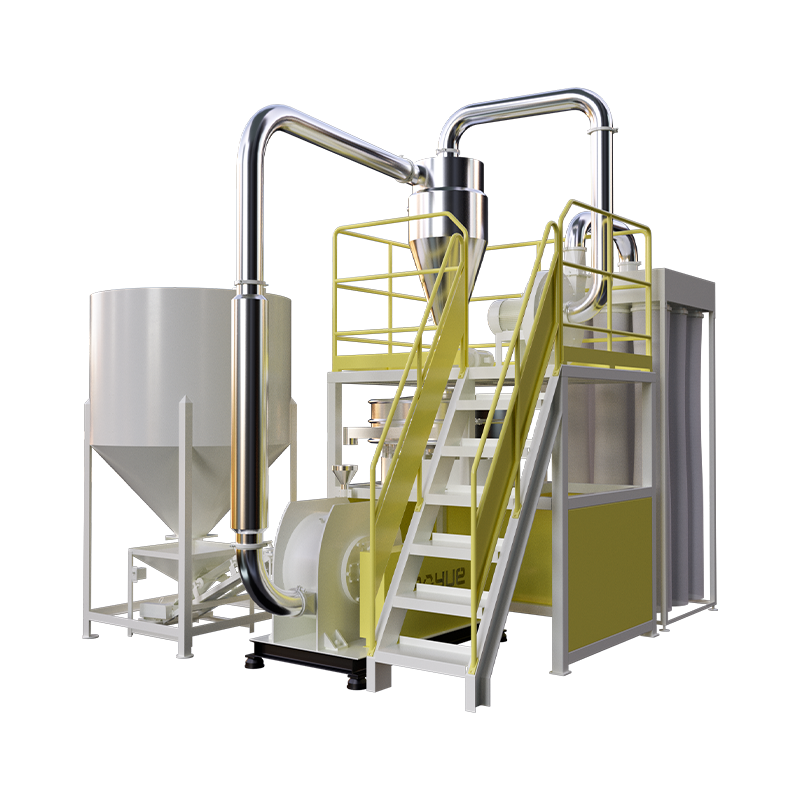
Memberi makan → Menumbuk → Menyejukkan → Mengayak → Pengumpulan Serbuk
Pemberian makanan yang stabil menjejaskan keadaan pengeluaran dan penghancuran. Penumbuk menentukan saiz zarah dan taburan saiz zarah. Penyejukan mengawal kenaikan suhu semasa pemprosesan. Pengayakan membantu mengawal spesifikasi serbuk, manakala pengumpulan serbuk mempengaruhi penghantaran dan penggunaan seterusnya.
Oleh itu, kualiti serbuk akhir bergantung pada keseluruhan sistem pengeluaran, bukan hanya peringkat penghancuran.

Pemakanan Stabil

Pemakanan yang stabil adalah asas pengeluaran serbuk PE yang berterusan.
Memberi makan terlalu cepat boleh meningkatkan beban peralatan dan kenaikan suhu, manakala penyusuan terlalu perlahan atau dengan turun naik yang ketara boleh mengurangkan pengeluaran dan menjejaskan keadaan hancur.
Oleh itu, sistem suapan hendaklah dipadankan dengan ciri-ciri bahan, keluaran sasaran, dan konfigurasi pulverizer, memastikan bahawa bahan memasuki ruang penghancur secara berterusan dan sekata untuk menyokong pengeluaran yang stabil.
Melumatkan dan Jurang Cakera Boleh Laras

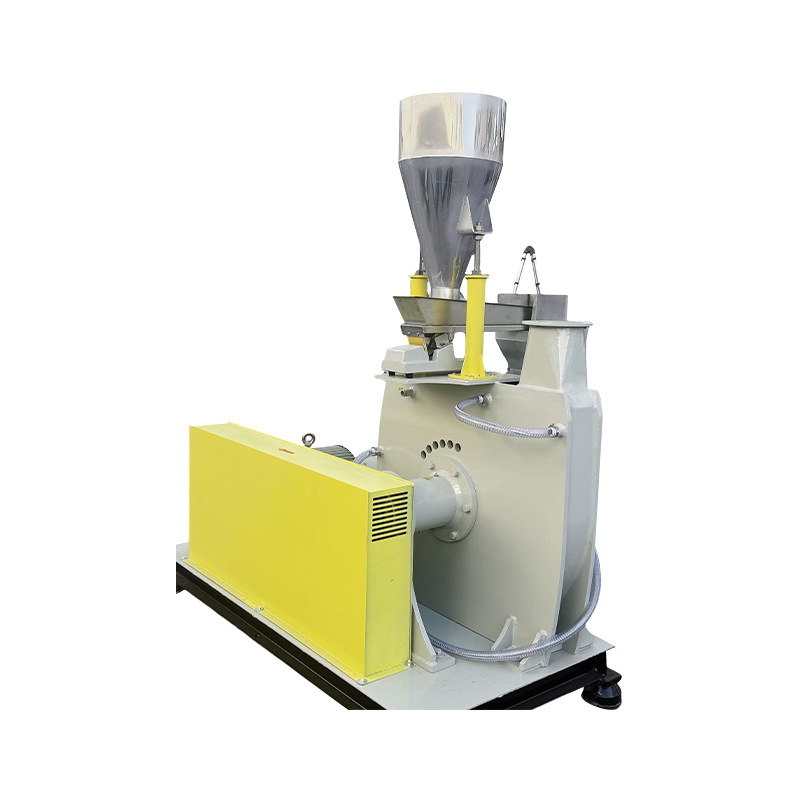
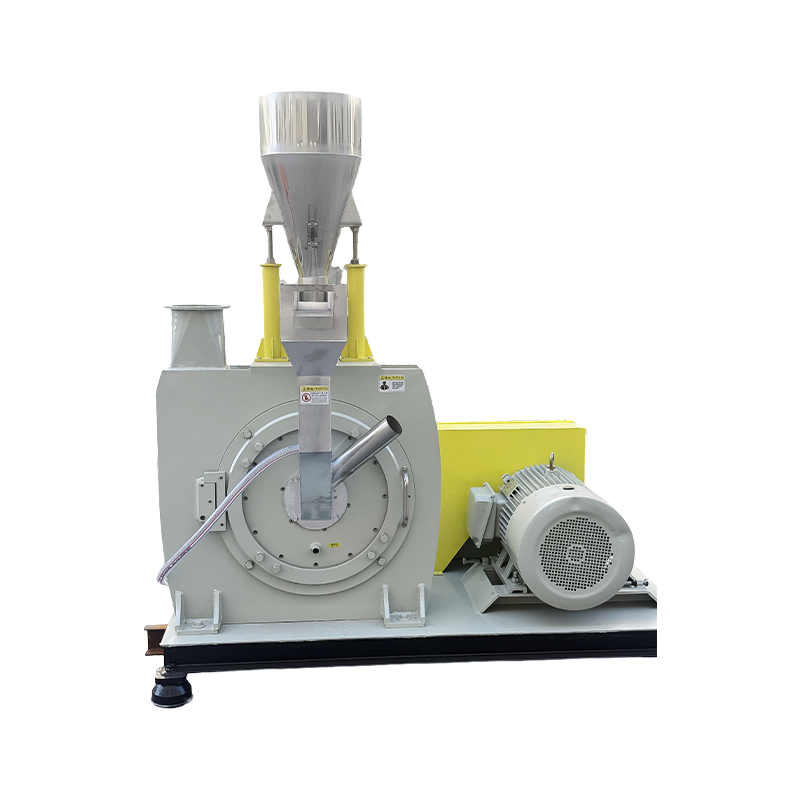
Penghancur adalah peralatan teras yang digunakan untuk memproses butiran PE atau bahan PE yang telah dirawat terlebih dahulu menjadi serbuk, tetapi tujuan penghancuran bukan semata-mata untuk mengurangkan saiz zarah.
Proses penghancuran yang stabil perlu mengimbangi saiz zarah, taburan saiz zarah, morfologi zarah, output, suhu dan kestabilan serbuk. Antara faktor ini, jurang kerja cakera merupakan parameter pelarasan penting yang mempengaruhi kehalusan dan output serbuk.
Secara umum, jurang cakera yang lebih kecil membantu menghasilkan serbuk yang lebih halus, manakala jurang yang lebih besar lebih sesuai untuk saiz zarah sasaran yang lebih kasar atau output yang lebih tinggi.
Walau bagaimanapun, tiada "jurang optimum" tetap yang digunakan untuk semua bahan PE. Parameter sebenar hendaklah diselaraskan mengikut ciri-ciri bahan, saiz zarah sasaran, dan keperluan keluaran.
Menyejukkan Semasa Proses Menumbuk

Sistem penyejukan digunakan terutamanya untuk mengawal haba yang dijana semasa penumbuk PE berterusan dan membantu mengekalkan keadaan penumbuk yang stabil.
Untuk sesetengah aplikasi PE, penyejukan udara boleh menyediakan kawalan suhu yang mencukupi. Untuk aplikasi keluaran tinggi atau keadaan operasi dengan beban haba yang lebih tinggi, penyejukan air atau gabungan penyejukan udara dan air boleh memberikan pelesapan haba yang lebih kuat.
Oleh itu, kaedah penyejukan tidak boleh dipilih berdasarkan konfigurasi tetap. Ia harus ditentukan mengikut ciri bahan, saiz zarah sasaran, output, dan keadaan operasi sebenar.
Matlamat utama adalah untuk mengawal kenaikan suhu semasa pemprosesan dan mengurangkan risiko bahan menjadi lembut, melekat dan terkumpul.
Pengayak dan Pengumpulan Serbuk

Selepas melumatkan dan menyejukkan, serbuk boleh diklasifikasikan lagi melalui penyaringan untuk mengeluarkan zarah bersaiz besar dan membantu mengekalkan saiz zarah dan kualiti serbuk yang konsisten.
Sistem pengumpulan serbuk bertanggungjawab untuk mengumpul dan menghantar serbuk yang dihasilkan dengan cekap semasa proses penumbuk. Peralatan seperti siklon dan pengumpul habuk boleh bekerjasama untuk memisahkan, mengumpul dan mengeluarkan habuk daripada serbuk, menyokong penghantaran dan penggunaan seterusnya.
Oleh itu, penapisan dan pengumpulan serbuk bukan sahaja menjejaskan kualiti serbuk tetapi juga memainkan peranan penting dalam operasi berterusan keseluruhan sistem pengeluaran serbuk PE.
Bagaimanakah Pepulverizer PE Mempengaruhi Kualiti Serbuk Rotomolding?
Peranan penumbuk PE bukan sekadar "menjadikan plastik lebih kecil." Reka bentuk peralatan, parameter penghancuran dan sistem sokongan semuanya boleh menjejaskan prestasi serbuk akhir.
Sebagai contoh, jurang cakera mempengaruhi saiz zarah dan taburan saiz zarah, manakala kelajuan penghancuran dan sistem penyejukan mempengaruhi suhu. Sistem pemakanan mempengaruhi kestabilan pengeluaran, manakala sistem penyaringan dan pengumpulan serbuk mempengaruhi ketekalan serbuk dan pengendalian seterusnya.
Oleh itu, apabila memilih pulverizer PE untuk aplikasi rotomolding, peralatan harus dipilih berdasarkan serbuk sasaran, bahan sebenar dan keperluan pengeluaran dan bukannya bergantung semata-mata pada output undian mesin.
Malah dua mesin dengan kapasiti undian yang sama mungkin menghasilkan hasil serbuk yang berbeza apabila memproses bahan PE yang berbeza.
Oleh itu, sebelum memuktamadkan konfigurasi peralatan, menguji bahan sebenar untuk mengesahkan saiz zarah, output, kenaikan suhu dan keadaan serbuk adalah langkah penting.
Bagaimana untuk Memilih Pulverizer PE untuk Serbuk Rotomolding?
Apabila memilih pulverizer PE, anda tidak seharusnya melihat hanya pada kuasa mesin atau output yang diberi nilai. Lebih penting lagi, konfigurasi peralatan harus ditentukan berdasarkan bahan sebenar, serbuk sasaran, dan keperluan pengeluaran.
Akhirnya, penumbuk PE yang sesuai harus mencapai keseimbangan yang munasabah antara saiz zarah sasaran, output, kawalan suhu dan kestabilan operasi berterusan.

Bahan PE untuk Serbuk Rotomolding
Serbuk Rotomolding LLDPE
LLDPE menawarkan fleksibiliti yang baik, prestasi impak dan kebolehsuaian pemprosesan, menjadikannya digunakan secara meluas dalam produk rotomolded.
Walau bagaimanapun, gred resin LLDPE yang berbeza mungkin mempunyai sifat dan ciri pemprosesan yang berbeza, yang juga boleh menjejaskan kelakuan penghancurannya dan keadaan serbuk akhir.
Oleh itu, apabila melumatkan LLDPE, parameter penumbuk dan konfigurasi peralatan yang sesuai hendaklah ditentukan berdasarkan bahan mentah tertentu, saiz zarah serbuk sasaran dan keperluan produk akhir.
Serbuk Rotomolding HDPE
HDPE menawarkan kekukuhan yang baik, rintangan kimia dan rintangan alam sekitar, menjadikannya sesuai untuk produk rotomolded seperti tangki simpanan, bekas dan komponen industri yang prestasi bahan adalah penting.
Gred resin HDPE yang berbeza mungkin berbeza dalam kekerasan dan ciri pemprosesan, yang juga boleh menjejaskan parameter penghancuran dan prestasi serbuknya.
Dalam pengeluaran sebenar, penyelesaian pelumuran PE yang sesuai harus dipilih berdasarkan bahan mentah tertentu, saiz zarah sasaran, output yang diperlukan, dan aplikasi akhir.
Serbuk Rotomolding PE Kitar Semula
Berbanding dengan PE dara, PE kitar semula biasanya mempunyai komposisi bahan yang lebih kompleks. Perbezaan dalam komposisi, kekotoran, lembapan, sejarah pemprosesan sebelumnya dan saiz zarah awal semuanya boleh menjejaskan kenaikan suhu, keluaran dan keadaan serbuk akhir semasa penghancuran.
Oleh itu, penyelesaian pelumatkan PE kitar semula tidak seharusnya mengikut parameter tetap sahaja. Menguji bahan sebenar untuk mengesahkan saiz zarah, output dan kestabilan pemprosesan boleh membantu menentukan konfigurasi peralatan yang sesuai.
Cara Menilai Kualiti Serbuk Rotomolding
Ujian Aliran Kering
Ujian Aliran Kering digunakan untuk mengukur masa yang diperlukan untuk jumlah serbuk tertentu untuk melalui corong standard di bawah keadaan ujian yang ditetapkan.
Di bawah keadaan ujian yang sama, masa aliran yang lebih pendek secara amnya menunjukkan kebolehliran serbuk yang lebih baik. Association of Rotational Molders (ARM) juga menyediakan kaedah ujian yang berkaitan untuk menilai kebolehliran serbuk rotomolding.
Ujian ini boleh digunakan sebagai rujukan untuk menilai prestasi aliran serbuk rotomolding PE. Walau bagaimanapun, prestasi pengeluaran sebenar masih perlu dinilai dalam kombinasi dengan faktor seperti saiz zarah, morfologi zarah dan ketumpatan pukal.
Ketumpatan Pukal Test
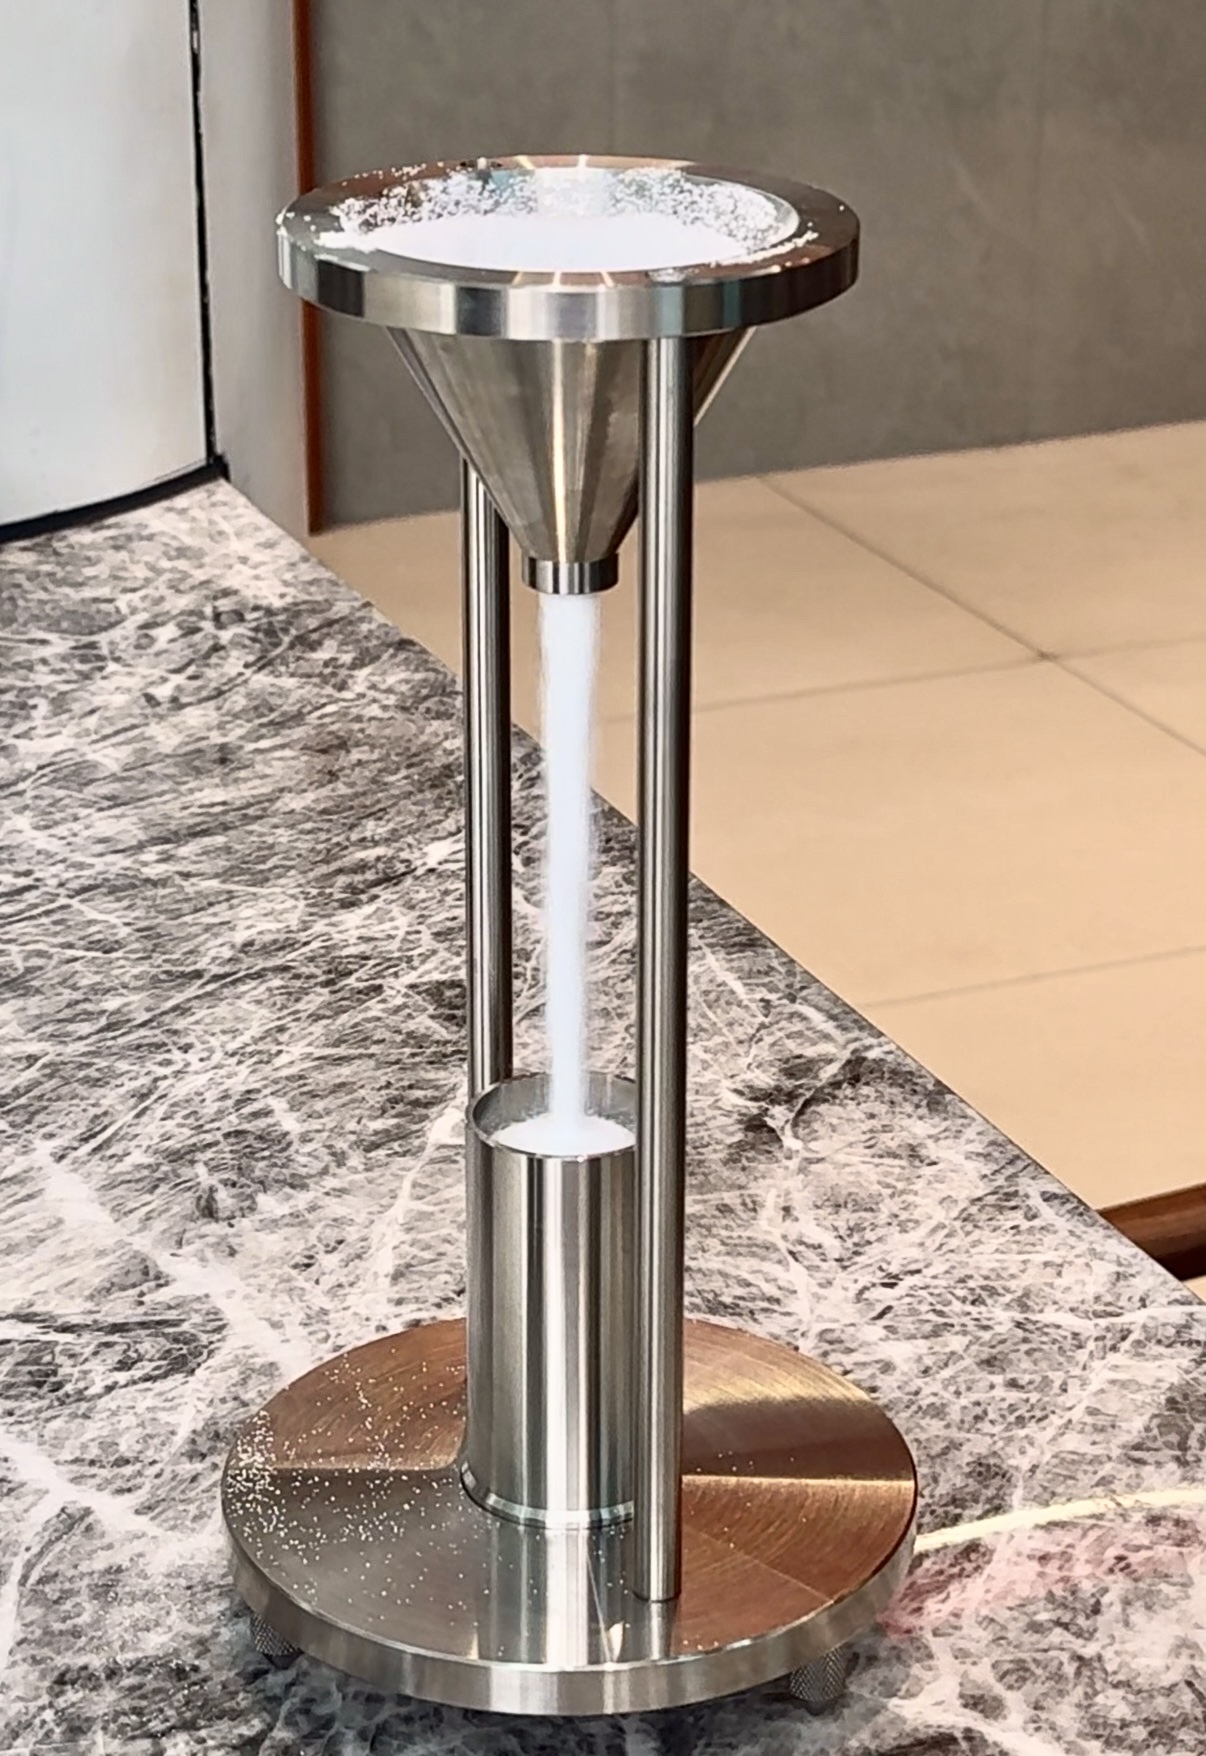
Ujian Ketumpatan Pukal digunakan untuk mengukur jisim yang sepadan dengan isipadu serbuk tertentu, mencerminkan ciri pembungkusan serbuk.
Parameter ini membantu menilai prestasi serbuk semasa penyimpanan, penghantaran, penyusuan dan pemuatan acuan. Ia juga boleh berfungsi sebagai rujukan untuk menilai ketekalan serbuk dan ciri pengendalian bahan.
Walau bagaimanapun, ketumpatan pukal yang lebih tinggi tidak semestinya lebih baik. Kepentingan praktikalnya masih harus dinilai bersama-sama dengan taburan saiz zarah, morfologi zarah dan kebolehaliran.
Analisis Saiz Zarah
Pengagihan saiz zarah harus ditentukan melalui ujian sebenar dan bukannya dianggarkan berdasarkan pengalaman semata-mata.
Melalui penapisan, bahagian serbuk dalam julat saiz zarah yang berbeza boleh dikenal pasti, membantu mengesan isu seperti bahagian zarah kasar atau serbuk ultrahalus yang berlebihan.
Oleh itu, analisis saiz zarah adalah rujukan penting untuk menentukan sama ada serbuk rotomolding PE memenuhi spesifikasi sasaran. Ia juga boleh membantu mengoptimumkan parameter penghancuran dan penyaringan.
Masalah Serbuk Rotomolding PE Biasa
Masalah ini biasanya tidak disebabkan oleh satu faktor. Ciri-ciri bahan, parameter penghancuran, penyejukan, penyaringan dan keadaan penyusuan semuanya boleh berinteraksi antara satu sama lain dan harus dianalisis berdasarkan keadaan pengeluaran sebenar.
Penyelesaian Pengeluaran Serbuk Rotomolding Mao Yue
Mao Yue menumpukan pada membangunkan penyelesaian pengeluaran serbuk rotomolding berdasarkan aplikasi akhir, dan bukannya memilih peralatan berdasarkan parameter saiz zarah tunggal semata-mata.
Kami bukan sahaja bertanya:
"Bolehkah mesin ini menghasilkan serbuk 40-mesh?"
Lebih penting lagi:
"Apakah jenis serbuk yang sebenarnya diperlukan oleh proses rotomolding anda?"
Kerana "40 mesh" hanya menerangkan julat saiz zarah. Ia tidak mencerminkan sepenuhnya kebolehliran, ketumpatan pukal, morfologi zarah, suhu atau prestasi pemprosesan sebenar.
Oleh itu, penyelesaian pelumuran PE yang sesuai harus bermula dengan bahan sebenar, serbuk sasaran, dan aplikasi akhir, dan kemudian menentukan peralatan dan parameter proses yang sesuai.

Kualiti Serbuk Bermula dengan Reka Bentuk Peralatan

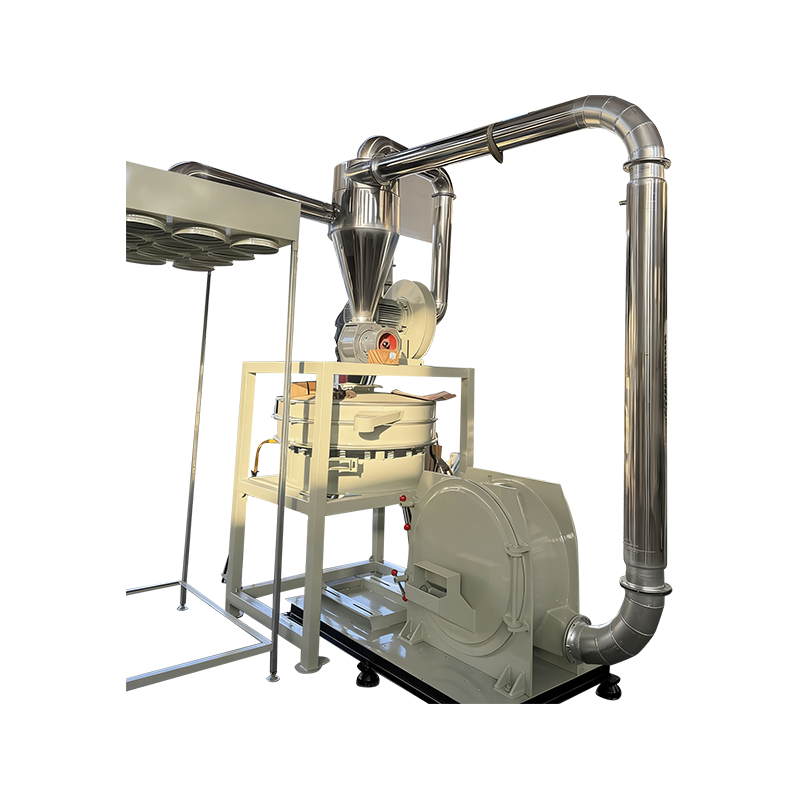
Untuk LLDPE, HDPE, dan PE kitar semula yang digunakan dalam aplikasi rotomolding, Mao Yue menyediakan peralatan penumbuk plastik PE dan penyelesaian sokongan.
Peralatan ini direka bentuk di sekitar penghancuran yang stabil, jurang kerja boleh laras, kawalan suhu, penyusuan yang stabil, dan pengumpulan serbuk yang cekap, membantu bahan yang berbeza mencapai ciri serbuk yang lebih konsisten.
Matlamat utama bukan semata-mata untuk menjadikan serbuk "kelihatan halus," tetapi untuk menghasilkan serbuk yang benar-benar sesuai untuk proses rotomolding berikutnya.
Pemesinan Ketepatan CNC bagi Komponen Penghancur

Komponen penumbuk bersentuhan langsung dengan bahan, dan reka bentuk strukturnya, ketepatan pemesinan dan keadaan permukaan semuanya boleh menjejaskan prestasi penumbuk.
Mao Yue mengeluarkan komponen penghancur terasnya secara dalaman dan menggunakan pemesinan ketepatan CNC dan pemeriksaan ketat untuk mengawal dimensi dan ketekalan pemesinan.
Untuk penumbuk PE, ketepatan bukan sahaja mempengaruhi prestasi penumbuk awal tetapi juga boleh mempengaruhi jurang kerja, keseimbangan dinamik, haus dan kestabilan operasi jangka panjang.
Oleh itu, ketepatan pemesinan komponen penghancuran adalah asas penting untuk operasi peralatan yang stabil dan pengeluaran yang konsisten.
Pembuatan Dalaman Komponen Teras

Mao Yue memberi penekanan yang kuat pada keupayaan pembuatan dalaman untuk komponen penghancur teras. Kecuali komponen sumber luaran tertentu seperti motor dan bahagian elektrik, komponen penghancur teras utama dihasilkan sendiri oleh Mao Yue.
Ini membolehkan kawalan yang lebih baik ke atas keserasian komponen, kualiti pemesinan dan penyelenggaraan peralatan, di samping memudahkan untuk terus mengoptimumkan konfigurasi peralatan berdasarkan keperluan pengeluaran sebenar.
Pengilangan dalaman komponen teras juga bermakna mempunyai lebih kawalan langsung ke atas prestasi mesin keseluruhan.
Operasi Stabil Semasa Pengeluaran Berterusan
Pengeluaran serbuk rotomolding selalunya memerlukan pulverizer untuk beroperasi secara berterusan selama beberapa jam. Oleh itu, prestasi peralatan tidak seharusnya dinilai hanya dengan sama ada ia "boleh menghasilkan serbuk," tetapi juga sama ada ia boleh mengekalkan pengeluaran yang stabil dalam tempoh yang panjang.
Semasa operasi berterusan, suhu, getaran, keadaan galas, celah cakera dan beban elektrik semuanya boleh menjejaskan kestabilan peralatan dan ketekalan serbuk.
Oleh itu, pulverizer PE yang sesuai untuk pengeluaran berterusan bukan sahaja harus memberikan prestasi penghancuran yang stabil, tetapi juga menawarkan kawalan suhu yang berkesan, kestabilan mekanikal, dan operasi berterusan yang boleh dipercayai untuk membantu mengurangkan turun naik pengeluaran.
Aplikasi Biasa Serbuk Rotomolding PE
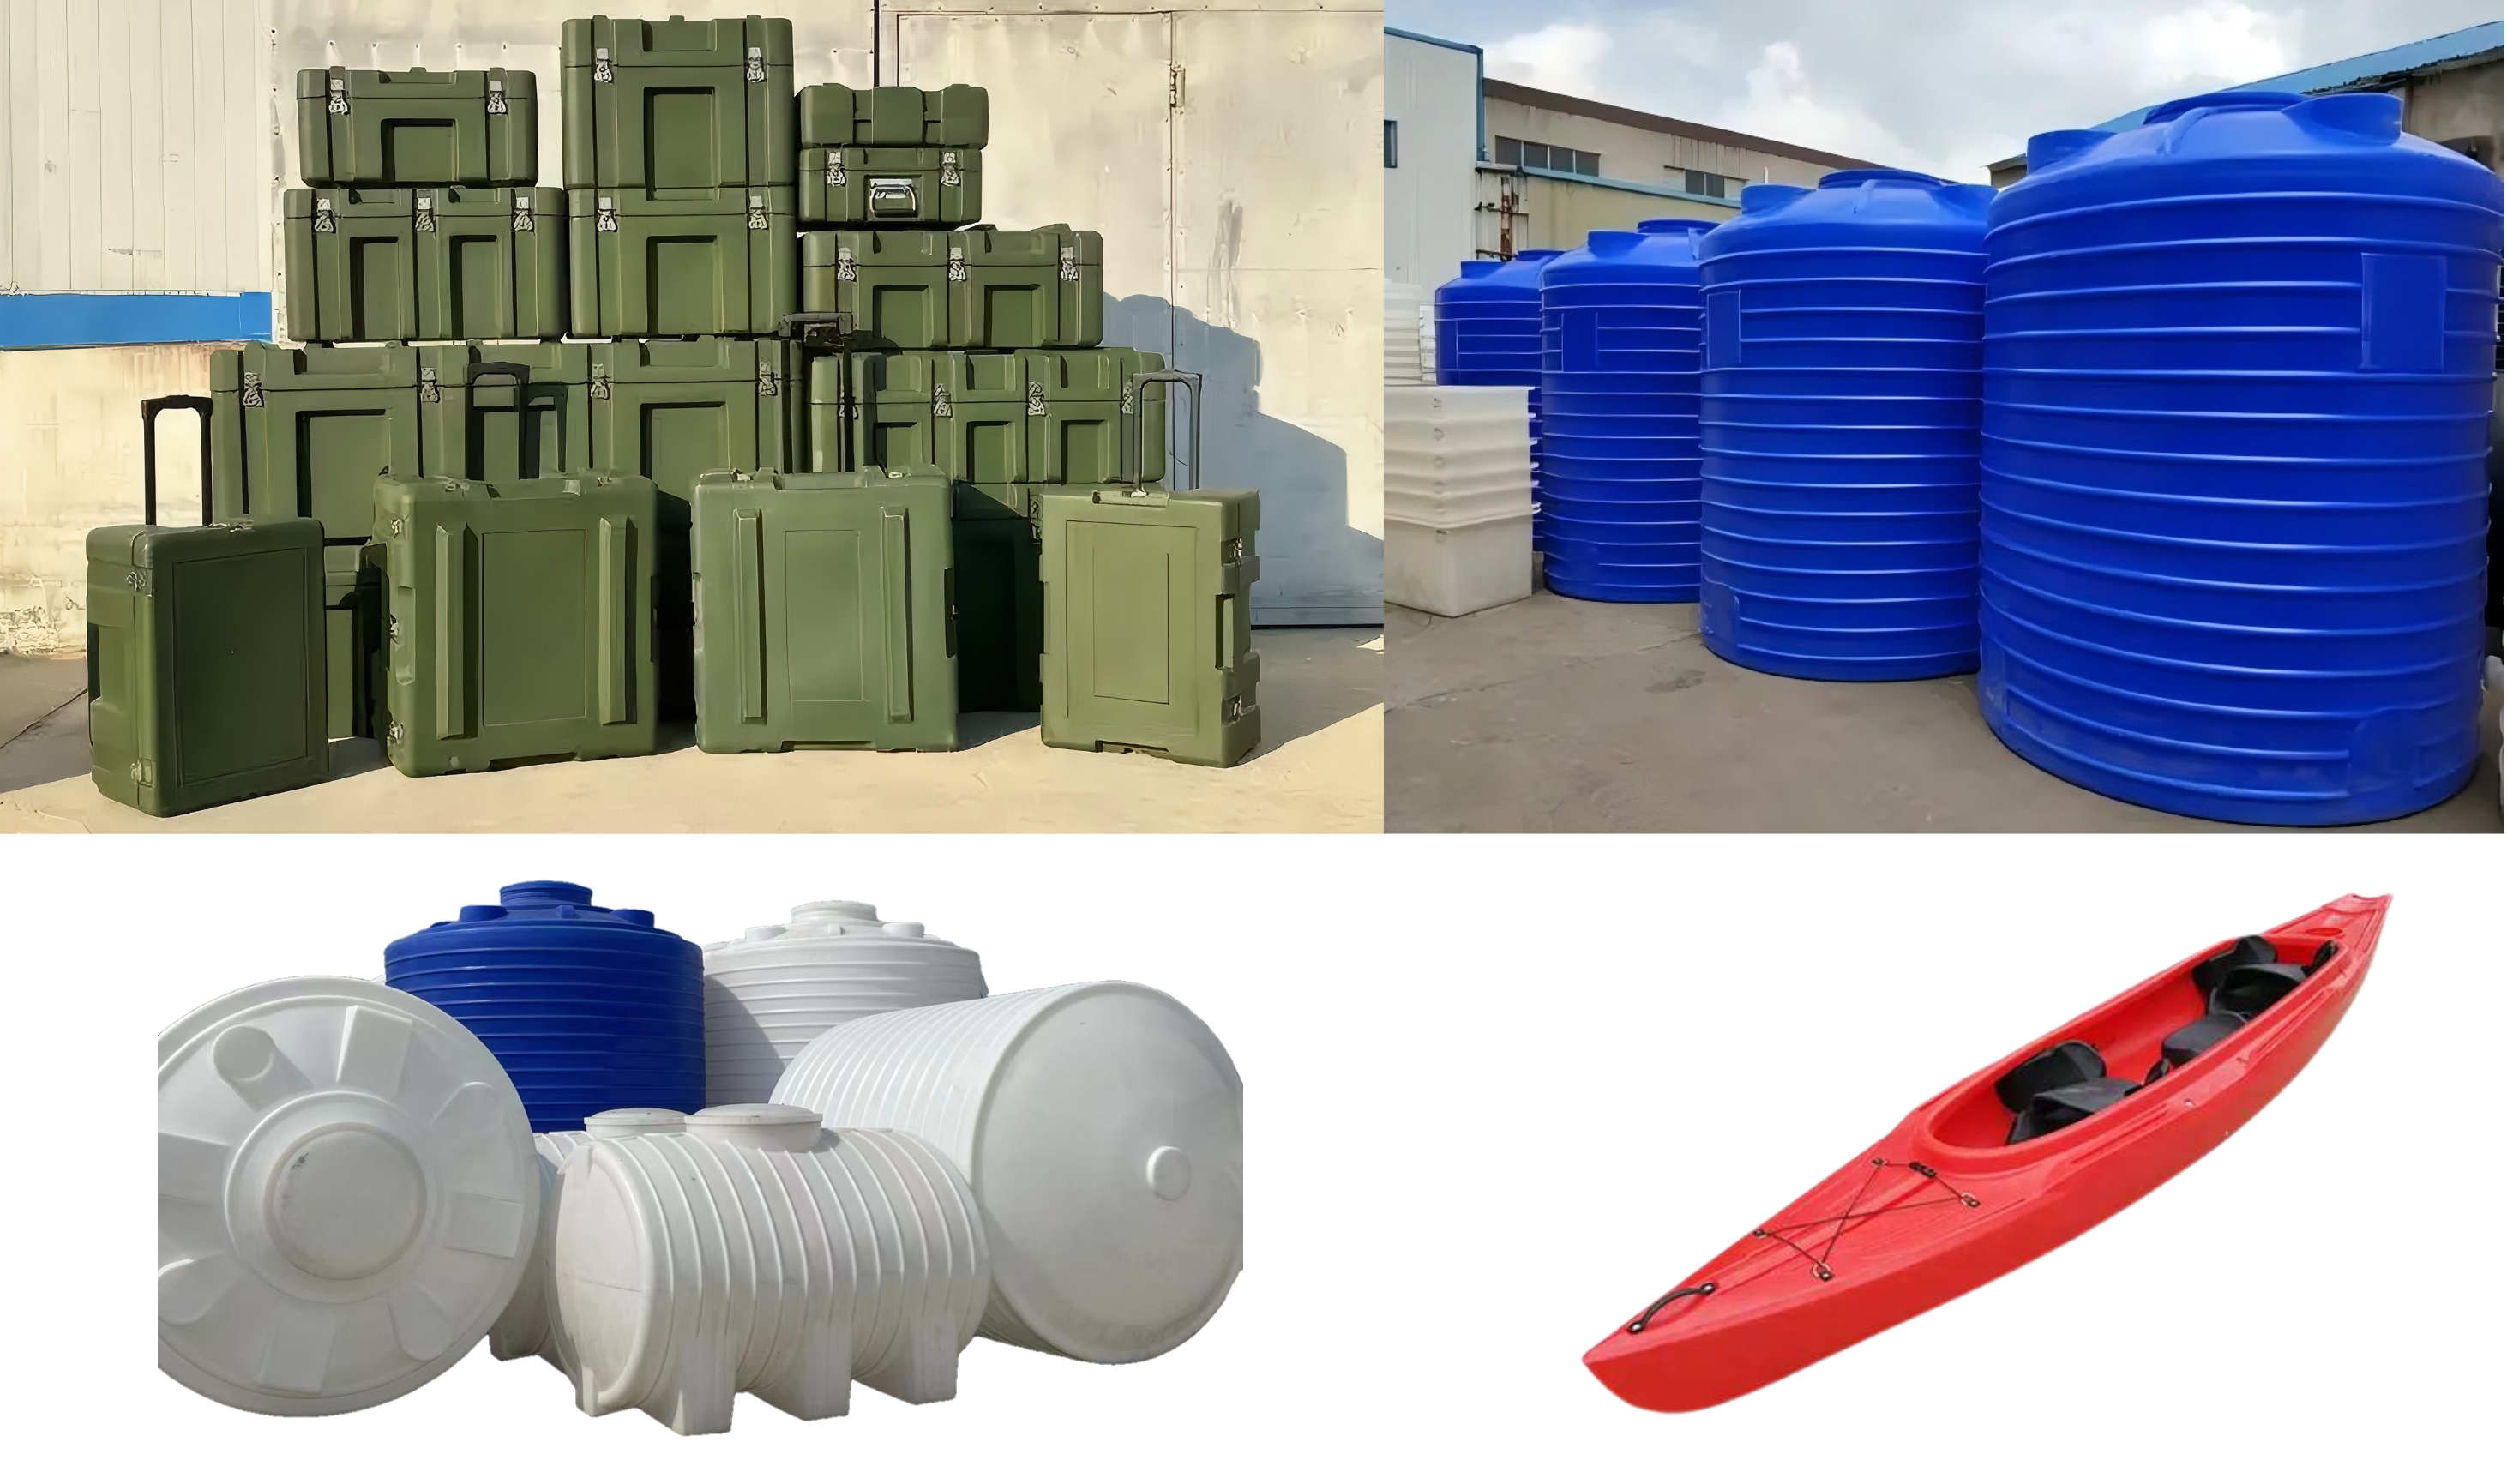
Serbuk rotomolding PE digunakan secara meluas untuk tangki air, tangki simpanan, bekas kimia, penghalang jalan, kayak, peralatan taman permainan, perabot luar, tangki pertanian, dan pelbagai produk perindustrian.
Produk yang berbeza mempunyai keperluan yang berbeza untuk fleksibiliti, rintangan hentaman, kekakuan, rintangan UV dan rintangan kimia. Oleh itu, bahan mentah PE yang berbeza dan ciri serbuk perlu dipadankan dengan sewajarnya.
Bahan itu sendiri menentukan beberapa sifat produk akhir, manakala taburan saiz zarah serbuk, kebolehliran, suhu dan kestabilan pemprosesan juga boleh menjejaskan prestasi lebur, penyebaran dan pengacuan semasa pengacuan roto.
Oleh itu, serbuk rotomolding PE yang sesuai hendaklah dipadankan dengan bahan mentah tertentu, keperluan serbuk, dan penggunaan akhir.
Mengapa Ujian Bahan PE Sebenar Sangat Penting?
Walaupun dalam kategori PE yang sama, bahan yang berbeza mungkin berkelakuan berbeza semasa melumatkan. Sifat bahan mentah, saiz zarah awal, kandungan lembapan, nisbah bahan kitar semula, bahan tambahan, dan saiz zarah serbuk sasaran semuanya boleh menjejaskan penyusuan, suhu pelumuran, keluaran dan keadaan serbuk akhir.
Oleh itu, memilih penumbuk PE tidak seharusnya bergantung semata-mata pada spesifikasi kuasa dan output yang disenaraikan dalam katalog produk. Keperluan bahan dan pengeluaran sebenar juga perlu dipertimbangkan.
Melalui ujian bahan sebenar, kehalusan serbuk, output, kenaikan suhu, dan kestabilan operasi boleh dinilai secara lebih langsung, menyediakan asas untuk konfigurasi peralatan dan pemilihan parameter proses.
Soalan yang Perlu Dipertimbangkan Sebelum Membeli Pulverizer PE
Apabila memilih pulverizer PE, anda tidak seharusnya menumpukan hanya pada kuasa mesin atau output undian. Lebih penting lagi, anda harus mempertimbangkan sama ada peralatan itu sepadan dengan keperluan pengeluaran sebenar anda. Soalan utama termasuk:
-
Bahan: Adakah bahan mentah PE sebenar telah diuji? Adakah ia mengandungi PE kitar semula?
-
Serbuk: Apakah saiz zarah sasaran dan taburan saiz zarah?
-
Output: Apakah output yang boleh dicapai oleh mesin apabila memproses bahan sebenar?
-
Suhu: Bagaimanakah kenaikan suhu dikawal semasa penghancuran berterusan?
-
Melumatkan: Adakah jurang kerja cakera boleh dilaraskan?
-
Penyejukan: Adakah penyejukan udara, penyejukan air, atau penyejukan gabungan lebih sesuai?
-
Pengumpulan Serbuk: Bagaimanakah serbuk akan diayak, dikumpulkan dan dihantar?
-
Operasi: Bolehkah peralatan menyokong pengeluaran berterusan jangka panjang?
Akhirnya, pulverizer PE yang sesuai dan konfigurasi sistem harus ditentukan berdasarkan bahan sebenar, keperluan serbuk, dan kapasiti pengeluaran sasaran.
Soalan Lazim Mengenai Serbuk Rotomolding PE
Apakah Saiz Zarah yang Terbaik untuk Serbuk Rotomolding PE?
Tiada satu saiz semua zarah yang sesuai untuk semua produk rotomolding.
Pengagihan saiz zarah yang sesuai hendaklah ditentukan berdasarkan resin, acuan, keadaan pemprosesan dan produk akhir.
Adakah Serbuk PE Halus Lebih Baik untuk Rotomolding?
Tak semestinya.
Serbuk yang terlalu halus boleh meningkatkan habuk dan menjejaskan kebolehliran dan tingkah laku pembungkusan.
Kuncinya adalah untuk mengawal pengedaran saiz zarah yang sesuai untuk aplikasi akhir, dan bukannya hanya mengejar serbuk yang terbaik.
Apakah yang Mempengaruhi Kebolehliran Serbuk PE?
Taburan saiz zarah, morfologi zarah, perkadaran denda, ketumpatan pukal, kandungan lembapan, dan ciri bahan lain semuanya boleh menjejaskan kebolehliran serbuk PE.
Mengapa Ketumpatan Pukal Penting untuk Serbuk Rotomolding?
Ketumpatan pukal mempengaruhi pembungkusan serbuk, pengendalian bahan, dan isipadu yang diduduki oleh jisim serbuk tertentu.
Oleh itu, ketumpatan pukal harus dinilai bersama dengan kebolehliran dan taburan saiz zarah.
Bolehkah PE Kitar Semula Digunakan untuk Serbuk Rotomolding?
Ya, tetapi komposisi dan keadaan pemprosesan sebelumnya PE kitar semula mungkin berbeza dengan ketara.
Adakah PE Pulverizing Memerlukan Penyejukan?
Penyejukan secara amnya merupakan bahagian penting dalam proses kerana penumbuk menjana haba.
Sama ada hendak menggunakan penyejukan udara, penyejukan air, atau gabungan penyejukan udara-dan-air hendaklah ditentukan berdasarkan bahan PE, output, saiz zarah sasaran dan keadaan operasi sebenar.
Apakah Jenis Pulverizer Digunakan untuk Menghasilkan Serbuk Rotomolding PE?
Penghancur plastik jenis cakera biasanya digunakan untuk menghasilkan serbuk plastik termoplastik.
Konfigurasi peralatan khusus harus ditentukan berdasarkan bahan, saiz zarah sasaran, output, dan aplikasi akhir.
Uji Penyelesaian Pengeluaran Serbuk Rotomolding Anda dengan Bahan PE Sebenar Anda
Penyelesaian pengeluaran serbuk rotomolding yang baik harus bermula dengan bahan PE sebenar dan keperluan pengeluaran, dan bukannya bergantung semata-mata pada spesifikasi peralatan.
Anda boleh menyediakan Maoyue dengan:
-
Maklumat bahan PE dan saiz zarah awal
-
Saiz zarah serbuk sasaran
-
Keluaran yang diperlukan dan waktu operasi harian
-
Produk dan penggunaan rotomolded akhir
Mao Yue boleh menjalankan ujian menggunakan bahan sebenar anda untuk menilai kehalusan serbuk, output, kenaikan suhu, penyusuan dan prestasi operasi, dan kemudian menentukan konfigurasi peralatan dan sistem yang sesuai.
Apa yang penting bukan sekadar "Bolehkah PE jenis ini dihancurkan menjadi serbuk?" tetapi sama ada ia boleh diproses secara konsisten menjadi serbuk PE yang memenuhi keperluan proses rotomolding.
Hantarkan bahan PE dan keperluan pengeluaran anda kepada kami, dan hubungi Mao Yue untuk ujian bahan sebenar.
Kesimpulan: Serbuk yang Lebih Baik Dimulakan dengan Proses Penghancuran yang Lebih Baik
Serbuk rotomolding PE yang baik tidak ditakrifkan oleh saiz atau parameter zarah tunggal. Ia ditentukan oleh gabungan prestasi kebolehaliran, ketumpatan pukal, taburan saiz zarah, morfologi zarah, kestabilan suhu dan faktor lain.
Sifat serbuk ini juga bergantung pada proses pengeluaran yang lengkap:
Memberi makan → Menumbuk → Menyejukkan → Mengayak → Pengumpulan Serbuk
Bagi Mao Yue, matlamatnya bukan semata-mata untuk menjadikan butiran PE lebih kecil, tetapi untuk membantu pelanggan menghasilkan serbuk PE yang benar-benar sesuai untuk rotomolding melalui penyusuan yang stabil, penghancuran yang tepat, penyejukan yang berkesan, penapisan yang betul dan pengumpulan serbuk yang stabil.
Oleh itu, serbuk yang lebih halus tidak semestinya lebih baik. Serbuk rotomolding yang betul harus mencapai keseimbangan antara kebolehliran, pengedaran saiz zarah, tingkah laku pembungkusan dan kestabilan pemprosesan, akhirnya memenuhi keperluan pengacuan produk akhir.