

 中文简体
Peranan Kritikal Pengisaran Halus dalam Kitar Semula Plastik
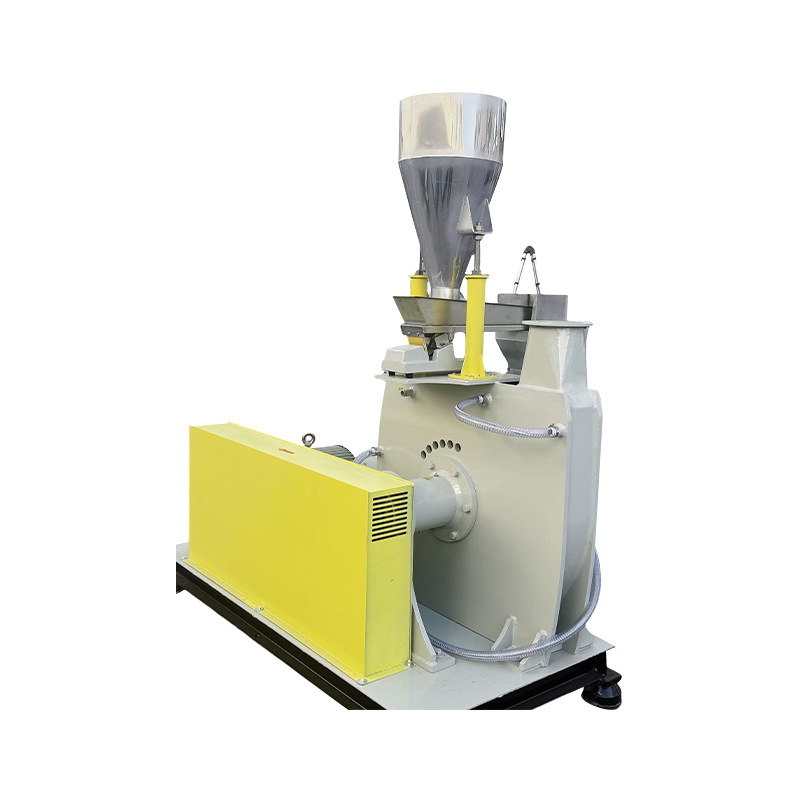
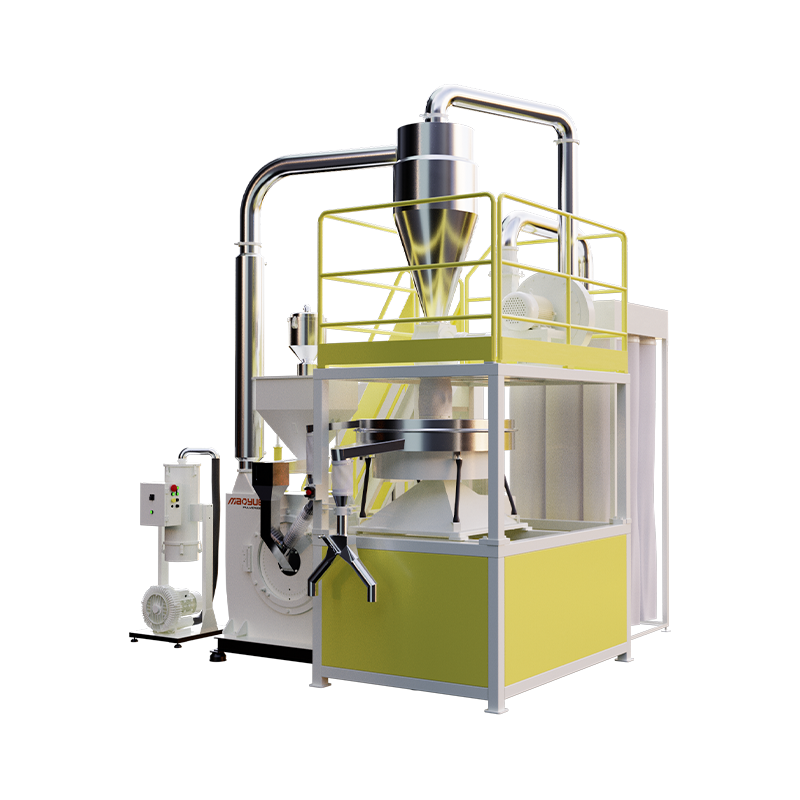
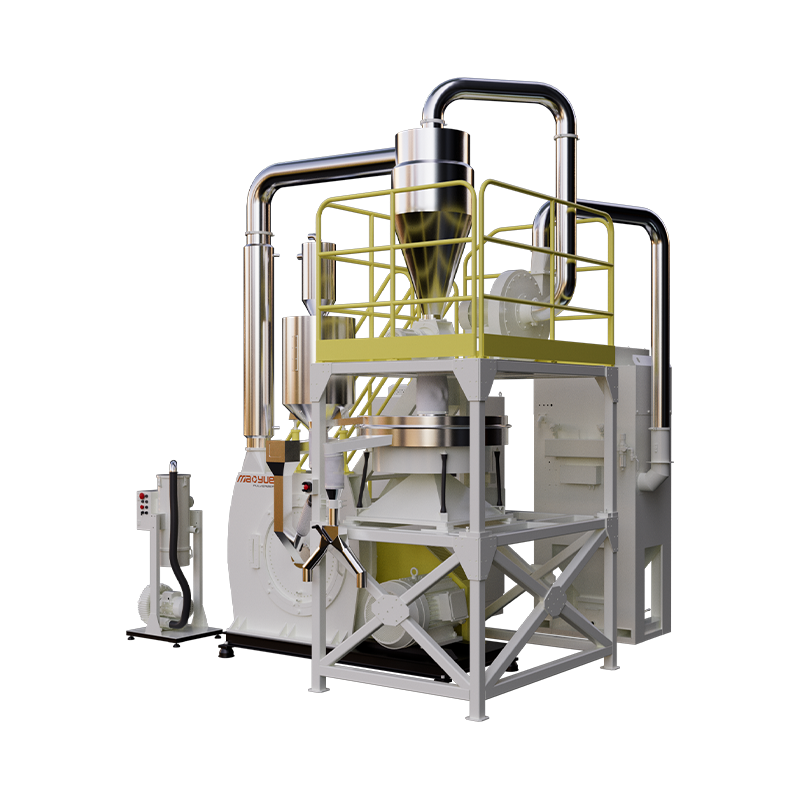
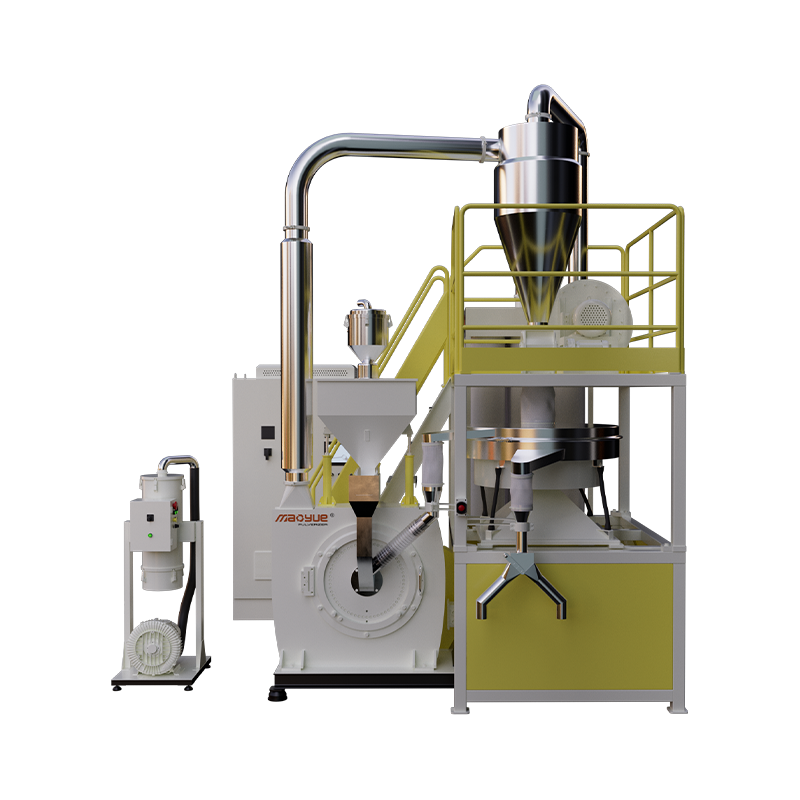
A Mesin penumbuk PP PE ialah penyelesaian muktamad untuk mengubah kepingan plastik kasar kepada serbuk bersaiz mikron berkualiti tinggi, satu langkah yang perlu untuk aplikasi kitar semula lanjutan. Walaupun mesin pencincang dan granulator mengurangkan sisa plastik pukal kepada kepingan yang boleh diurus, hanya penumbuk boleh mencapai ketekalan halus yang diperlukan untuk pengacuan putaran, salutan serbuk dan proses penyemperitan bernilai tinggi. Peralatan ini merapatkan jurang antara pemulihan sisa mentah dan pembuatan bahan premium.
Kelebihan utama menggunakan pulverizer khusus untuk Polipropilena (PP) dan Polietilena (PE) ialah keupayaan untuk mengawal taburan saiz zarah dengan ketepatan. Pengisaran standard selalunya menghasilkan bentuk yang tidak teratur dan habuk yang berlebihan, tetapi penghancur moden menggunakan reka bentuk pemutar dan sistem penyejukan khusus untuk menghasilkan zarah sfera yang seragam. Keseragaman ini meningkatkan kebolehliran dan konsistensi lebur, secara langsung meningkatkan kualiti produk kitar semula akhir. Bagi kitar semula, ini bermakna mengakses pasaran margin lebih tinggi yang menuntut spesifikasi bahan yang ketat.
Prinsip Mekanikal dan Jenis Mesin
Memahami operasi mekanikal penumbuk membantu dalam memilih model yang sesuai untuk bahan PP dan PE tertentu. Dua jenis yang paling biasa ialah kilang cakera dan kilang tukul, masing-masing menawarkan kelebihan yang berbeza bergantung pada keluaran yang dikehendaki dan ciri bahan.
Pengisar Cakera
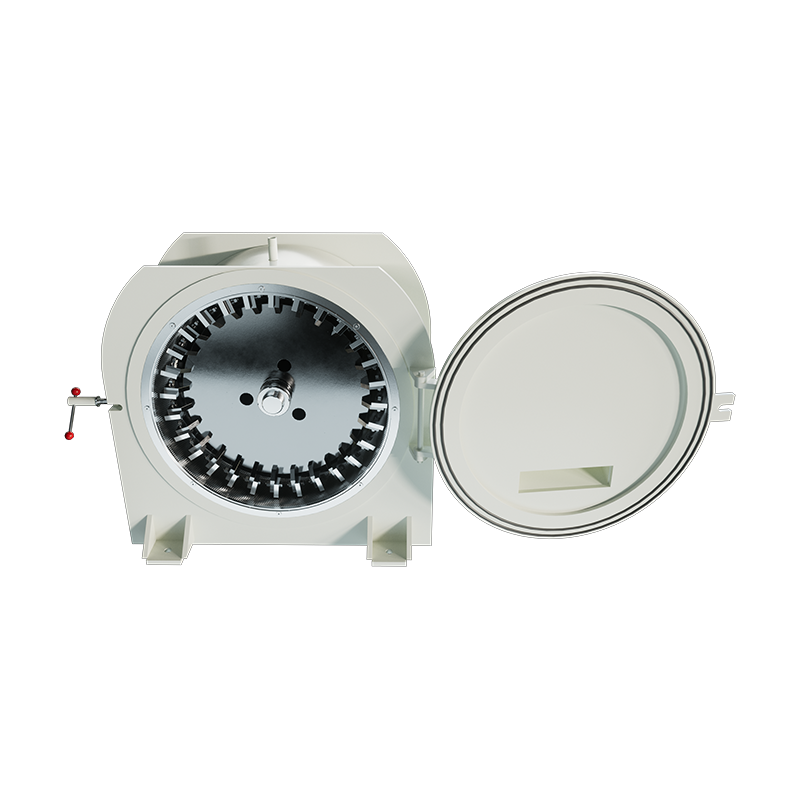
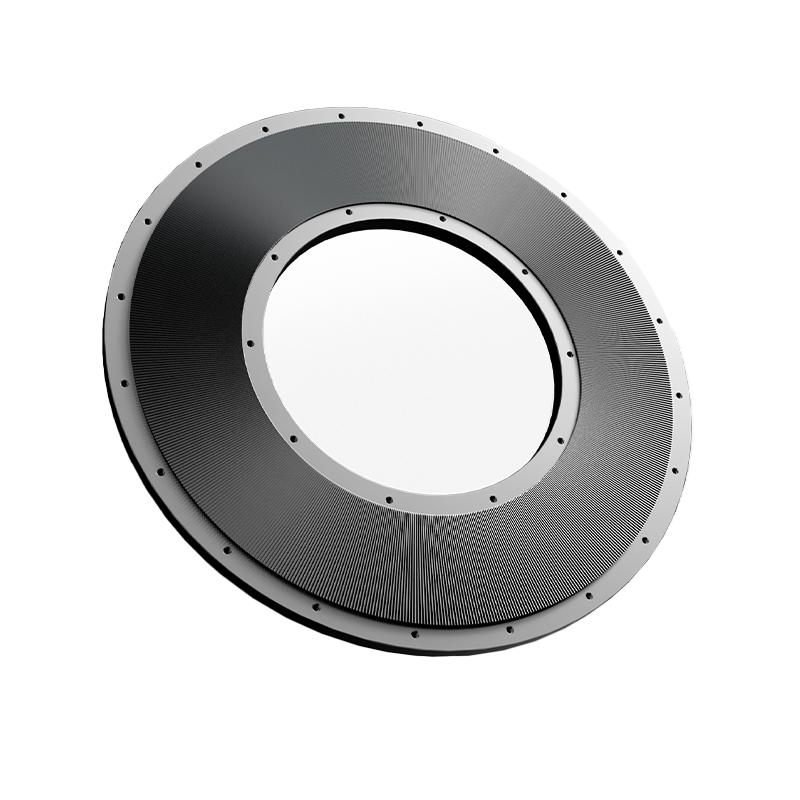
Kilang cakera menggunakan dua cakera pusingan balas yang dilengkapi dengan gigi bergerigi atau pin. Apabila bahan memasuki pusat, daya emparan menolaknya ke luar melalui zon pengisaran. Jurang antara cakera menentukan saiz zarah akhir, membenarkan pelarasan daripada 20 mesh hingga 100 mesh . Reka bentuk ini amat berkesan untuk filem dan gentian PP dan PE, kerana ia menghasilkan kurang haba daripada kilang tukul, mengurangkan risiko mencairkan plastik melekit. Kilang cakera terkenal dengan tahap hingar yang rendah dan kualiti keluaran yang konsisten.
Penumbuk Kilang Tukul
Kilang tukul menggunakan tukul berputar berkelajuan tinggi untuk memberi kesan kepada bahan terhadap skrin pegun atau pelapik. Jenis ini teguh dan sesuai untuk bahan PP yang lebih keras, seperti bahagian acuan suntikan atau paip. Walaupun ia menawarkan daya pemprosesan yang tinggi, kilang tukul menjana lebih banyak haba akibat geseran dan hentaman. Oleh itu, mereka sering memerlukan sistem penyejukan air bersepadu untuk mengelakkan PE atau PP daripada melembutkan dan menyumbat skrin. Ia sesuai untuk aplikasi di mana ketidakteraturan sedikit dalam bentuk zarah boleh diterima.
| Ciri | Kilang Cakera | Kilang Tukul |
|---|---|---|
| Bentuk Zarah | Seragam/Sfera | Tidak teratur |
| Penjanaan Haba | rendah | tinggi |
| Terbaik Untuk | Filem, Gentian, PP Lembut | Ketulan Keras, Paip, PE Tegar |
| Kekerapan Penyelenggaraan | Sederhana | tinggi (Screen/Hammer Wear) |
Mengoptimumkan Kualiti dan Kecekapan Output
Mencapai serbuk berkualiti tinggi daripada PP dan PE memerlukan lebih daripada sekadar menjalankan mesin; ia memerlukan kawalan berhati-hati terhadap parameter operasi. Pengurusan suhu dan konsistensi suapan adalah dua faktor paling kritikal yang mempengaruhi prestasi.
Sistem Kawalan Suhu
PP dan PE mempunyai takat lebur yang agak rendah, biasanya antara 130°C dan 170°C . Geseran semasa penumbuk boleh meningkatkan suhu bahan dengan cepat, menyebabkan ia cair dan melekat pada komponen pengisaran. Untuk mengelakkan ini, penumbuk berkecekapan tinggi menggabungkan jaket penyejuk air di sekeliling ruang pengisaran dan kadangkala juga suntikan udara yang disejukkan. Mengekalkan suhu bahan di bawah 60°C memastikan bahawa plastik kekal cukup rapuh untuk berkecai menjadi zarah halus dan bukannya berubah bentuk.
Penyediaan Bahan Makanan
Bahan input mestilah dipra-dikisar dengan betul. Memasukkan ketulan besar terus ke dalam pulverizer akan menyebabkan kesesakan dan kehausan yang berlebihan. Sebaik-baiknya, stok suapan hendaklah dibutirkan menjadi kepingan tidak lebih besar daripada 10-12 mm . Selain itu, membuang bahan cemar seperti logam, kertas atau jenis plastik lain adalah penting, kerana objek asing boleh merosakkan gigi halus cakera atau memecahkan tukul, yang membawa kepada masa henti dan pembaikan yang mahal.
- Gunakan penapis bergetar untuk mengeluarkan zarah bersaiz besar dan mengitar semulanya ke dalam corong
- Pantau cabutan amperage untuk mengesan komponen pengisaran yang berlebihan atau kusam
- Pastikan sistem aliran udara seimbang untuk mengangkut serbuk dengan cekap tanpa tersumbat
- Periksa ketegangan tali pinggang secara kerap untuk mengekalkan kelajuan rotor yang konsisten
Amalan Terbaik dan Keselamatan Penyelenggaraan
Seperti mana-mana jentera perindustrian berat, pulverizer PP PE memerlukan penyelenggaraan tetap untuk memastikan jangka hayat dan operasi yang selamat. Mengabaikan pemeriksaan rutin boleh membawa kepada kegagalan besar, manakala pendekatan proaktif meminimumkan masa henti dan memanjangkan hayat alat ganti.
Pengurusan Bahagian Pakai
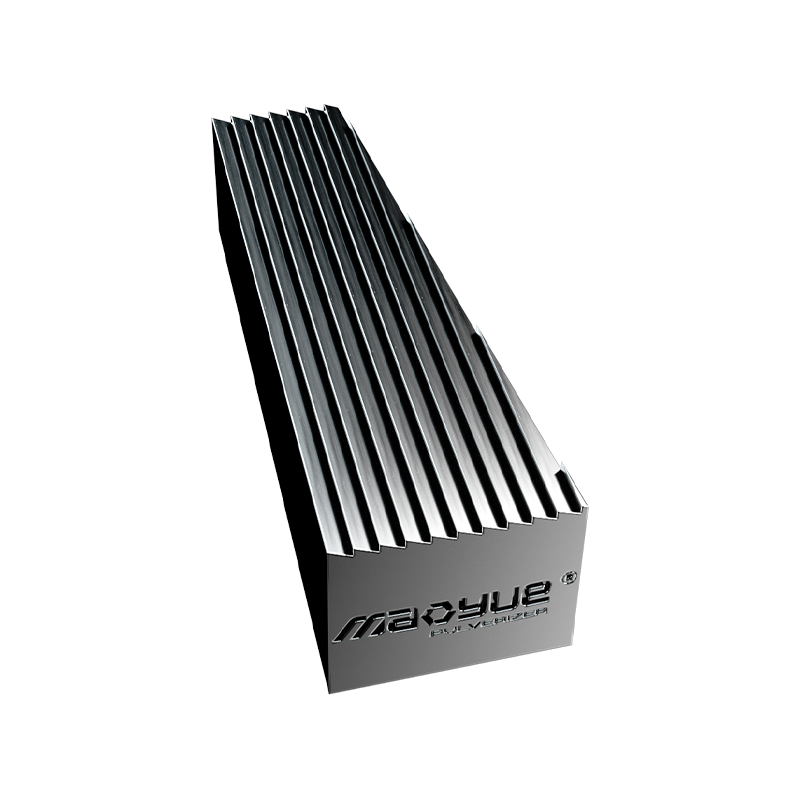
Gigi pengisaran, cakera, tukul, dan skrin tertakluk kepada lelasan berterusan. Periksa komponen ini setiap minggu untuk tanda-tanda haus. Gigi kusam mengurangkan kecekapan pengisaran dan meningkatkan penjanaan haba, manakala skrin yang haus boleh membenarkan zarah bersaiz besar menembusi, menjejaskan kualiti produk. Kebanyakan pengeluar mengesyorkan menggantikan atau mengasah elemen pengisaran selepas 500-800 jam operasi, bergantung pada kekerasan bahan yang diproses. Menyimpan alat ganti di tangan memastikan penggantian cepat dan gangguan pengeluaran yang minimum.
Protokol Keselamatan
Pulverizers beroperasi pada kelajuan tinggi dan menghasilkan bunyi dan habuk yang ketara. Operator mesti memakai peralatan pelindung diri yang sesuai, termasuk perlindungan pendengaran, cermin mata keselamatan dan topeng debu. Pastikan semua interlock keselamatan berfungsi; mesin tidak boleh dihidupkan jika pintu penyelenggaraan terbuka. Bersihkan motor dan panel elektrik secara kerap untuk mengelakkan pengumpulan habuk, yang boleh mendatangkan bahaya kebakaran. Laksanakan prosedur lockout/tagout semasa sebarang kerja penyelenggaraan untuk melindungi kakitangan daripada permulaan yang tidak disengajakan.
- Lubricate bearing mengikut jadual pengilang untuk mengelakkan terlalu panas
- Periksa kebocoran udara dalam sistem paip untuk mengekalkan kecekapan sedutan
- Bersihkan penapis pengumpul habuk dengan kerap untuk mengelakkan tekanan belakang
- Latih pengendali mengenai prosedur berhenti kecemasan dan teknik pembersihan jem
Kesimpulannya, a Mesin penumbuk PP PE merupakan aset yang amat diperlukan untuk kitar semula yang bertujuan menghasilkan serbuk plastik bernilai tinggi. Dengan memahami perbezaan antara kilang cakera dan tukul, melaksanakan strategi penyejukan yang berkesan, dan mematuhi rutin penyelenggaraan yang ketat, pengendali boleh memaksimumkan kualiti output dan jangka hayat mesin. Melabur dalam teknologi penghancuran yang betul bukan sahaja meningkatkan konsistensi produk tetapi juga membuka pintu kepada pasaran yang menguntungkan dalam acuan putaran dan pembuatan komposit termaju.