

 中文简体
Memilih Cakera Pulverizer yang Betul untuk Saiz Zarah Sasaran
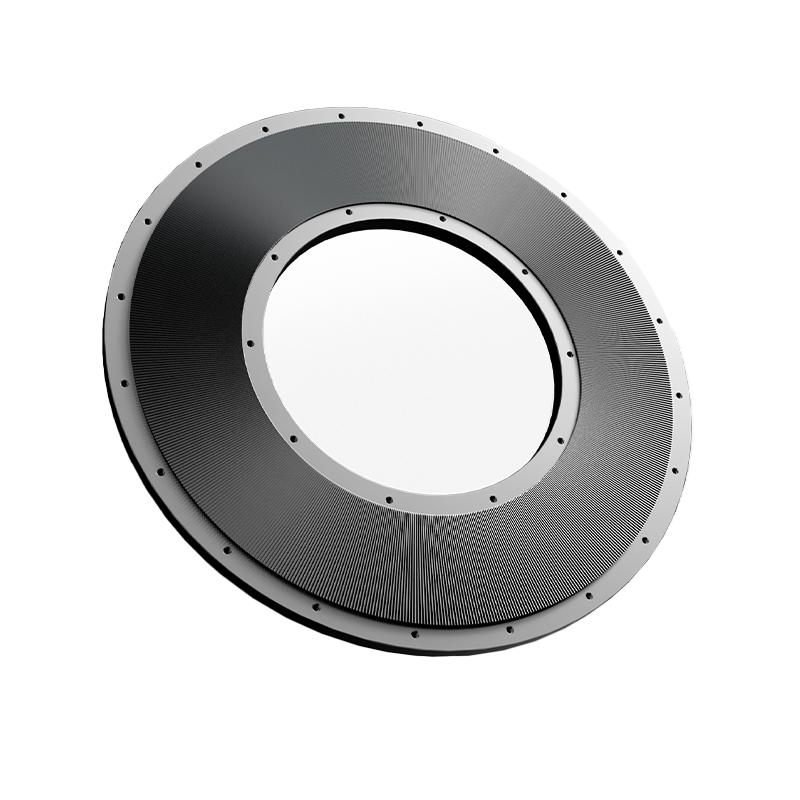
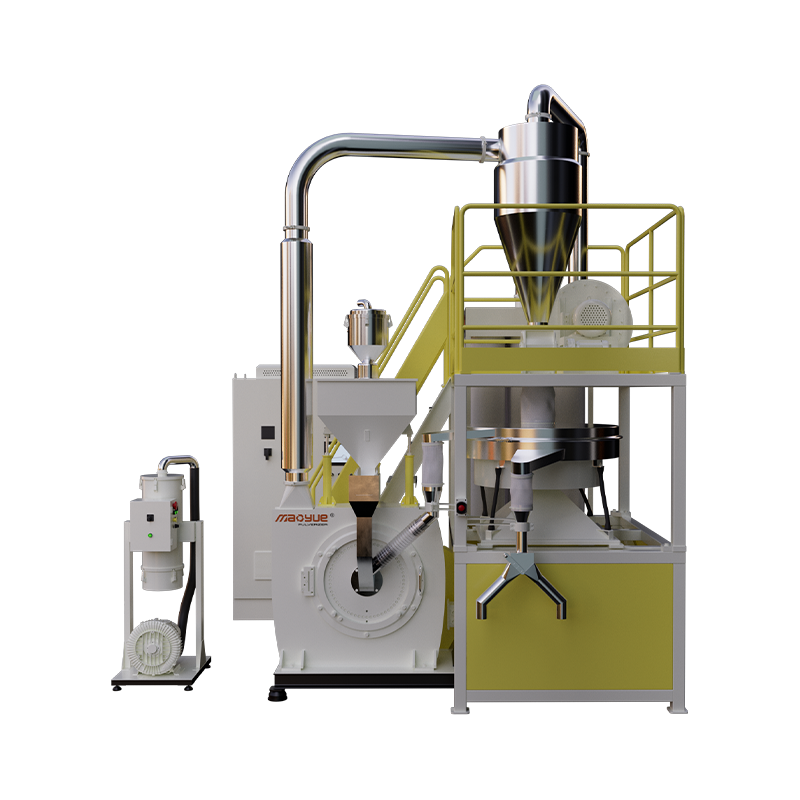
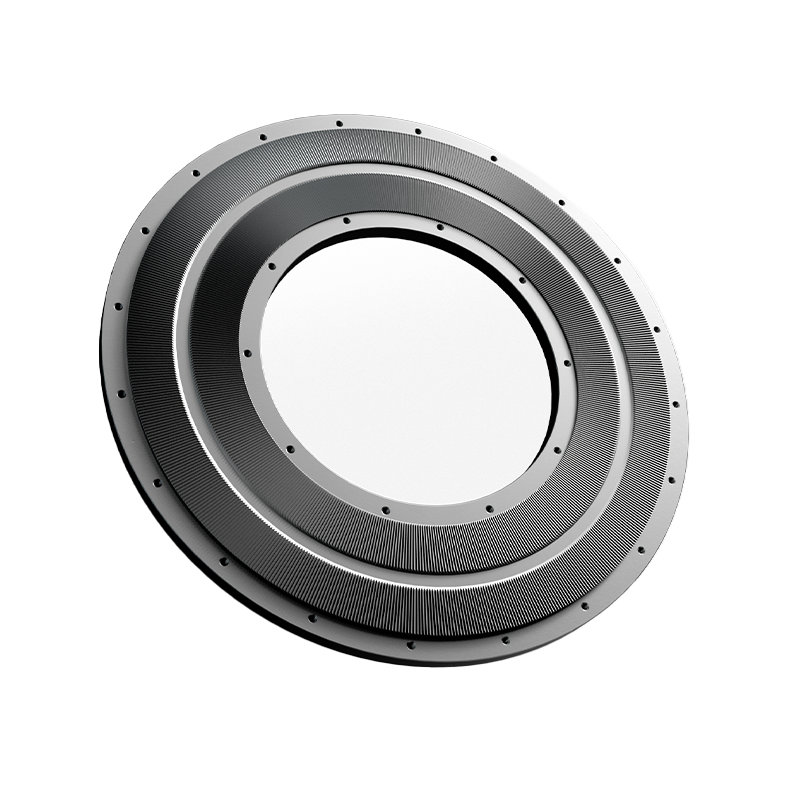
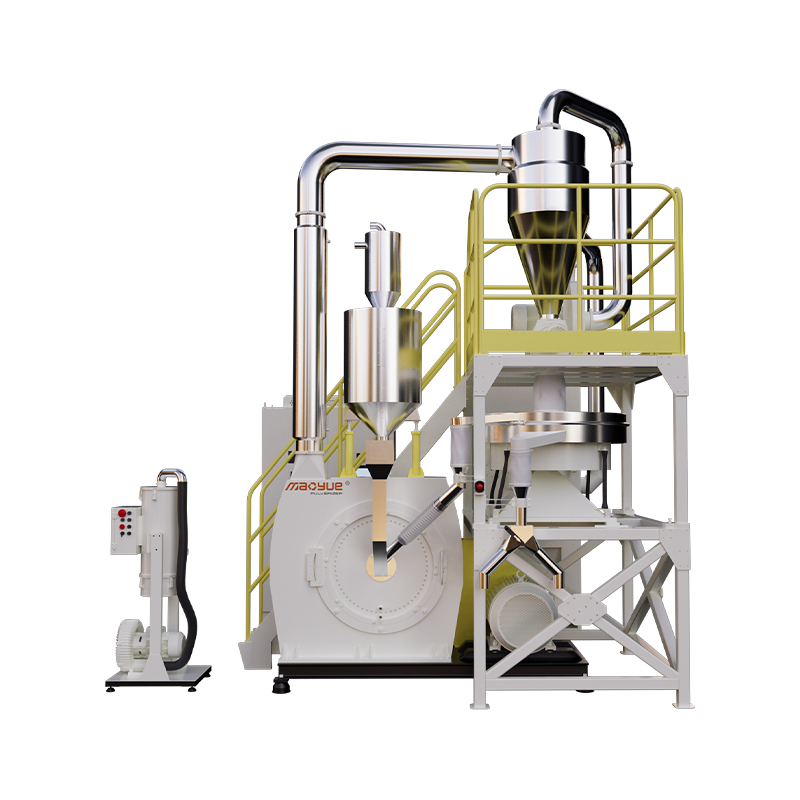
The cakera penumbuk adalah penentu utama pengedaran saiz zarah akhir, kapasiti pemprosesan, dan kecekapan tenaga dalam peralatan pengurangan saiz mekanikal. Memilih profil cakera yang sepadan dengan kerapuhan bahan anda dan saiz jaringan sasaran adalah lebih kritikal daripada kuasa kuda motor sahaja. Cakera yang tidak padan boleh mengurangkan output sehingga 40% dan meningkatkan kadar haus tiga kali ganda, tanpa mengira spesifikasi mesin.
Untuk kebanyakan aplikasi industri daripada plastik hingga mineral, konfigurasi cakera optimum dicapai 85-95% hasil dalam ±10% daripada jaringan sasaran sambil mengekalkan penggunaan tenaga khusus di bawah 0.15 kWj/kg. Keseimbangan ini dicapai melalui penjajaran tepat geometri cakera, kelajuan putaran dan tetapan jurang daripada pengisaran kekerasan.
Profil Geometri Cakera dan Aplikasinya
Cakera pulverizer tidak boleh ditukar ganti; setiap profil menjana mekanik patah yang berbeza yang sesuai dengan kelas bahan tertentu. Memahami perbezaan ini menghalang ujian percubaan dan kesilapan yang mahal dan memastikan kualiti produk yang konsisten.
| Jenis Cakera | Kelas Bahan Terbaik | Julat Mesh Biasa | Kelebihan Utama |
|---|---|---|---|
| Bergigi / Kesan | Mineral rapuh, seramik | 20-80 mesh | Daya pengeluaran tinggi, kawalan kasar |
| Bergerigi / Gunting | Plastik, elastomer, gentian | 40-200 mesh | Potongan bersih, penjanaan haba minimum |
| Beralun / Attrition | Makanan, bahan kimia, pigmen | 100-400 mesh | Serbuk halus, JPA sempit |
| Licin / Mampatan | Bahan berlilin atau berminyak | Pembolehubah | Mencegah penyumbatan, tindakan mengelupas |
Mengapa Cakera Bergerigi Mendominasi Kitar Semula Plastik
Termoplastik seperti PVC dan PE berubah bentuk dan bukannya patah akibat hentaman. Cakera bergerigi menggunakan tepi ricih di Sudut rake 15-30° untuk menghiris bahan dengan bersih, menjana 60% kurang haba daripada alternatif bergigi. Pengurusan terma ini menghalang pencairan dan penggumpalan semula, yang merupakan punca utama skrin buta dalam penumbuk plastik.
Pemilihan Bahan untuk Rintangan Haus dan Kawalan Pencemaran
Metalurgi cakera secara langsung memberi kesan kepada hayat perkhidmatan, ketulenan produk dan kos operasi. Bahan optimum mengimbangi kekerasan terhadap keliatan berdasarkan kekalasan bahan suapan dan keperluan peraturan.
- Keluli Alat D2: Pilihan standard untuk pengisaran tujuan umum; menawarkan rintangan haus yang baik pada kos yang sederhana. Jangka hayat biasa bagi 800-1,200 jam pada plastik tidak kasar sebelum memerlukan penurapan semula.
- Tungsten Carbide Tip: Penting untuk mineral kaya silika, polimer berisi kaca atau serbuk seramik. Memanjangkan hayat perkhidmatan dengan 5-8x berbanding keluli D2 tetapi kos 3-4x lebih awal. Wajar apabila kekerapan masa henti melebihi selang bulanan.
- Keluli Tahan Karat (316L/420): Wajib untuk aplikasi makanan, farmaseutikal dan kimia di mana pencemaran besi tidak boleh diterima. Rintangan haus yang lebih rendah daripada keluli alat tetapi memenuhi pematuhan FDA/USP. jangkakan 30-50% hayat lebih pendek berbanding D2 dalam keadaan yang setara.
- Bersalut Seramik: Pilihan baru yang menggabungkan keliatan substrat keluli dengan kekerasan permukaan alumina/zirkonia. Mengurangkan sentuhan logam-ke-logam dan pembentukan statik dalam aplikasi serbuk halus. Terbaik untuk <100 mikron sasaran di mana lekatan elektrostatik menyebabkan kehilangan hasil.
Pelarasan Jurang dan Pengoptimuman Operasi
Jurang antara cakera ialah satu-satunya parameter boleh laras yang mengawal kehalusan output dan kadar pengeluaran. Penentukuran yang betul mengimbangi kehausan dan menyesuaikan diri dengan kebolehubahan stok suapan kelompok-ke-kelompok tanpa perubahan perkakasan.
Mewujudkan Tetapan Jurang Garis Dasar
Mulakan dengan jurang yang disyorkan pengeluar sebagai titik tetapan awal, kemudian perhalusi secara empirik. Untuk cakera beralun yang menyasarkan 200 mesh, mulakan pada 0.010-0.015 inci (0.25-0.38mm) . Kurangkan dalam kenaikan 0.002 inci sambil memantau cabutan amperage; a >15% lonjakan semasa menunjukkan pengisaran berlebihan atau sentuhan cakera. Dokumentasi titik manis di mana hasil memuncak tanpa penggunaan kuasa yang berlebihan.
Mengimbangi Pemakaian Progresif
Apabila tepi cakera kusam, kelegaan pemotongan berkesan meningkat walaupun jurang mekanikal kekal malar. Laksanakan protokol penjejakan haus: ukur taburan saiz zarah setiap 50 waktu operasi dan laraskan jurang lebih ketat sebanyak 0.001-0.003 inci untuk mengekalkan spesifikasi. Apabila pelarasan tidak lagi memulihkan JPA sasaran, jadualkan penurapan semula atau penggantian. Mengabaikan hanyutan ini membolehkan zarah bersaiz besar berlalu, mencemarkan proses hiliran dan mencetuskan penolakan pelanggan.
Protokol Penyelenggaraan untuk Memaksimumkan Hayat Perkhidmatan Cakera
Penyelenggaraan proaktif memanjangkan umur panjang cakera jauh melebihi kitaran penggantian reaktif. Kebanyakan kegagalan pramatang berpunca daripada penyalahgunaan operasi yang boleh dicegah dan bukannya pemakaian biasa.
- Pemeriksaan Visual Harian: Periksa gigi terkelupas, segmen retak atau objek asing terbenam sebelum dimulakan. Satu bahan cemar logam boleh memusnahkan keseluruhan set cakera dalam beberapa minit.
- Pemantauan Suhu Galas: Galas haus menyebabkan kehabisan paksi yang menghasilkan corak haus cakera yang tidak sekata. Gantikan galas apabila suhu melebihi 70°C di atas ambien atau getaran melebihi 4.5 mm/s RMS.
- Pengesahan Sistem Penyejukan: Pastikan litar penyejukan udara atau air tidak terhalang. Terlalu panas melembutkan tepi cakera dan mempercepatkan haus secara eksponen; a Kenaikan 20°C suhu reka bentuk di atas boleh mengurangkan separuh hayat yang tinggal.
- Ketekalan Kadar Suapan: Kelaparan-makan menyebabkan sentuhan cakera-pada-cakera; makan berlebihan mendorong keadaan gerai. Kekalkan beban yang stabil di 80-90% daripada amperage terkadar untuk ciri haus yang optimum.
- Penurapan Semula Berjadual: Jangan tunggu kegagalan sepenuhnya. Pengisaran ringan di 60-70% kedalaman haus memulihkan geometri pada 20% daripada kos penggantian dan menghalang kerosakan besar pada komponen mengawan.