

 中文简体
Fungsi dan Peranan Kritikal Cakera Pulverizer
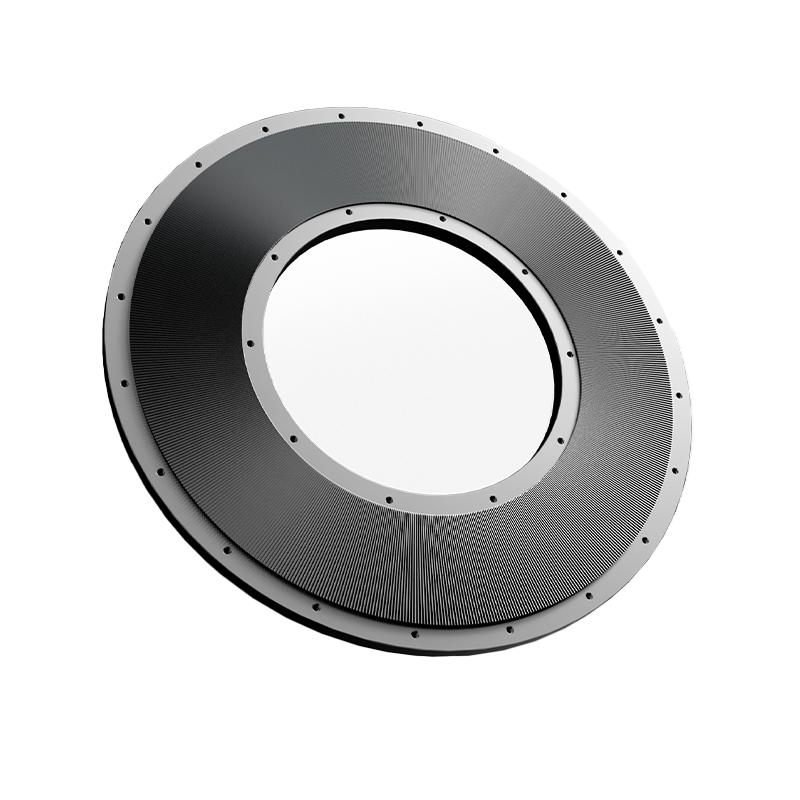
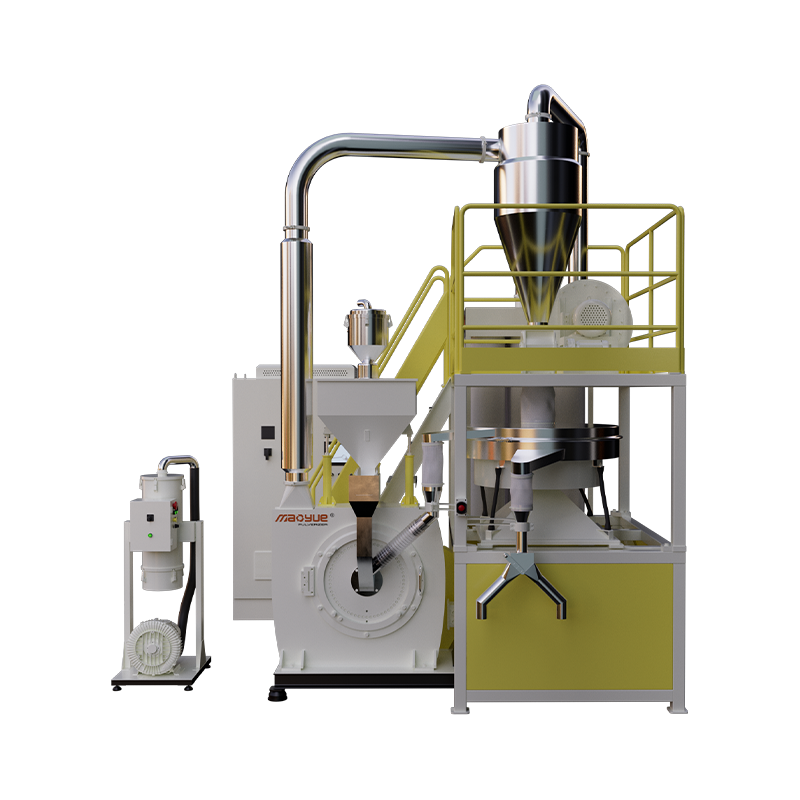
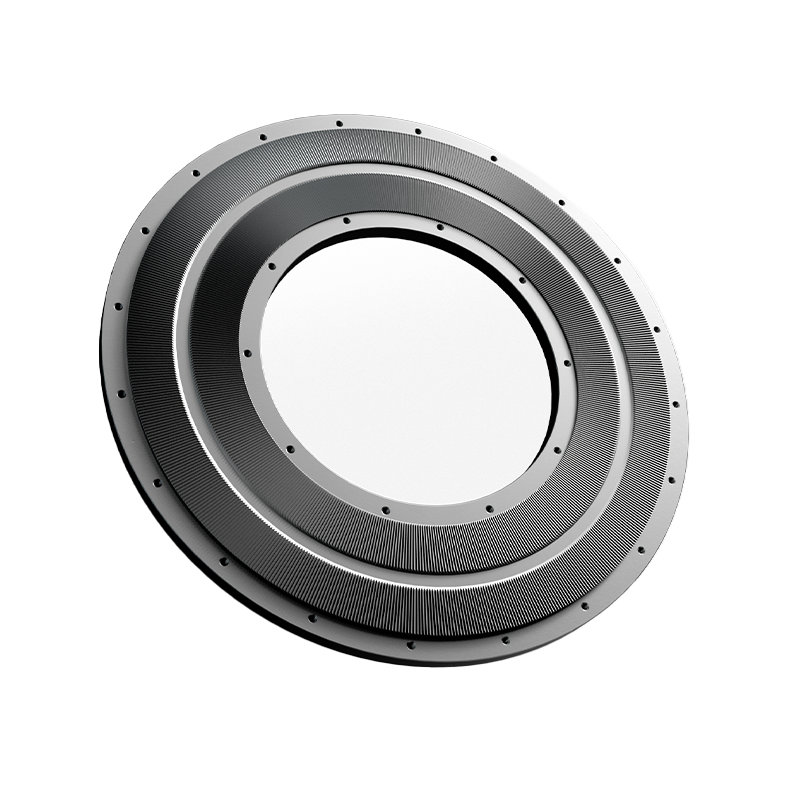
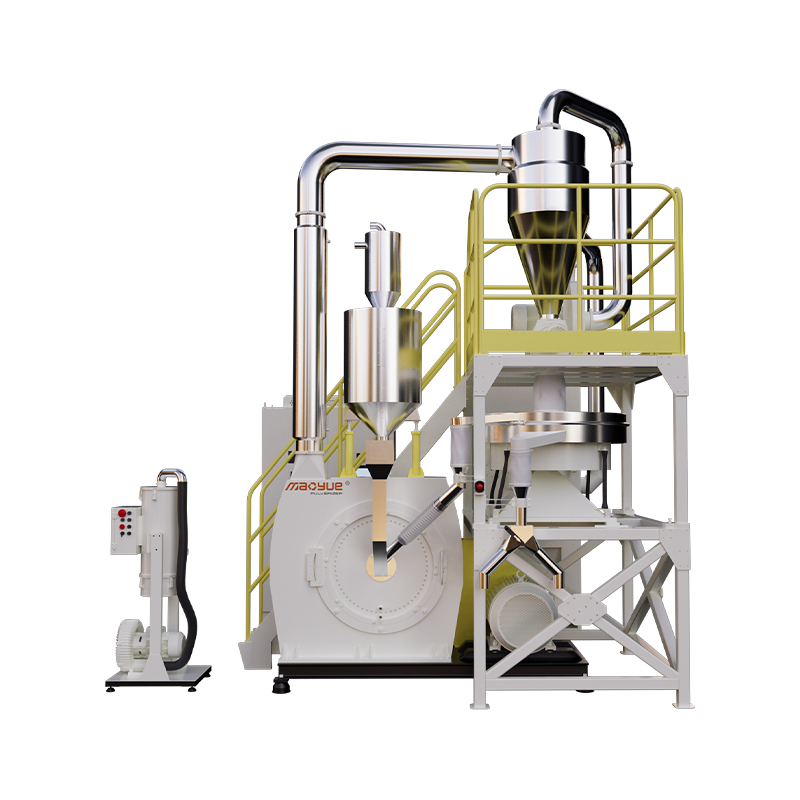
A cakera penumbuk ialah komponen berputar haus tinggi dalam kilang pengisar yang menggunakan daya mampatan dan ricih untuk mengurangkan pepejal pukal seperti arang batu, batu kapur atau mineral menjadi serbuk halus untuk pemprosesan industri. Cakera ini berfungsi sebagai antara muka utama antara input tenaga mekanikal dan pengurangan saiz bahan, secara langsung menentukan kecekapan pemprosesan, pengedaran saiz zarah dan kos operasi. Kadar haus cakera biasanya berkisar antara 0.5mm hingga 3mm setiap 1,000 waktu operasi bergantung pada keterlaluan bahan dan metalurgi cakera, menjadikannya bahan habis pakai yang paling kerap diganti dalam kilang penggelek menegak dan penghancur cakera. Memilih geometri cakera yang betul, komposisi aloi dan corak muka keras adalah penting untuk mengekalkan kehalusan sasaran (cth., 70–90% melepasi 200 mesh untuk arang batu) sambil meminimumkan masa henti yang tidak dirancang dan penggunaan kuasa khusus.
Konfigurasi Cakera dan Reka Bentuk Khusus Aplikasi
Cakera pulverizer bukan komponen universal; reka bentuk mereka mesti sepadan dengan ciri bahan suapan, jenis kilang dan sasaran pengeluaran. Tiga konfigurasi utama mendominasi aplikasi perindustrian:
- Cakera Pengisaran Rata: Digunakan dalam kilang jenis Raymond untuk bahan lembut hingga sederhana keras (arang batu, gipsum); menampilkan segmen pelapik yang boleh diganti yang diselak pada plat asas keluli tuang untuk penyelenggaraan yang menjimatkan kos.
- Cakera Berbentuk Tayar: Bekerja di kilang penggelek menegak Loesche dan Pfeiffer untuk makanan mentah dan sanga simen; profil melengkung sepadan dengan kontur penggelek untuk mencipta taburan tekanan zon nip optimum merentas diameter 1,200–2,000mm.
- Cakera Bergerigi/Bergigi: Ditemui dalam penghancur cakera impak untuk plastik, bahan kimia dan pemprosesan makanan; gigi intermeshing menjana kominution dominan ricih pada 3,000–6,000 RPM untuk bahan sensitif haba.
Kesan Geometri pada Metrik Prestasi
Topografi permukaan cakera secara langsung mempengaruhi kecekapan pengisaran. Corak beralur atau riffled meningkatkan masa pengekalan bahan dan nisbah peredaran semula, meningkatkan kawalan kehalusan tetapi meningkatkan daya tarikan sebanyak 8–15%. Profil licin mengurangkan penggunaan tenaga khusus sebanyak 5–10% tetapi mungkin menghasilkan pengedaran produk yang lebih kasar. Pemodelan dinamik bendalir pengiraan moden (CFD) membolehkan geometri alur tersuai dioptimumkan untuk bahan suapan tertentu, menghasilkan peningkatan daya pengeluaran sebanyak 10–20% atas reka bentuk generik tanpa meningkatkan beban motor.
Strategi Pemilihan Bahan dan Perlindungan Pakai
Jangka hayat cakera bergantung sepenuhnya pada pilihan metalurgi yang dipadankan dengan keadaan yang melelas. Bahan asas memberikan integriti struktur manakala rawatan permukaan menahan hakisan dan kesan keletihan.
| Sistem Bahan | Kekerasan (HRC/HV) | Aplikasi Terbaik | Faktor Kos Relatif |
|---|---|---|---|
| Besi Tuang Ni-Keras | 45–55 HRC | Arang batu, mineral silika rendah | 1.0x (Garis Dasar) |
| Besi Putih Krom Tinggi | 58–65 HRC | Klinker simen, bijih besi | 2.5–3.0x |
| Tindanan Tungsten Carbide | 1,200–1,600 HV | Pasir silika tinggi, bauksit | 4.0–6.0x |
| Komposit Seramik-Logam | 1,800–2,200 HV | Kesan lelasan yang melampau | 8.0–12.0x |
Hardfacing Versus Solid Aloi Economics
Untuk cakera berdiameter besar (>1,500mm), permukaan haus yang bermuka keras dengan mendapan kimpalan tungsten karbida selalunya terbukti lebih menjimatkan daripada penggantian penuh. Tindanan yang dilaksanakan dengan betul mengembalikan dimensi asal pada 30–50% daripada kos cakera baharu sambil memanjangkan hayat perkhidmatan sebanyak 8,000–15,000 jam tambahan. Walau bagaimanapun, pendekatan ini memerlukan pengurusan haba yang tepat semasa mengimpal untuk mengelakkan keretakan pada logam asas; rawatan haba pelepasan tekanan selepas kimpalan adalah wajib untuk cakera yang melebihi ketebalan 60mm.
Pemantauan Pakai dan Kriteria Keputusan Penggantian
Pengurusan cakera proaktif menghalang kegagalan bencana dan mengekalkan kualiti produk yang konsisten. Penunjuk utama yang mencetuskan pemeriksaan atau penggantian termasuk:
- Peningkatan Amplitud Getaran: Getaran garis dasar yang meningkat >25% menunjukkan kehausan yang tidak sekata atau kelonggaran segmen; penutupan segera diperlukan jika pecutan melebihi 7.1 mm/s RMS bagi setiap ISO 10816-3.
- Sisihan Cabutan Kuasa: Penggunaan tenaga khusus meningkat >10% di atas garis dasar menunjukkan kecekapan pengisaran berkurangan daripada geometri profil haus.
- Drift Kehalusan Produk: Pecahan kasar ( 200 mesh) melebihi had spesifikasi walaupun pelarasan pengelas menandakan kedalaman zon mampatan tidak mencukupi.
- Ambang Pemeriksaan Visual: Kedalaman haus maksimum yang dibenarkan berbeza mengikut reka bentuk; had biasa ialah 40–60mm untuk cakera rata dan 25–35mm untuk profil tayar sebelum pembaikan menjadi tidak ekonomik.
Laksanakan pemetaan ketebalan ultrasonik semasa gangguan yang dijadualkan untuk mengesan perkembangan haus secara kuantitatif. Mendokumenkan kadar haus terhadap tan yang diproses membolehkan penjadualan penggantian ramalan, mengurangkan masa henti kecemasan dengan purata 60–80 jam setiap tahun setiap kilang mengikut kajian penanda aras industri.