

 中文简体
Penggumpalan serbuk masterbatch warna dan bahan melekat semasa penghancuran boleh menjejaskan ketekalan serbuk, penghantaran bahan dan pengeluaran berterusan. Semasa mengisar, bahan mungkin melekat pada cakera pengisar, terkumpul di dalam ruang pengisaran, atau membentuk ketulan selepas dilepaskan.
Masalah ini mungkin berkaitan dengan sifat pembawa polimer, perbezaan formulasi, haba geseran, suapan tidak stabil, penyejukan yang tidak mencukupi, atau perubahan dalam keadaan cakera pengisaran.
Untuk mengurangkan aglomerasi, adalah penting untuk mengenal pasti tempat melekat berlaku, menyiasat faktor penyumbang yang berpotensi, dan mengesahkan sama ada pelarasan meningkatkan kualiti serbuk dan kestabilan pengeluaran melalui ujian bahan sebenar.
Mengapa Serbuk Masterbatch Warna Cenderung Menggumpal Semasa Menumbuk?
Formulasi masterbatch warna berbeza-beza, jadi aglomerasi harus disiasat berdasarkan bahan sebenar dan bukannya mengandaikan bahawa semua formulasi berkelakuan dengan cara yang sama semasa penghancuran.
Haba Geseran Menyebabkan Pelembutan Polimer
Penghancuran mekanikal menghasilkan haba melalui geseran antara bahan dan permukaan pengisaran. Apabila suhu menghampiri julat kelembutan atau kelenturan formulasi tertentu, sesetengah pembawa polimer mungkin menjadi melekit dan lebih sukar untuk dipecahkan dengan berkesan.
Bahan yang dilembutkan mungkin melekat pada cakera pengisar atau permukaan ruang. Serbuk halus kemudiannya boleh terkumpul pada mendapan ini, secara beransur-ansur membentuk ketulan yang lebih besar.
Perbezaan dalam Sifat dan Formula Bahan Mentah
Pembawa polimer yang berbeza bertindak balas secara berbeza terhadap suhu dan daya mekanikal. Pigmen, pengisi, lilin, pelincir dan bahan tambahan lain juga boleh mempengaruhi prestasi penghancuran.
Oleh itu, keadaan pengisaran yang sesuai untuk satu rumusan masterbatch warna mungkin tidak sesuai untuk yang lain. Ujian bahan sebenar diperlukan untuk menentukan keadaan operasi yang sesuai.
Pemakanan Tidak Stabil atau Pengumpulan Bahan
Pemberian makanan yang berlebihan boleh meningkatkan beban bahan dan penjanaan haba, manakala kadar suapan yang turun naik boleh menyebabkan proses pengisaran tidak stabil.
Jika bahan memasuki ruang pengisaran lebih cepat daripada yang boleh diproses dan dilepaskan, pengumpulan mungkin berlaku. Deposit ini boleh mengumpul serbuk tambahan dan meningkatkan risiko aglomerasi.
Kapasiti Penyejukan Tidak Mencukupi
Jika aliran udara penyejukan tidak mencukupi, saluran penyejukan disekat, atau sistem penyejukan tidak dapat memenuhi beban pengeluaran sebenar, haba mungkin terkumpul semasa operasi berterusan.
Serbuk yang berfungsi dengan baik semasa percubaan mesin yang singkat mungkin masih mengalami masalah melekat semasa pengeluaran lanjutan. Oleh itu, perubahan suhu semasa operasi berterusan memberikan maklumat yang lebih berguna daripada pemerhatian yang dibuat hanya semasa permulaan.
Keadaan Cakera Pengisaran dan Tetapan Jurang Cakera
Kehausan cakera pengisaran, permukaan kerja yang tidak rata, atau tetapan celah cakera yang tidak sesuai boleh mengubah kecekapan pengisaran dan keadaan geseran. Bergantung pada sifat bahan dan parameter operasi, perubahan ini boleh menjejaskan suhu, output dan taburan saiz zarah.
Oleh itu, keadaan cakera pengisaran hendaklah dinilai bersama dengan prestasi penyusuan dan penyejukan untuk menentukan sama ada perubahan mekanikal menjejaskan pengeluaran.
Bagaimanakah Penggumpalan dan Lekatan Boleh Dikurangkan Semasa Penumbuk Masterbatch Warna?
Pendekatan yang berkesan ialah memadankan sifat bahan dengan keadaan pengisaran dan kapasiti penyejukan yang sesuai, kemudian mengesahkan keputusan melalui ujian yang disasarkan.
Langkah 1: Uji Bahan Masterbatch Warna Sebenar
Mulakan dengan menguji bahan yang dimaksudkan untuk pengeluaran. Catatkan pembawa polimer, maklumat formulasi yang tersedia, saiz suapan, kehalusan sasaran, dan output yang diperlukan.
Semasa ujian, perhatikan tempat melekat berlaku dan bandingkan serbuk yang terhasil dengan taburan saiz zarah sasaran. Ini membantu menentukan sama ada isu utama berkaitan dengan sifat bahan, pengumpulan haba, keadaan penyusuan atau prestasi pengisaran.
Langkah 2: Padankan Keadaan Pengisaran dengan Sifat Bahan

Periksa jurang cakera pengisaran, kadar suapan, kelajuan putaran boleh laras jika berkenaan dan kehalusan sasaran.
Jika bahan menjadi melekit, jangan secara automatik mengurangkan jurang cakera atau meningkatkan intensiti pengisaran. Di bawah keadaan tertentu, pelarasan ini boleh meningkatkan geseran dan suhu.
Laraskan satu parameter utama pada satu masa dan bandingkan keputusan sebelum dan selepas setiap perubahan. Objektifnya adalah untuk mencapai kehalusan yang diperlukan sambil mengelakkan penjanaan haba yang tidak perlu dan pengumpulan bahan.
Langkah 3: Kawal Kenaikan Suhu Semasa Pengeluaran Berterusan

Pantau perubahan suhu semasa permulaan dan operasi lanjutan. Jika melekat menjadi lebih teruk apabila masa operasi meningkat, bandingkan arah aliran suhu dengan lokasi dan tahap mendapan bahan.
Periksa juga aliran udara penyejukan, peredaran air jika berkenaan, dan keadaan saluran penyejukan. Bergantung pada bahan, konfigurasi mesin dan beban pengeluaran, penyejukan udara atau gabungan penyejukan udara-dan-air boleh membantu mengeluarkan haba yang dijana semasa melumatkan.
Walau bagaimanapun, peningkatan kapasiti penyejukan tidak secara automatik menghapuskan aglomerasi. Kesesuaian konfigurasi penyejukan mesti masih disahkan di bawah keadaan bahan dan operasi sebenar.
Langkah 4: Mengekalkan Pemakanan Stabil dan Pelepasan Bahan

Pastikan suapan stabil dan sahkan bahawa sistem penghantaran, penyaringan dan pengumpulan boleh mengendalikan output pengeluaran sebenar.
Periksa laluan suapan dan pelepasan, peralatan penyaringan dan komponen pengumpulan habuk untuk mengesan penyumbatan atau pengumpulan bahan.
Jika ruang pengisaran kekal bersih tetapi ketulan muncul selepas pelepasan, siasat keadaan penghantaran, penyaringan, pengumpulan dan pengendalian bahan hiliran dan bukannya menganggap bahawa masalah itu berasal semata-mata di dalam ruang pengisaran.
Langkah 5: Periksa Keadaan Cakera Pengisaran dan Sahkan Keputusan

Periksa kehausan cakera pengisaran, keseragaman permukaan kerja, dan sebarang perubahan dalam jurang cakera. Selepas setiap pelarasan, bandingkan keputusan operasi di bawah keadaan yang konsisten apabila boleh.
Fokus pada penunjuk berikut:
-
Suhu serbuk pada titik pensampelan yang konsisten
-
Melekat bahan dan lokasi deposit
-
Taburan saiz zarah dan bahagian zarah bersaiz besar
-
Keluaran sebenar semasa pengeluaran berterusan
-
Pelepasan serbuk dan kestabilan penghantaran
Pelarasan yang berkesan harus mengurangkan lekatan atau aglomerasi sambil memenuhi kehalusan dan sasaran output yang diperlukan. Ujian pengeluaran berterusan dalam tempoh yang sesuai juga perlu untuk mengesahkan bahawa penambahbaikan boleh dikekalkan.
Panduan Penyelesaian Masalah Penumpukan Serbuk Masterbatch Warna: Di Mana Masalah Berlaku?
Pemerhatian ini adalah petunjuk penyelesaian masalah dan bukannya diagnosis definitif. Pelbagai faktor mungkin menyumbang kepada masalah yang sama, jadi ujian yang disasarkan diperlukan untuk mengenal pasti punca sebenar.
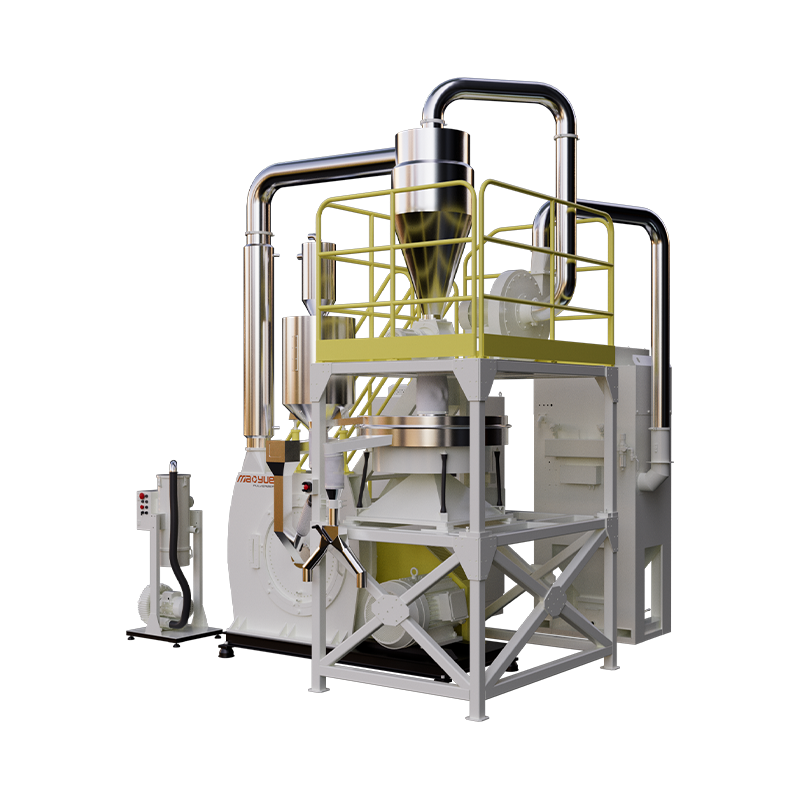
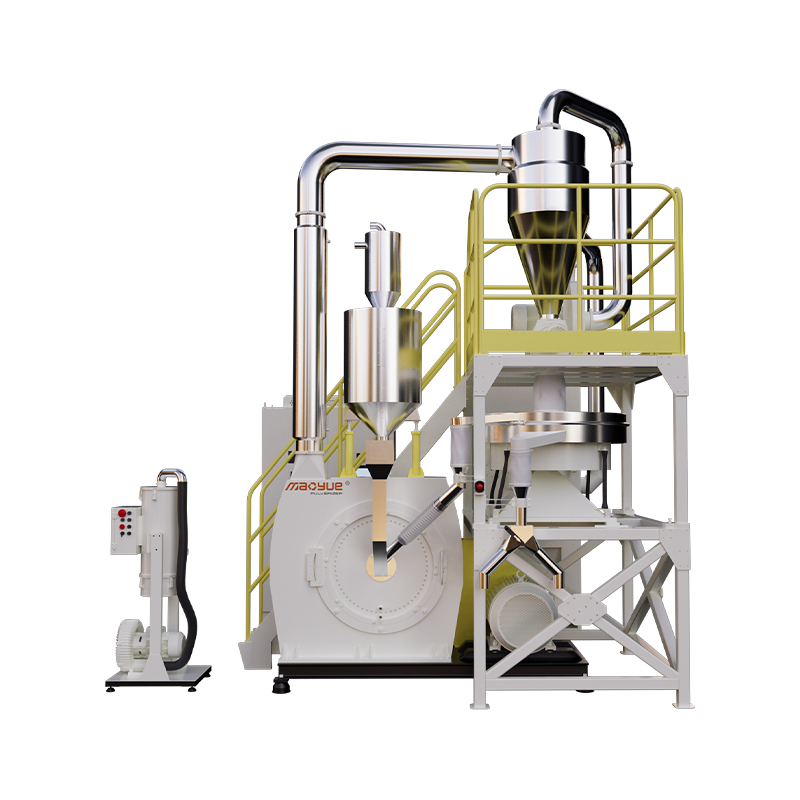
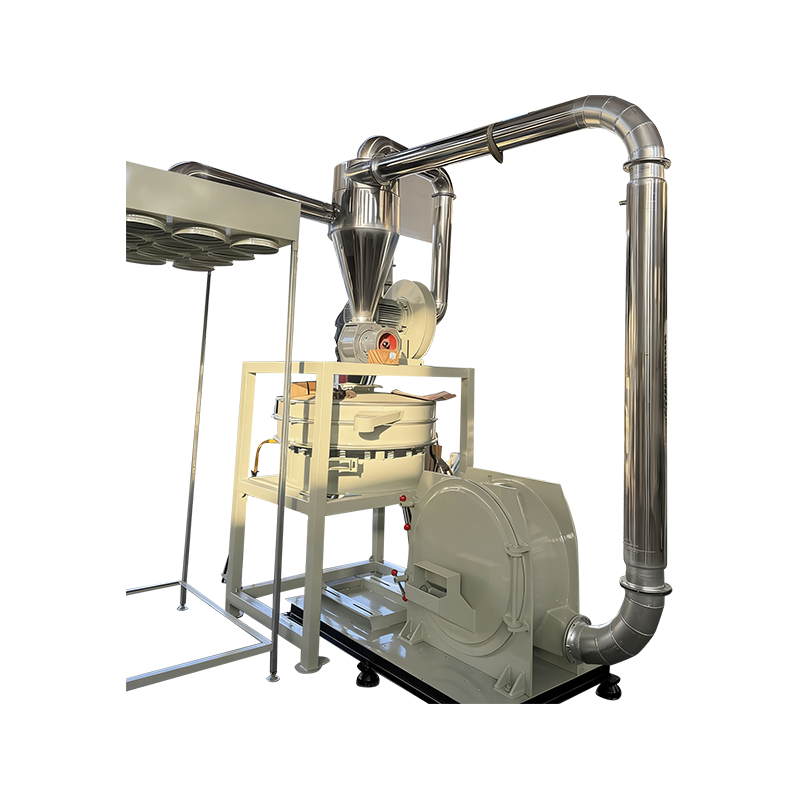
Bagaimanakah Mao Yue Pulverizers Boleh Membantu Menangani Pentumpukan Serbuk Masterbatch Warna?
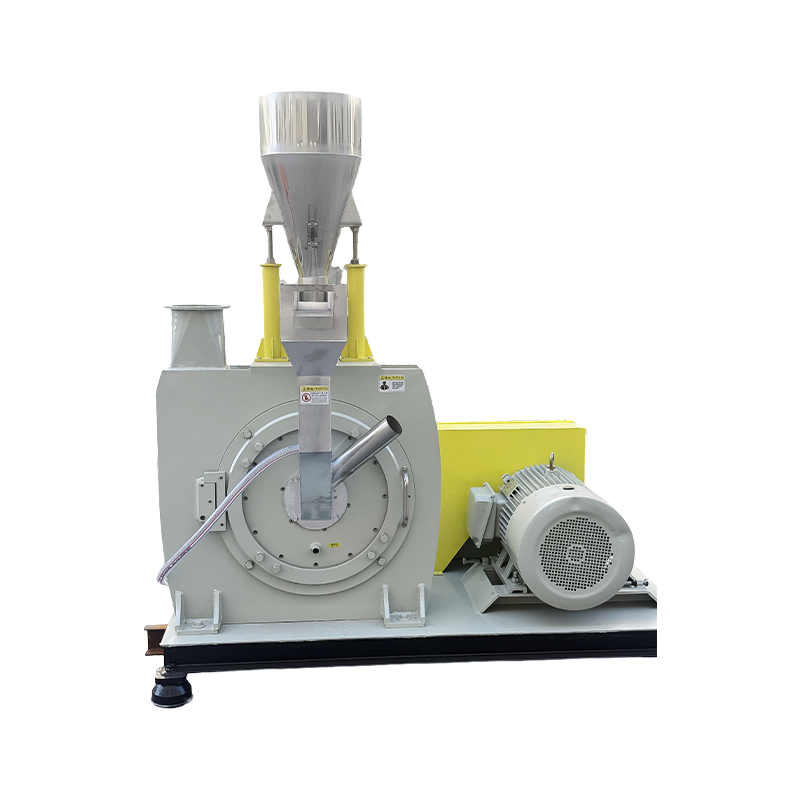
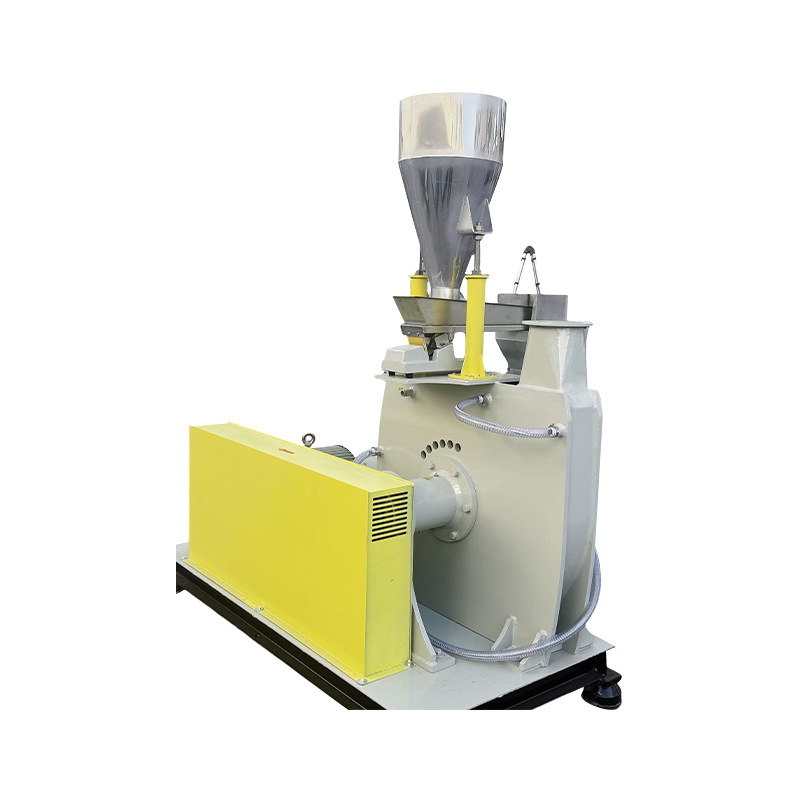
Penggumpalan serbuk masterbatch warna mungkin disebabkan oleh perbezaan dalam pembawa polimer, formulasi dan keadaan pengeluaran. Melalui ujian bahan sebenar, padanan konfigurasi peralatan, dan pembuatan dalaman komponen kerja utama, Mao Yue membantu pelanggan menilai kesesuaian mesin sebelum membeli dan membuat keputusan pemilihan peralatan yang lebih termaklum.

Ujian Bahan Sebenar untuk Pemilihan Peralatan yang Lebih Bermaklumat
Formulasi masterbatch warna yang berbeza mungkin mempamerkan kenaikan suhu yang berbeza, kecenderungan melekat dan ciri-ciri serbuk semasa penghancuran. Spesifikasi mesin sahaja tidak dapat meramalkan prestasi pengeluaran sebenar dengan tepat.
Mao Yue menyokong ujian bahan menggunakan bahan masterbatch warna sebenar pelanggan. Berdasarkan kehalusan sasaran dan keperluan keluaran, ujian menilai keadaan serbuk, keluaran, perubahan suhu, dan lekatan yang boleh diperhatikan di bawah syarat ujian yang dipersetujui.
Ujian ini membantu pelanggan menilai kesesuaian mesin untuk bahan khusus mereka sebelum membeli dan menyediakan asas yang lebih praktikal untuk pemilihan peralatan daripada bergantung pada spesifikasi umum sahaja.
Padankan Konfigurasi Peralatan dan Proses dengan Keperluan Pengeluaran
Pemilihan peralatan memerlukan lebih daripada mempertimbangkan kehalusan dan output sasaran. Sifat bahan, keadaan pemakanan, keperluan penyejukan, dan sistem pengumpulan hiliran juga mesti dinilai.
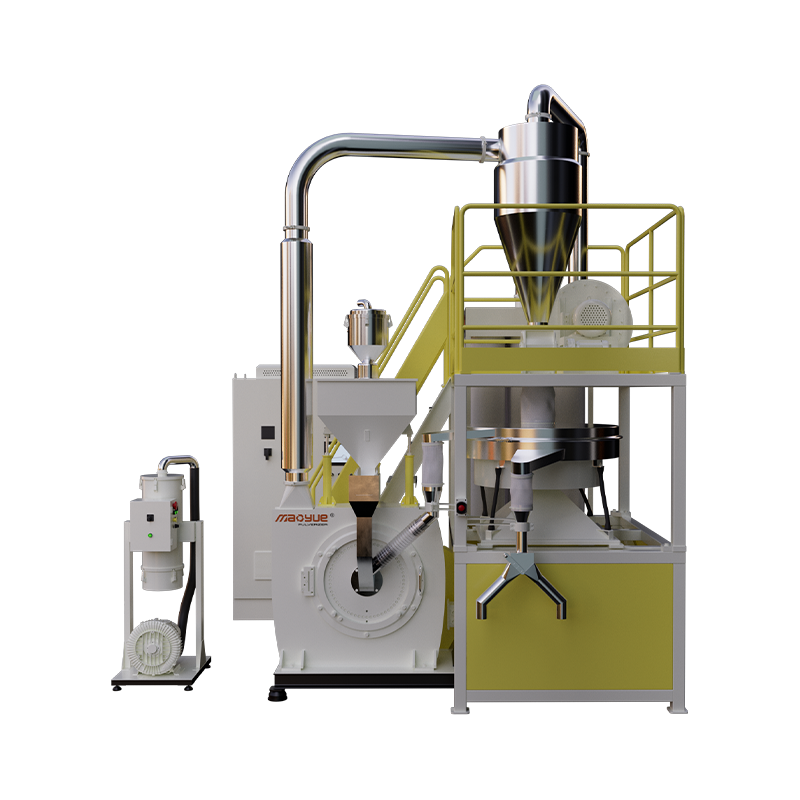
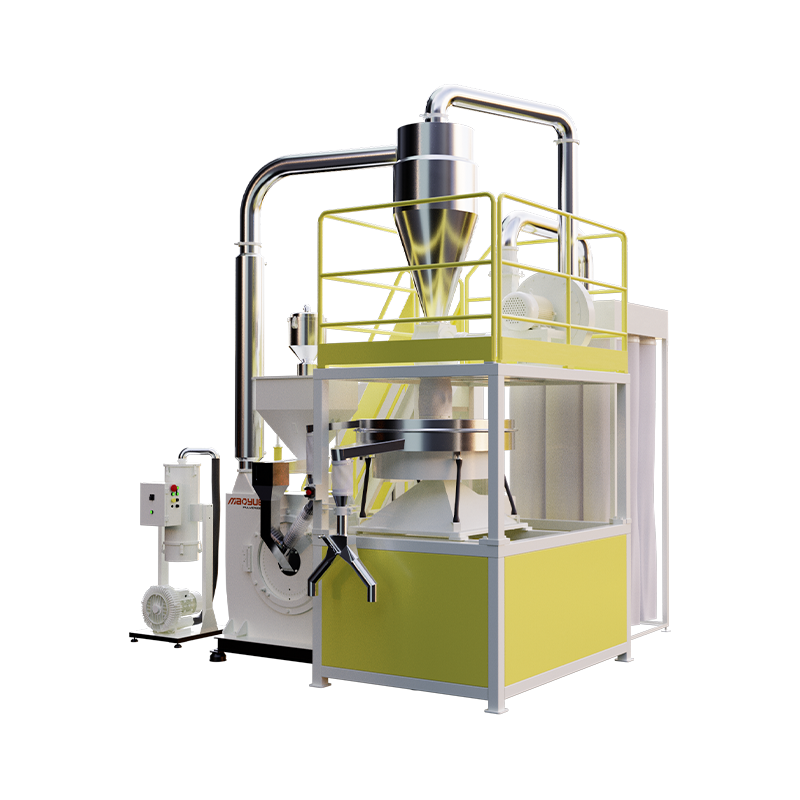
Berdasarkan keputusan ujian bahan dan keperluan pengeluaran, Mao Yue menilai konfigurasi cakera pengisaran yang sesuai, kaedah penyusuan, penyelesaian penyejukan dan sistem pengumpulan bahan. Bergantung pada aplikasi, penyejukan udara atau gabungan penyejukan udara-dan-air boleh dipertimbangkan, dengan kesesuaian dinilai terhadap prestasi operasi sebenar.
Pendekatan berasaskan bahan dan proses ini membantu pelanggan memahami cara konfigurasi berbeza boleh menjejaskan kualiti serbuk, kapasiti pengeluaran dan kestabilan operasi sebelum membeli, mengurangkan ketidakpastian memilih peralatan berdasarkan kapasiti teori atau konfigurasi standard semata-mata.
Pembuatan Dalaman Cakera Pengisaran dan Komponen Utama

Cakera dan bilah pengisar adalah komponen kerja kritikal bagi penghancur plastik jenis cakera. Geometri kerja, keadaan permukaan dan kehausan boleh menjejaskan prestasi pengisaran, output dan taburan saiz zarah.
Mao Yue mengeluarkan cakera dan bilah pengisarnya sendiri, mengekalkan kawalan ke atas reka bentuk komponen utama, proses pembuatan dan pemeriksaan. Ini membantu menguruskan ketekalan pembuatan dan menjadikan keadaan cakera pengisaran sebagai faktor penting untuk diperiksa apabila prestasi pengeluaran berubah.
Apabila variasi saiz zarah, turun naik keluaran atau peningkatan melekat berlaku, sifat bahan, parameter operasi dan keadaan komponen utama boleh dinilai bersama-sama untuk menentukan sama ada kehausan cakera pengisaran atau perubahan dalam keadaan kerja merupakan faktor penyumbang, dan bukannya mengaitkan semua masalah aglomerasi secara automatik kepada mesin atau suhu.
Bagi pelanggan yang memerlukan pengeluaran berterusan jangka panjang, kawalan ke atas pembuatan dan pemeriksaan komponen utama ini menyediakan asas yang lebih dipercayai untuk penyelenggaraan peralatan, penilaian keadaan pengeluaran dan pelarasan proses seterusnya.
Dapatkan Penyelesaian Penghancuran Masterbatch Warna untuk Bahan Anda
Penggumpalan serbuk masterbatch warna mungkin melibatkan pelbagai faktor, termasuk sifat bahan, keadaan pengisaran dan konfigurasi peralatan. Penyelesaian yang sesuai hendaklah berdasarkan keperluan bahan dan pengeluaran sebenar.
Hubungi Mao Yue dengan jenis masterbatch warna anda, saiz suapan, kehalusan sasaran, output yang dijangkakan dan isu aglomerasi semasa untuk mengatur percubaan bahan sebenar. Di bawah syarat ujian yang dipersetujui, Mao Yue boleh menilai kehalusan serbuk, keluaran, perubahan suhu dan lekatan yang boleh diperhatikan untuk menyokong pemilihan peralatan dan padanan konfigurasi.