

 中文简体
Walaupun pulverizer kelihatan beroperasi seperti biasa, serbuk masterbatch warna mungkin masih menunjukkan saiz zarah yang tidak konsisten. Sesetengah zarah mungkin terlalu kasar, yang lain terlalu halus, atau taburan saiz zarah mungkin berubah semasa pengeluaran berterusan.
Variasi ini boleh menjejaskan pengendalian serbuk, pemprosesan hiliran dan kestabilan pengeluaran. Punca biasa termasuk variasi bahan mentah, kehausan cakera pengisaran, tetapan celah cakera, perubahan suhu, penyusuan yang tidak stabil dan isu saringan. Untuk memilih langkah penambahbaikan yang berkesan, satu langkah ialah mengenal pasti di mana variasi saiz zarah berlaku.
Enam Punca Utama Saiz Zarah Serbuk Masterbatch Warna Tidak Konsisten
Variasi dalam Sifat Bahan Mentah
Pembawa polimer, pigmen, pengisi dan bahan tambahan dalam masterbatch warna boleh menjejaskan kekerasan bahan, keliatan, sifat terma dan tingkah laku pengisaran. Oleh itu, walaupun apabila parameter operasi pulverizer kekal tidak berubah, perbezaan dalam rumusan, kelompok bahan atau saiz suapan boleh menyebabkan variasi dalam taburan saiz zarah serbuk.
Cara Menyemak dan Mengesahkan
-
Bandingkan maklumat bahan mentah, rekod rumusan dan saiz suapan merentas kelompok yang berbeza.
-
Jika keadaan peralatan mengizinkan, uji bahan daripada kumpulan yang berbeza sambil memastikan keadaan operasi lain sekonsisten mungkin.
-
Gunakan kaedah ujian pensampelan dan saiz zarah yang sama untuk membandingkan keputusan daripada setiap kelompok.
Jika perubahan saiz zarah bertepatan dengan perubahan dalam kelompok bahan mentah dan perbezaan itu kekal di bawah keadaan peralatan yang setanding, sifat bahan mentah mungkin menjadi salah satu faktor penyumbang. Jika kedua-dua bahan mentah dan parameter operasi berubah secara serentak, ujian lanjut diperlukan untuk membezakan kesan individunya.
Cakera Pengisaran Perubahan Pakai Prestasi Pengisaran
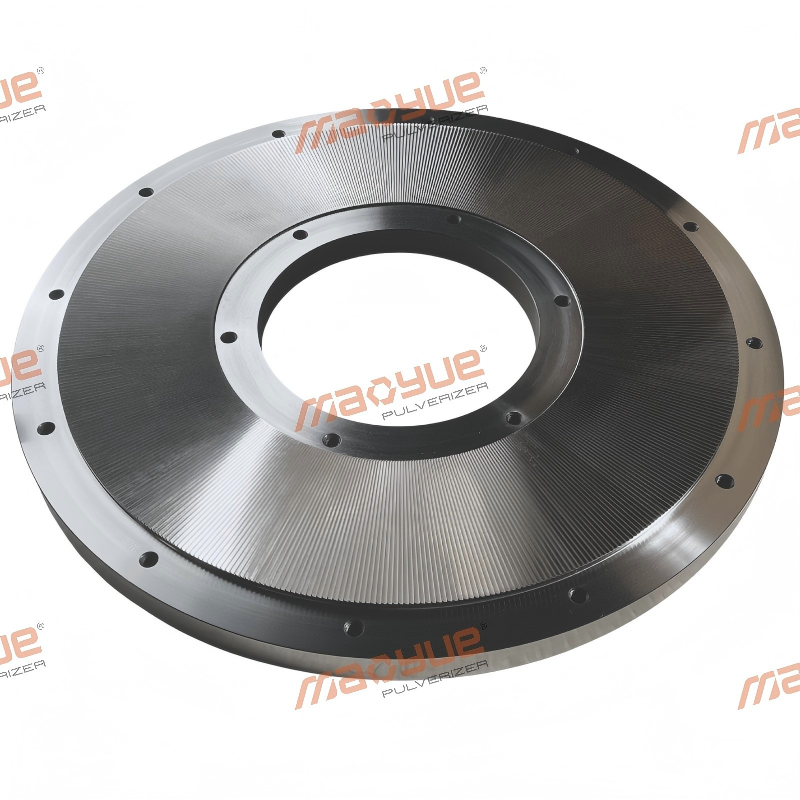
Geometri permukaan kerja cakera pengisaran mempengaruhi proses pengisaran. Memandangkan cakera digunakan dari semasa ke semasa, ia mungkin mengalami haus, kerosakan tidak sekata, atau mendapan bahan, yang boleh mengubah prestasi pengisaran.
Di bawah keadaan yang serupa, perubahan ini boleh meningkatkan bahagian zarah kasar atau menjejaskan taburan saiz zarah. Walau bagaimanapun, keputusan saiz zarah yang tidak normal sahaja tidak membuktikan bahawa cakera pengisaran sudah haus dan tidak boleh digunakan sebagai asas tunggal untuk menggantikannya.
Cara Menyemak dan Mengesahkan
-
Periksa permukaan kerja cakera pengisar untuk kehausan, kerosakan atau mendapan bahan yang tidak rata.
-
Semak rekod perkhidmatan komponen, rekod penyelenggaraan dan sampel serbuk yang dikumpulkan pada peringkat operasi yang berbeza.
-
Pastikan bahan mentah, kadar suapan dan jurang cakera pengisaran sekonsisten yang mungkin apabila membandingkan keputusan ujian saiz zarah.
Jika keabnormalan yang boleh dilihat ditemui pada permukaan kerja dan perubahan saiz zarah berterusan di bawah keadaan operasi yang setanding, keadaan cakera pengisaran mungkin merupakan faktor penyumbang penting. Membandingkan keputusan sebelum dan selepas penyelenggaraan atau penggantian komponen boleh membantu mengesahkan penilaian ini, sambil mengambil kira sebarang perubahan lain dalam keadaan operasi.
Jurang Cakera Pengisaran Yang Tidak Sesuai Mempengaruhi Saiz Zarah

Jurang cakera pengisaran mempengaruhi keamatan pengisaran dan ciri-ciri serbuk yang terhasil. Jika jurang tidak sepadan dengan sifat bahan dan saiz zarah sasaran, serbuk siap mungkin mengandungi terlalu banyak zarah kasar atau bahagian halus yang tidak sesuai.
Jurang yang terlalu lebar boleh mengakibatkan pengurangan saiz yang tidak mencukupi. Di bawah peralatan dan keadaan material tertentu, jurang yang terlalu sempit boleh meningkatkan geseran, penjanaan haba atau beban mekanikal. Oleh itu pelarasan jurang mesti mengimbangi keperluan saiz zarah, daya pemprosesan dan kestabilan operasi berterusan dan bukannya hanya bertujuan untuk jurang terkecil yang mungkin.
Cara Menyemak dan Mengesahkan
-
Semak sama ada tetapan jurang semasa sepadan dengan spesifikasi serbuk sasaran.
-
Sahkan bahawa mekanisme pelarasan boleh mengekalkan jurang yang ditetapkan secara konsisten.
-
Dalam julat pengendalian peralatan yang dibenarkan, laraskan satu pembolehubah utama pada satu masa dan bandingkan taburan saiz zarah sebelum dan selepas pelarasan.
-
Catatkan daya pengeluaran dan suhu pada masa yang sama untuk menentukan sama ada peningkatan saiz zarah disertai dengan perubahan ketara dalam penunjuk operasi lain.
Jika tetapan yang dilaraskan membawa pengedaran saiz zarah lebih dekat kepada julat sasaran dan menghasilkan keputusan yang serupa dalam ujian ulangan di bawah keadaan yang setanding, ia mungkin lebih sesuai untuk aplikasi. Sekiranya terdapat sedikit peningkatan, nilai semula faktor penyumbang lain dan bukannya terus mengecilkan jurang tanpa bukti yang mencukupi.
Suhu Terlalu Menyebabkan Bahan Melembutkan atau Menggumpal
Pengisaran mekanikal menghasilkan haba. Bergantung pada pembawa polimer dan formulasi, peningkatan suhu boleh melembutkan bahan, meningkatkan kecenderungannya untuk melekat pada permukaan kerja cakera pengisar, atau menyebabkan zarah halus melekat bersama dan membentuk aglomerat.
Akibatnya, zarah luar biasa besar dalam serbuk siap tidak semestinya disebabkan oleh pengisaran yang tidak mencukupi. Ia juga mungkin terbentuk apabila zarah yang lebih kecil melekat bersama. Membezakan antara kedua-dua keadaan ini membantu mengelakkan pelarasan yang tidak sesuai pada parameter pengisaran.
Cara Menyemak dan Mengesahkan
-
Rekod perubahan suhu semasa permulaan dan operasi berterusan.
-
Periksa ruang pengisaran dan permukaan kerja untuk mendapan atau lekatan bahan.
-
Bandingkan sampel serbuk yang dikumpul semasa permulaan dengan yang dikumpul selepas mesin telah berjalan untuk satu tempoh masa.
-
Gunakan kaedah ujian yang sesuai untuk menilai sama ada zarah kasar yang tidak normal mungkin terbentuk melalui penggumpalan.
Jika suhu meningkat bertepatan dengan peningkatan lekatan atau penggumpalan, pelembutan haba mungkin menjadi faktor penyumbang. Jika tiada lekatan yang jelas diperhatikan tetapi perkadaran zarah kasar kekal tinggi, pemeriksaan lanjut keadaan pengisaran, keadaan komponen dan prestasi penyaringan adalah perlu.
Pemakanan Tidak Stabil Menyebabkan Turun Naik Dalam Keadaan Pengisaran

Suapan yang stabil membantu mengekalkan beban operasi yang agak konsisten di dalam ruang pengisaran. Jika bahan masuk ke dalam pulverizer secara berselang-seli, beban peralatan mungkin berubah-ubah, mengubah keadaan di mana pengisaran berlaku.
Apabila saiz zarah berubah bertepatan dengan turun naik dalam beban peralatan atau kadar suapan, sistem suapan harus diperiksa dan bukannya dengan segera menganggap bahawa cakera pengisar telah haus atau rosak.
Cara Menyemak dan Mengesahkan
-
Perhatikan sama ada bahan masuk ke dalam pulverizer secara berterusan dan konsisten.
-
Periksa sistem penyusuan untuk penjembatan, pengumpulan bahan, atau pelepasan terhad.
-
Bandingkan kadar suapan, beban peralatan dan rekod pemprosesan untuk menentukan sama ada perubahan saiz zarah berlaku pada masa yang sama dengan turun naik suapan.
-
Selepas meningkatkan kestabilan pemakanan, kumpulkan sampel baharu menggunakan kaedah persampelan yang sama dan bandingkan hasilnya.
Jika turun naik penyusuan mempunyai hubungan masa yang jelas dengan perubahan saiz zarah, dan serbuk menjadi lebih konsisten selepas penyusuan distabilkan, keadaan penyusuan mungkin menjadi faktor penyumbang. Jika masalah berterusan selepas penyusuan menjadi stabil, siasat peringkat lain proses tersebut.
Penapisan dan Pengelasan Tidak Dipadankan dengan Betul

Pengisaran mengurangkan saiz bahan, manakala penapisan memisahkan zarah mengikut keadaan pemisahan yang berkaitan. Walaupun serbuk yang meninggalkan pulverizer memenuhi jangkaan, persediaan penapisan yang tidak sesuai, jaringan skrin yang rosak, pengedap yang lemah atau pintasan bahan masih boleh menjejaskan produk akhir.
Cara Menyemak dan Mengesahkan
Di mana susun atur peralatan membenarkan, kumpulkan sampel berasingan daripada saluran keluar penghancur dan produk siap selepas ditapis. Bandingkan mereka menggunakan kaedah ujian yang sama.
-
Jika sampel alur keluar penghancur sudah mengandungi terlalu banyak zarah di luar spesifikasi, siasat bahan mentah dan keadaan pengisaran dengan lebih lanjut.
-
Jika sampel alur keluar memenuhi keperluan tetapi produk siap tidak, utamakan pemeriksaan integriti skrin, spesifikasi skrin, pengedap dan pintasan bahan.
-
Jika keabnormalan saiz zarah mungkin berkaitan dengan sisa atau pencemaran bahan, periksa juga proses penghantaran, pengumpulan dan pembersihan hiliran.
Membandingkan sampel daripada peringkat proses yang berbeza membantu mengenal pasti di mana keabnormalan saiz zarah muncul dan menentukan kawasan yang perlu disiasat terlebih dahulu.
Jika keputusan ujian berbeza dengan ketara sebelum dan selepas saringan, penilaian lanjut mengenai spesifikasi skrin, kecekapan saringan dan keadaan bahan adalah perlu. Pembukaan skrin nominal sahaja tidak dapat menjamin bahawa serbuk siap memenuhi julat saiz zarah sasaran.
Cara Mengenalpasti Punca Sebenar Saiz Zarah Serbuk Masterbatch Warna Tidak Konsisten
Satu langkah dalam penyelesaian masalah adalah untuk menentukan sama ada perbezaan saiz zarah berlaku antara kelompok bahan mentah atau berkembang semasa pengeluaran berterusan kumpulan yang sama. Ia juga penting untuk mengenal pasti peringkat proses paling awal di mana keabnormalan muncul.
Untuk perbezaan antara kelompok, utamakan perbandingan maklumat bahan mentah, rekod penggubalan dan saiz suapan. Untuk variasi yang berkembang dari semasa ke semasa dalam kelompok yang sama, nilaikan keadaan cakera pengisaran, suhu bahan, kadar suapan dan rekod pengendalian peralatan bersama-sama.
Jika masalah mungkin berpunca semasa pemeriksaan atau pengendalian hiliran, bandingkan sampel dari saluran keluar serbuk dengan sampel dari produk siap apabila boleh. Ini membantu mengelakkan mengaitkan setiap keabnormalan saiz zarah kepada proses pengisaran.
Setelah faktor penyumbang yang berpotensi dikenal pasti, kawal pembolehubah utama di mana mungkin dan lakukan perbandingan menggunakan kaedah persampelan dan ujian yang konsisten. Nilaikan keputusan terhadap spesifikasi saiz zarah sasaran, pilih kaedah yang sesuai seperti analisis ayak atau pembelauan laser mengikut aplikasi sebenar. Keputusan daripada kaedah ujian yang berbeza tidak boleh dibandingkan secara langsung tanpa asas yang sah untuk perbandingan.
Selepas membuat pelarasan, bandingkan taburan saiz zarah, bahagian zarah di luar spesifikasi dan data pengendalian yang berkaitan. Keputusan yang boleh dihasilkan semula dalam keadaan yang setanding memberikan bukti yang lebih kukuh untuk mengenal pasti punca dan menilai pelarasan. Satu ujian boleh menawarkan petunjuk berguna, tetapi ia mungkin tidak mencukupi untuk mengesahkan punca.
Jadual Diagnostik Pantas untuk Masalah Saiz Zarah
Jadual diagnostik ini membantu mengutamakan pemeriksaan. Ia tidak boleh digunakan sendiri untuk membuat penentuan muktamad punca.
Mengapa Taburan Saiz Zarah Stabil Penting?
Untuk serbuk masterbatch warna, matlamatnya bukan semata-mata untuk menghasilkan zarah yang lebih halus. Serbuk mesti memenuhi keperluan saiz zarah formulasi khusus, aplikasi, dan kaedah pemprosesan hiliran.
Pengagihan saiz zarah yang stabil membantu mengekalkan pengendalian dan penyusuan serbuk yang konsisten, mengurangkan variasi antara kelompok pengeluaran, dan memastikan serbuk siap kekal lebih dekat dengan spesifikasi aplikasi yang diperlukan.
Saiz zarah, bagaimanapun, bukanlah satu-satunya faktor yang menentukan penyebaran pigmen atau kualiti produk akhir. Sifat pembawa polimer, ciri pigmen, formulasi, dan keadaan pemprosesan hiliran juga boleh memberi kesan.
Oleh itu, prestasi pengisaran harus dinilai berdasarkan sama ada serbuk secara konsisten memenuhi spesifikasi sasaran dan keperluan aplikasi sebenar, dan bukannya bergantung semata-mata pada saiz zarah purata atau penampilan visual.

Cara Mao Yue Membantu Meningkatkan Konsistensi Pengisaran Masterbatch Warna
Saiz zarah serbuk masterbatch warna yang tidak konsisten tidak semestinya bermakna keseluruhan pulverizer mesti diganti. Pendekatan yang lebih praktikal ialah mengenal pasti di mana keabnormalan berlaku dahulu, kemudian menggunakan keputusan ujian untuk menentukan sama ada penyediaan bahan mentah, keadaan pengisaran, komponen teras atau saringan hiliran harus ditangani.
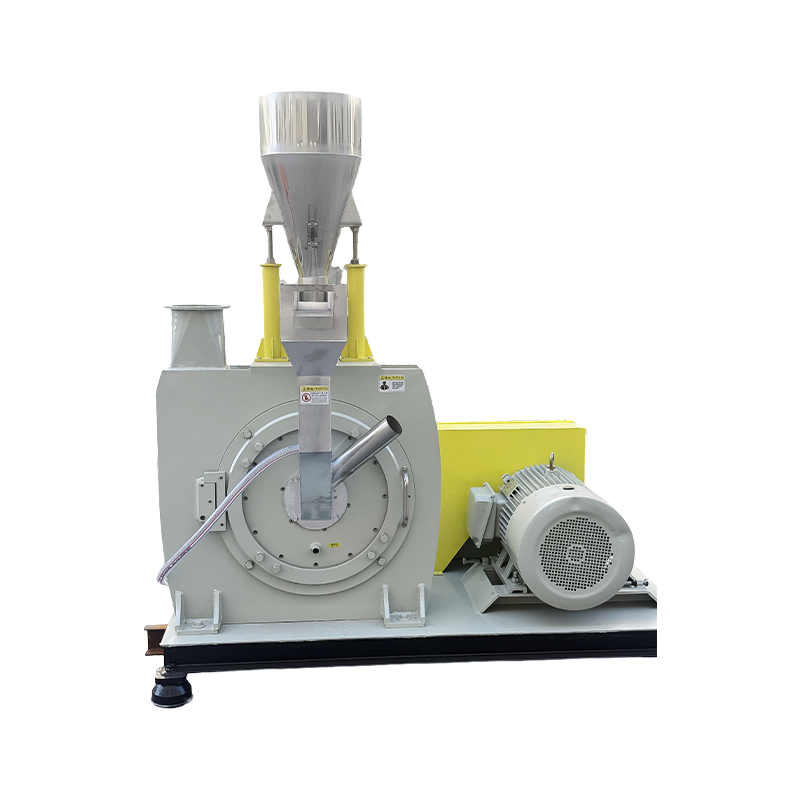
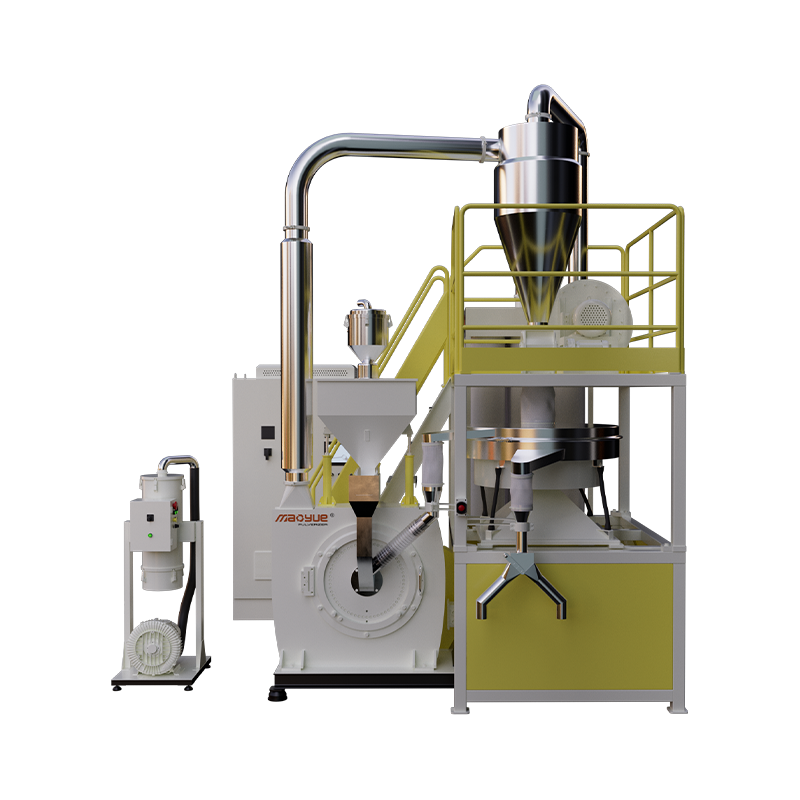
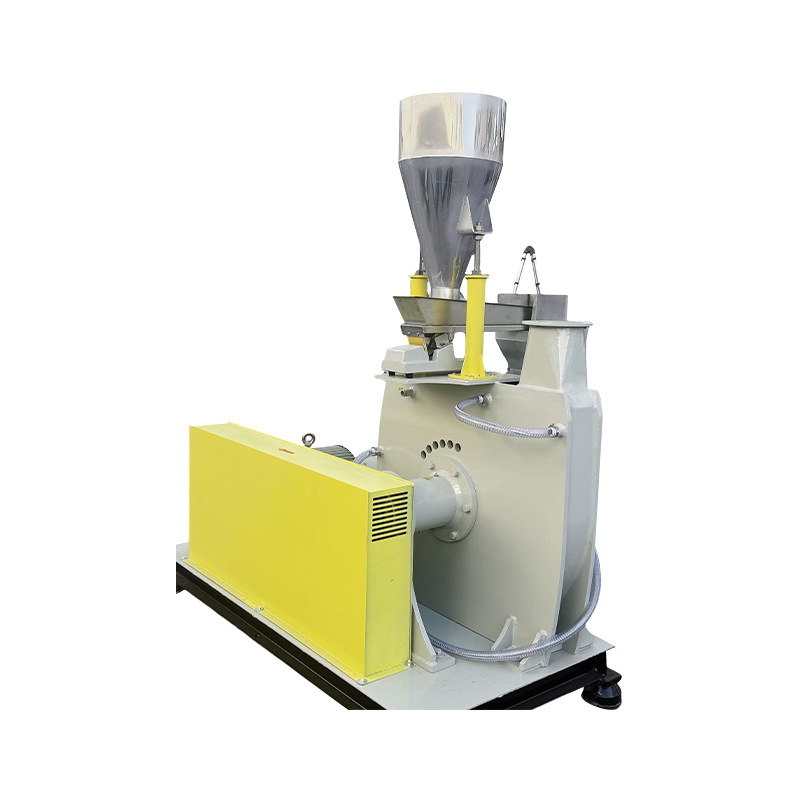
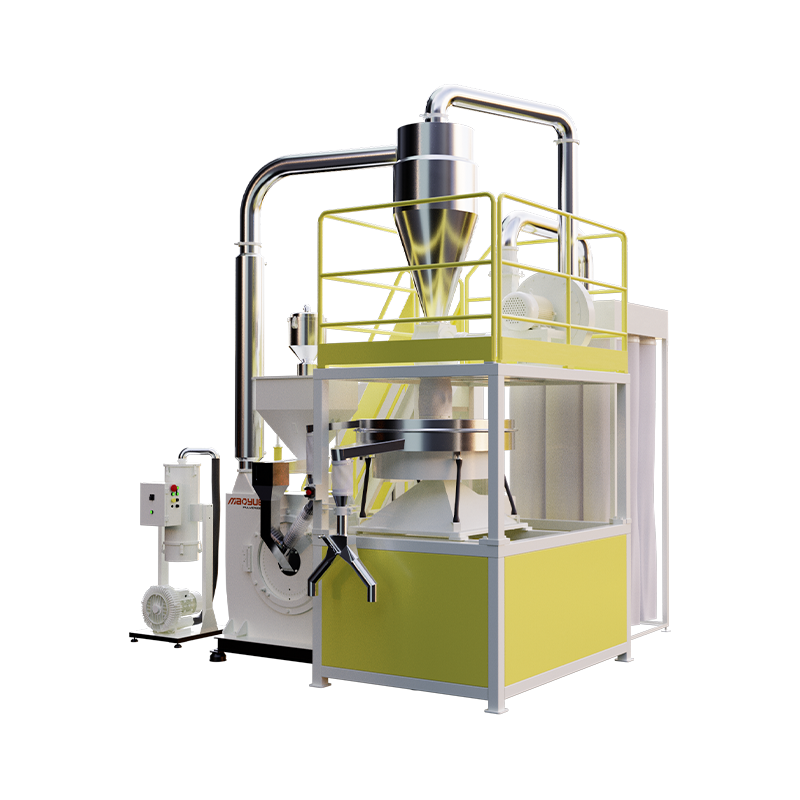
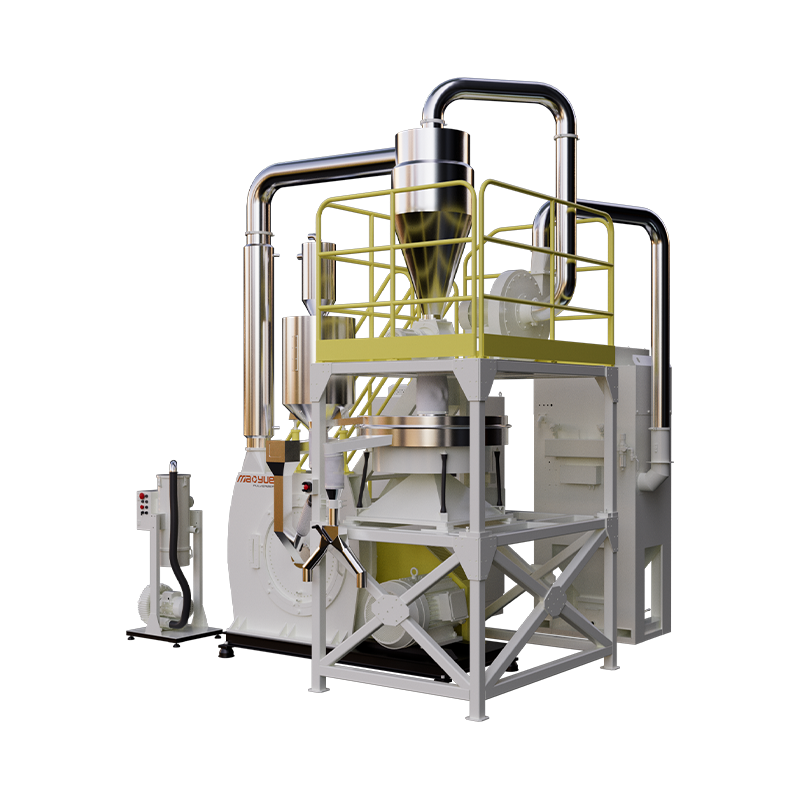
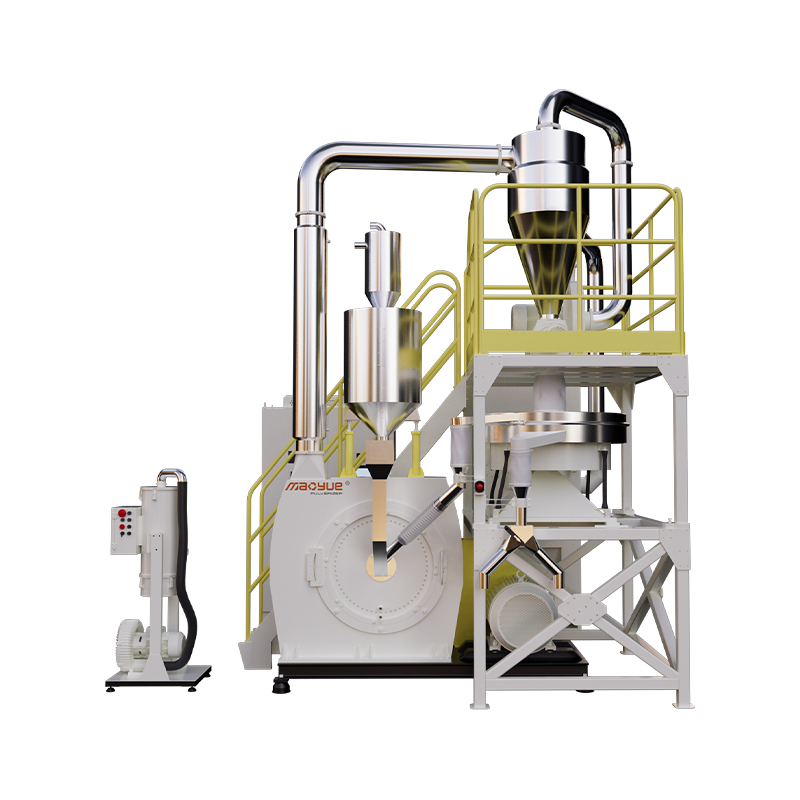
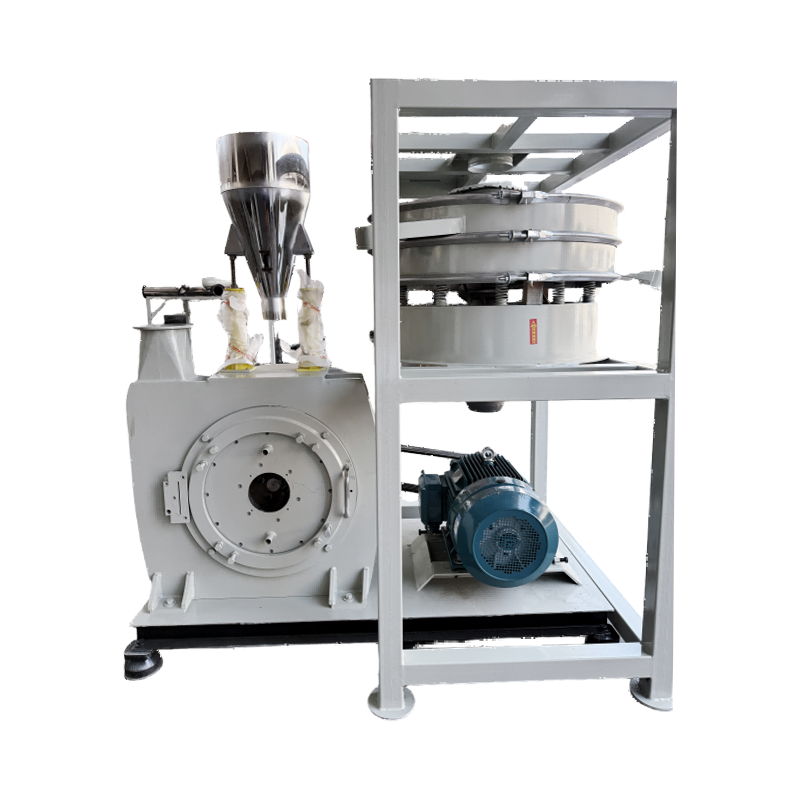
Mao Yue pakar dalam R&D dan pembuatan penghancur plastik jenis cakera. Dengan menggabungkan ujian bahan sebenar, pembuatan dalaman cakera pengisaran dan bilah, dan padanan keadaan operasi, Mao Yue boleh membantu pelanggan menilai prestasi pengisaran dan konfigurasi peralatan berdasarkan keperluan khusus mereka.
Uji Bahan Sebenar Sebelum Memilih Peralatan

Formulasi masterbatch warna yang berbeza boleh berkelakuan berbeza semasa mengisar. Nama bahan atau saiz mesh sasaran sahaja tidak mencukupi untuk menentukan prestasi penghancur di bawah keadaan pengeluaran sebenar.
Jika keadaan ujian membenarkan, Mao Yue boleh menguji bahan yang dibekalkan oleh pelanggan dan merekodkan keputusan yang berkaitan, termasuk kehalusan serbuk, daya pemprosesan, perubahan suhu dan keadaan operasi, mengikut skop ujian.
Membandingkan keputusan ini dengan spesifikasi sasaran pelanggan membantu menilai sama ada konfigurasi peralatan semasa sesuai dengan aplikasi dan sama ada penilaian lanjut parameter pengisaran atau keadaan penyejukan diperlukan.
Untuk masalah yang melibatkan pelbagai faktor penyumbang, ujian tambahan mungkin diperlukan. Ujian tunggal tidak boleh dianggap sebagai bukti muktamad punca punca.
Pembuatan Dalaman Cakera dan Bilah Pengisar

Keadaan cakera dan bilah pengisaran menjejaskan geometri kerja dan prestasi pengisaran. Mao Yue mengeluarkan cakera dan bilah pengisarnya sendiri, membantu mengekalkan kawalan ke atas proses pembuatan dan pemeriksaan untuk komponen teras ini.
Apabila saiz zarah berubah dari semasa ke semasa, pemeriksaan permukaan kerja, rekod perkhidmatan komponen dan keputusan ujian serbuk boleh dinilai bersama untuk menentukan sama ada keadaan komponen mungkin menjejaskan prestasi pengisaran.
Jika bukti yang ada tidak membenarkan penggantian komponen, faktor operasi lain perlu disiasat terlebih dahulu. Membandingkan hasil sebelum dan selepas penyelenggaraan atau penggantian boleh menyediakan asas yang lebih dipercayai untuk pengurusan komponen masa hadapan dan membantu mengelakkan penggantian cakera pengisaran semata-mata kerana hasil saiz zarah yang tidak normal tunggal.
Padankan Keadaan Pengisaran dengan Serbuk Sasaran

Ketekalan saiz zarah bergantung bukan sahaja pada keadaan cakera pengisaran tetapi juga pada jurang cakera, keadaan penyuapan, konfigurasi penyejukan dan persediaan penyaringan.
Mao Yue boleh menilai konfigurasi peralatan dan keadaan operasi yang berkaitan berdasarkan sifat bahan pelanggan, saiz zarah sasaran dan keperluan pemprosesan. Jika keadaan membenarkan, membandingkan taburan saiz zarah, daya pemprosesan dan suhu sebelum dan selepas pelarasan membantu menentukan sama ada perubahan telah mencapai hasil yang diharapkan.
Jika keabnormalan sebenarnya berpunca daripada sistem penapisan atau pemprosesan hiliran, sistem yang berkaitan harus diperiksa dan bukannya terus melaraskan parameter cakera pengisaran.
Pendekatan ini, berdasarkan ujian bahan sebenar dan data pengendalian, membantu pelanggan memilih konfigurasi peralatan yang sesuai dan langkah penyelesaian masalah sambil mengurangkan pelarasan parameter yang tidak perlu dan penggantian komponen.
Dapatkan Penyelesaian Penghancuran Masterbatch Warna untuk Bahan Anda
Jika penumbuk masterbatch warna anda menghasilkan zarah kasar yang berlebihan, bahagian halus yang tidak normal, penggumpalan serbuk atau variasi saiz zarah antara kelompok, anda boleh memberikan maklumat berikut kepada Mao Yue untuk penilaian awal keperluan permohonan anda:
-
Jenis bahan: Pembawa polimer dan butiran formulasi yang diketahui.
-
Saiz suapan: Saiz zarah atau bahan asal.
-
Saiz zarah sasaran: Saiz jaringan atau julat saiz zarah yang diperlukan.
-
Daya pemprosesan sasaran: Jangkaan kapasiti pemprosesan dalam kg/j.
-
Masalah semasa: Isu yang diperhatikan dan bila atau di mana ia berlaku dalam proses pengeluaran.
Jika tersedia, anda juga boleh memberikan keputusan ujian saiz zarah, rekod suhu atau sampel yang dikumpul pada peringkat operasi yang berbeza. Maklumat ini boleh membantu mengecilkan kemungkinan punca dan menentukan sama ada ujian bahan sebenar diperlukan.
Hubungi Mao Yue untuk membincangkan penyelesaian penumbuk plastik yang disesuaikan dengan bahan masterbatch warna anda, saiz zarah sasaran dan keperluan pengeluaran.