

 中文简体
Kualiti produk rotomolded bukan sahaja bergantung pada bahan mentah polietilena tetapi juga pada saiz zarah serbuk, taburan saiz zarah, kebolehliran dan keadaan pemprosesan sebenar.
Bagi pengeluar rotomolding, mengisar bahan PE kepada saiz mesh sasaran tidak semestinya bermakna serbuk yang terhasil sesuai untuk pengeluaran. Perkadaran zarah kasar yang berlebihan, variasi dalam taburan saiz zarah, atau peningkatan suhu semasa operasi berterusan semuanya boleh menjejaskan prestasi pemprosesan hiliran.
Jadi, bagaimana anda boleh menghasilkan serbuk PE yang sesuai untuk rotomolding?
Kuncinya adalah untuk memadankan ciri-ciri bahan mentah, peralatan melumatkan, kaedah penyejukan, keadaan penyaringan, dan keperluan pemeriksaan serbuk siap daripada hanya bertujuan untuk serbuk yang lebih halus.
Artikel ini menerangkan proses pengeluaran serbuk rotomolding PE, faktor utama dalam pemilihan pulverizer, kaedah pengesahan kualiti serbuk, dan cara Mao Yue membantu pelanggan menilai penyelesaian pulverizing PE yang sesuai melalui ujian bahan sebenar dan pembuatan dalaman komponen teras.
Apa yang Menjadikan Serbuk PE Sesuai untuk Rotomolding?
Rotomolding ialah satu proses di mana acuan yang dipanaskan berputar supaya bahan plastik secara beransur-ansur mencair dan menyaluti permukaan dalam acuan. Bagi kebanyakan aplikasi rotomolding, polietilena mesti dihancurkan menjadi serbuk yang sesuai untuk pemprosesan seterusnya.
Serbuk PE untuk rotomolding hendaklah dinilai mengikut gred resin, struktur produk, dan proses pengacuan. Faktor utama termasuk:
-
Saiz zarah sasaran: Serbuk mesti memenuhi keperluan kehalusan aplikasi rotomolding tertentu.
-
Taburan saiz zarah: Selain saiz zarah purata, perkadaran zarah kasar, zarah halus dan zarah di luar julat sasaran harus dipertimbangkan.
-
Kebolehaliran serbuk: Bentuk zarah dan perkadaran zarah halus boleh mempengaruhi cara serbuk bergerak dan mengedar di dalam acuan.
-
Kestabilan suhu: Kenaikan suhu semasa penghancuran harus dikawal dengan betul untuk mengurangkan risiko bahan menjadi lembut, melekat dan menggumpal.
-
Konsistensi kelompok ke kelompok: Kelompok pengeluaran yang berbeza harus mengekalkan spesifikasi serbuk dan ciri pemprosesan yang agak konsisten.
Untuk beberapa aplikasi rotomolding PE, 20–40 mesh boleh berfungsi sebagai julat rujukan. Walau bagaimanapun, ia bukan standard universal untuk setiap produk. Sasaran sebenar harus ditentukan mengikut ciri bahan mentah, struktur produk, dan proses rotomolding.
Oleh itu, serbuk rotomolding PE yang sesuai bukan sahaja mesti memenuhi kehalusan sasaran tetapi juga lulus pemeriksaan saiz zarah dan, apabila perlu, ujian pengacuan sebenar untuk mengesahkan sama ada ia memenuhi keperluan pengeluaran.
Apakah Proses Pengeluaran untuk Serbuk Rotomolding PE?
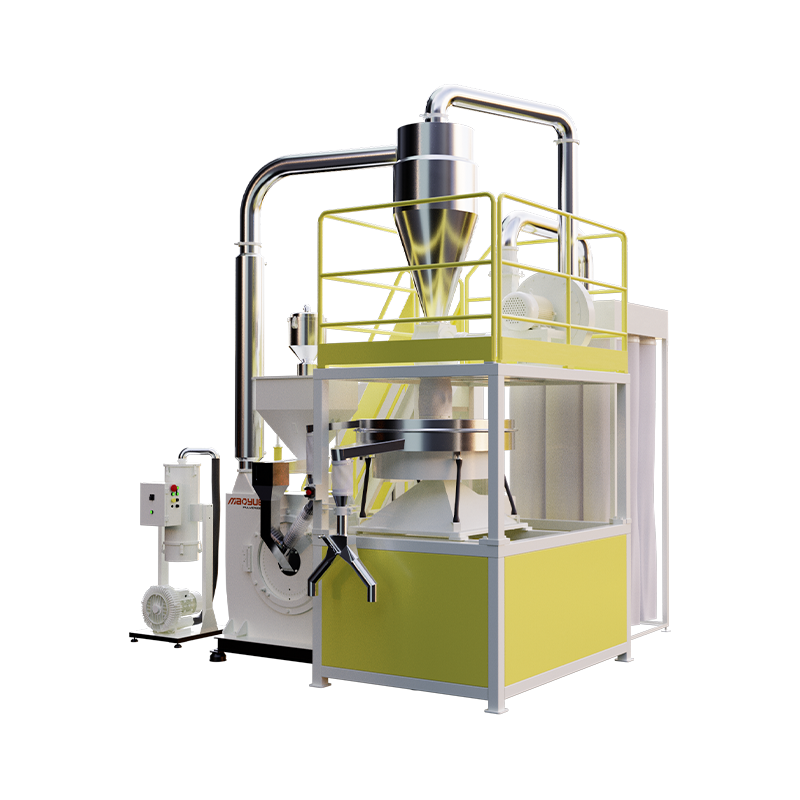
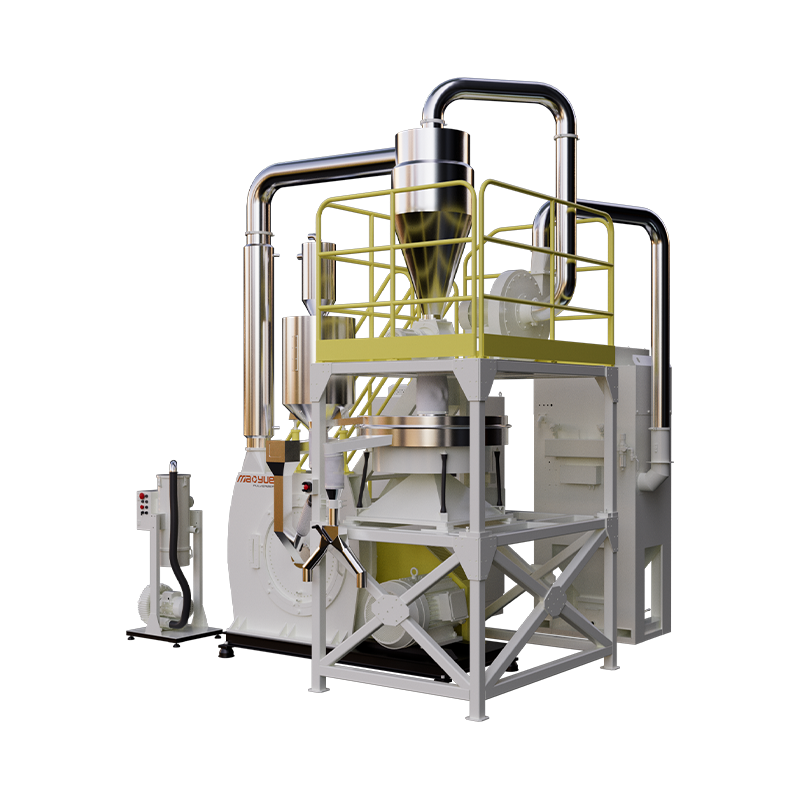
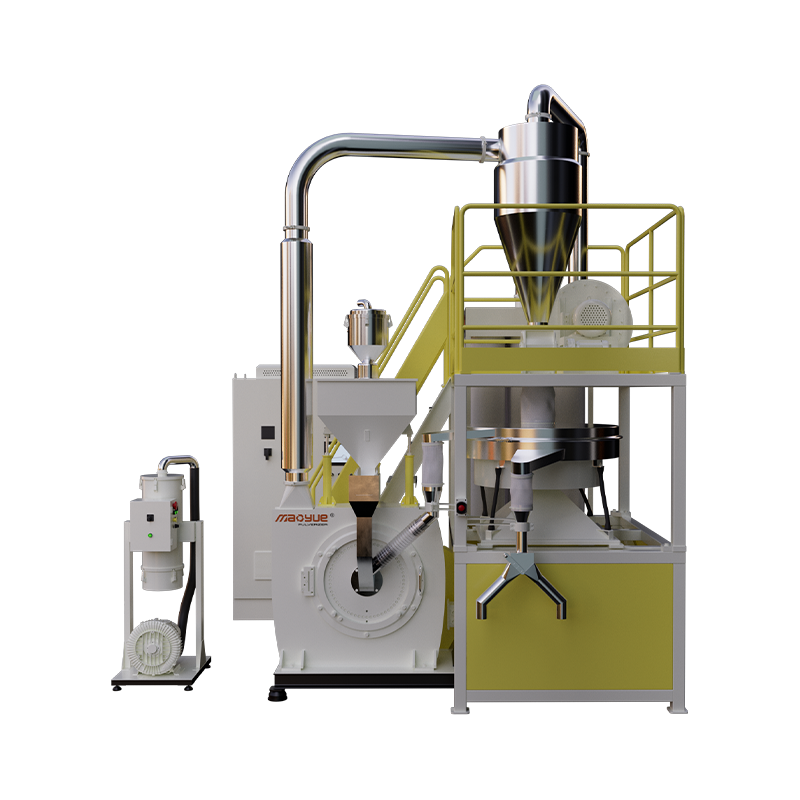
Pengeluaran serbuk rotomolding PE biasanya melibatkan penilaian bahan mentah, penyusuan, penghancuran, penyejukan, penyaringan, pengumpulan serbuk dan pemeriksaan produk siap.
Proses pengeluaran biasa ialah:
Penilaian Bahan Mentah PE → Penyuapan → Menumbuk → Penyejukan → Penyaringan → Pengumpulan Serbuk → Pemeriksaan Serbuk Selesai
Setiap peringkat mempunyai tujuan yang berbeza.
Penilaian bahan mentah: Sahkan jenis bahan PE, gred resin, saiz suapan dan spesifikasi serbuk sasaran untuk menyokong pemilihan peralatan dan penilaian proses.
Pemakanan: Kawal keadaan dan kadar bahan masuk ke dalam pulverizer mengikut keperluan peralatan untuk mengurangkan kesan turun naik penyusuan ke atas pengeluaran.
Penghancuran: Gunakan komponen kerja teras, seperti cakera pengisar dan bilah, untuk memproses bahan PE ke dalam julat saiz serbuk sasaran.
Penyejukan: Bantuan mengawal haba yang terhasil semasa melumatkan . Konfigurasi penyejukan hendaklah sepadan dengan ciri-ciri bahan dan keperluan pengendalian peralatan.
Penyaringan: Serbuk berasingan yang memenuhi keperluan penapisan yang ditentukan daripada zarah yang memerlukan pemprosesan selanjutnya, mengurangkan bahagian zarah di luar spesifikasi dalam produk siap.
Pengumpulan serbuk: Sampaikan dan kumpulkan serbuk yang layak sambil menguruskan habuk, kebocoran dan kehilangan bahan.
Selesai pemeriksaan serbuk: Semak sama ada serbuk memenuhi spesifikasi yang telah ditetapkan dan sahkan parameter utama lain mengikut keperluan pelanggan.
Seluruh barisan pengeluaran mesti mengekalkan keseimbangan antara kapasiti pemprosesan peringkat individu. Sebagai contoh, jika sistem penapisan atau pengumpulan tidak dapat mengendalikan keluaran pulverizer, pengeluaran keseluruhan mungkin terhad walaupun mesin utama mempunyai kapasiti pemprosesan yang mencukupi.
Cara Memilih Sistem Penghancuran untuk Pengeluaran Serbuk Rotomolding PE
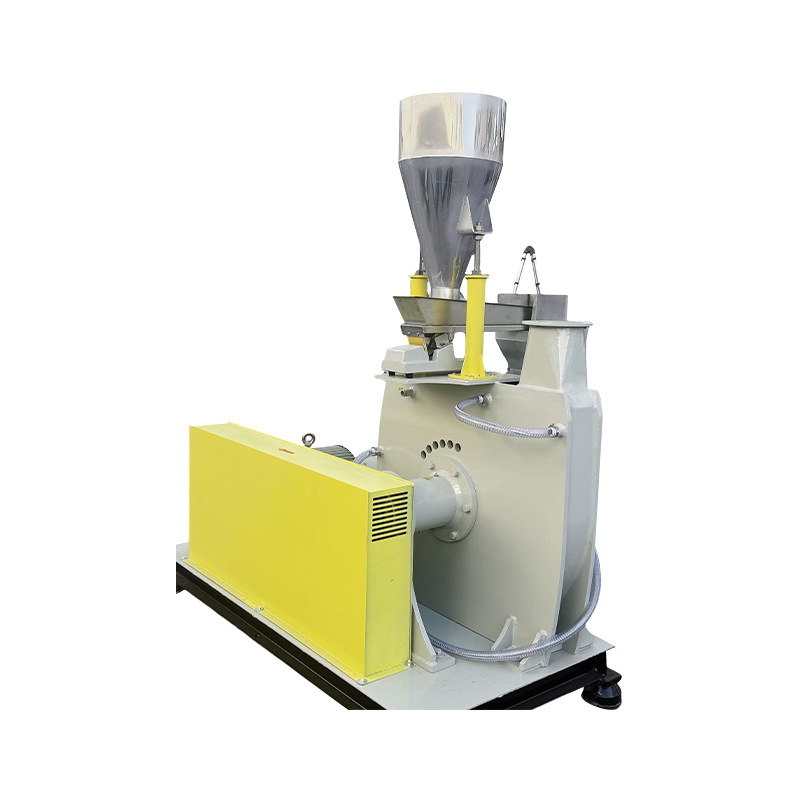
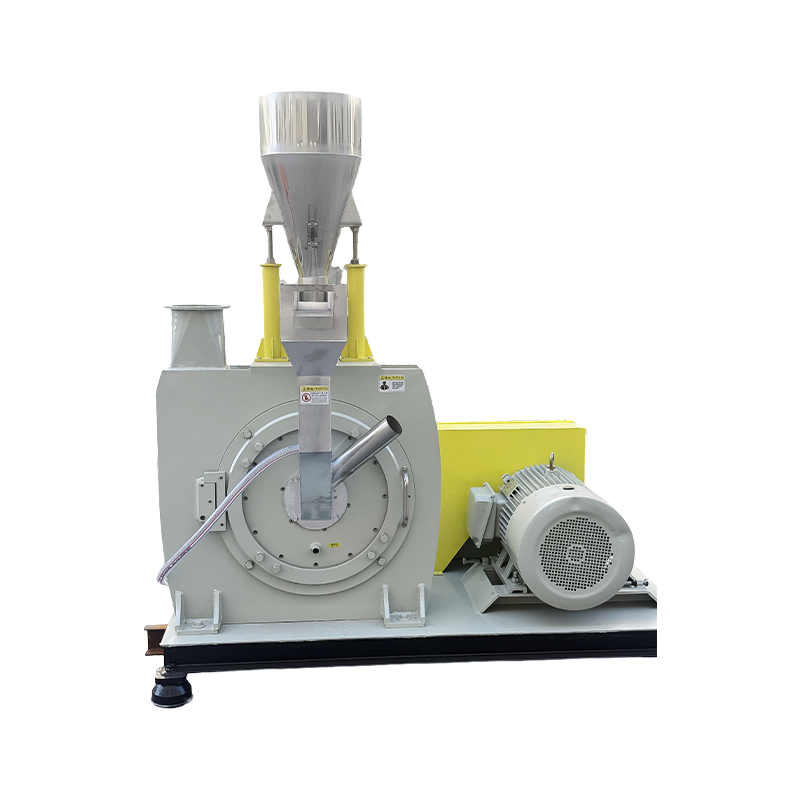
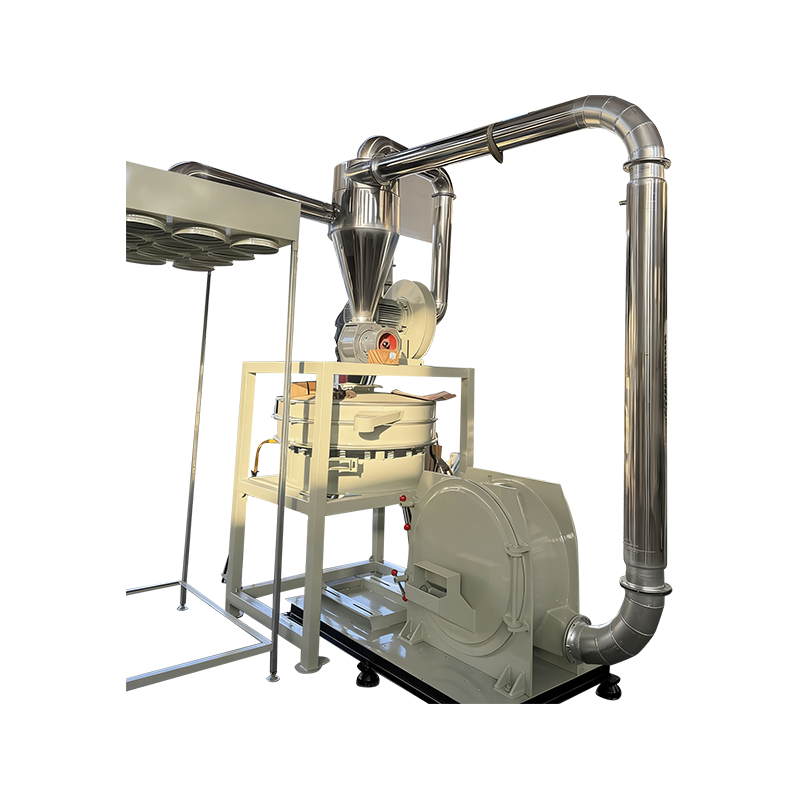
Penghancur plastik ialah peralatan teras dalam pengeluaran serbuk rotomolding PE. Apabila memilih sistem, pengeluar harus mempertimbangkan lebih daripada kuasa motor dan kapasiti undian. Kualiti komponen teras, pelarasan jurang pengisaran, dan keupayaan sistem lengkap untuk memenuhi spesifikasi serbuk sasaran dan keperluan pengeluaran juga harus dinilai.
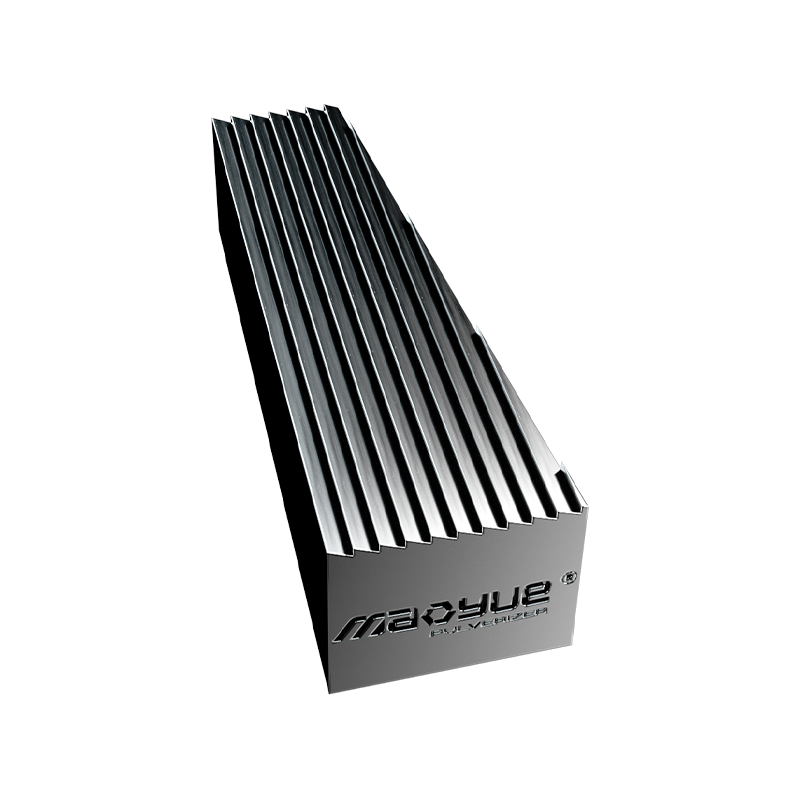
Keadaan Kerja Cakera dan Bilah Pengisar

Geometri kerja, ketepatan pemesinan, dan keadaan haus cakera dan bilah pengisaran mempengaruhi proses penumbuk. Apabila komponen ini haus, keadaan kerja sebenar mereka mungkin berubah, berpotensi menjejaskan serbuk saiz zarah dan keluaran.
Jurang Pengisaran Boleh Laras

Jurang pengisaran mesti dipadankan dengan ciri bahan mentah dan spesifikasi serbuk sasaran.
Tetapan jurang yang sesuai membantu mengimbangi kehalusan sasaran, output pengeluaran dan keadaan pengendalian peralatan. Untuk pengeluaran jangka panjang, pengilang juga harus mempertimbangkan sama ada jurang boleh kekal stabil dan sama ada keadaan kerja yang sesuai boleh dipulihkan selepas penyelenggaraan.
Nilai Konfigurasi Penyejukan dan Keperluan Operasi Berterusan

Kapasiti penyejukan hendaklah dinilai mengikut ciri-ciri bahan mentah, kehalusan sasaran, beban pulverizing, dan jangkaan masa operasi. Konfigurasi penyejukan yang dipilih mestilah mampu memenuhi keperluan pengeluaran yang dimaksudkan.
Semak Keserasian Sistem Keseluruhan

Kapasiti peralatan yang dinilai tidak semestinya sama dengan output sebenar apabila memproses bahan tertentu kepada kehalusan tertentu.
Apabila menilai peralatan, jelaskan jenis bahan mentah, kehalusan sasaran, keadaan operasi dan peralatan tambahan yang berkaitan dengan kapasiti yang dinyatakan. Jika barisan pengeluaran termasuk sistem pemakanan, penyaringan, penyampaian dan pengumpulan serbuk, kapasiti pemprosesan setiap peringkat juga perlu diperiksa.
Sistem penumbuk PE yang sesuai harus dipilih mengikut objektif pengeluaran sebenar dan bukannya dengan membandingkan kuasa motor atau model mesin sahaja.
Cara Mengesahkan Kualiti Serbuk PE dan Kestabilan Pengeluaran
Objektif utama peringkat penghancuran adalah untuk membawa bahan mentah dalam spesifikasi serbuk sasaran sambil memantau proses penyimpangan.
Dalam pengeluaran sebenar, kualiti serbuk dan kestabilan pengeluaran boleh dinilai dalam tiga cara.
Mula-mula, semak sama ada taburan saiz zarah memenuhi keperluan.
Uji perkadaran zarah dalam julat saiz yang berbeza mengikut spesifikasi produk yang telah ditetapkan untuk menentukan sama ada serbuk siap memenuhi keperluan sasaran.
Kedua, bandingkan hasil pemeriksaan daripada tempoh pengeluaran yang berbeza.
Jika pengedaran saiz zarah berubah secara berterusan di bawah keadaan pengeluaran yang serupa, pemeriksaan lanjut terhadap keadaan peralatan dan parameter operasi diperlukan untuk menentukan sama ada proses telah menyimpang daripada keadaan yang dimaksudkan.
Ketiga, menganalisis keabnormalan bersama output dan keadaan operasi.
Jika serbuk beransur-ansur menjadi lebih kasar manakala keluaran berkurangan , atau jika keadaan pengendalian peralatan berubah, periksa cakera dan bilah pengisar, celah pengisaran dan keadaan penyusuan.
Menggabungkan keputusan pemeriksaan serbuk dengan rekod pengendalian peralatan menyediakan asas yang lebih dipercayai untuk memutuskan sama ada pelarasan proses atau penyelenggaraan peralatan diperlukan, dan bukannya bergantung pada keputusan ujian tunggal.
Cara Mengawal Kenaikan Suhu dan Mengurangkan Penggumpalan Serbuk PE
Sistem penyejukan hendaklah dinilai mengikut ciri bahan mentah, spesifikasi serbuk sasaran, beban peralatan, dan keperluan operasi berterusan. Penyejukan udara atau gabungan penyejukan udara-dan-air hendaklah dipilih mengikut keadaan pemprosesan sebenar dan bukannya model mesin sahaja.
Apabila haba yang dijana melebihi kapasiti pelesapan haba sistem, suhu bahan mungkin meningkat secara beransur-ansur. Jika PE melembutkan atau menjadi melekit, penggumpalan serbuk, kebolehaliran berkurangan, atau perubahan dalam prestasi pengeluaran mungkin berlaku.
Mengawal risiko ini memerlukan penilaian keadaan pemprosesan, kapasiti penyejukan dan prestasi operasi sebenar.
Beban Melumatkan dan Keadaan Pemprosesan
Kadar suapan, kehalusan sasaran, dan beban peralatan semuanya mempengaruhi penjanaan haba semasa penumbuk.
Jika kadar suapan dinaikkan atau serbuk yang lebih halus disasarkan tanpa menilai kapasiti pelesapan haba pada masa yang sama, keadaan pengendalian peralatan mungkin menjadi tidak stabil. Oleh itu, parameter operasi hendaklah diselaraskan mengikut bahan sebenar dan objektif pengeluaran.
Sistem Penyejukan dan Kapasiti Pelesapan Haba
Penyejukan udara membantu mengeluarkan haba yang terhasil semasa melumatkan. Dengan sistem yang direka bentuk yang sesuai, penyejukan air boleh memberikan pelesapan haba tambahan.
Prestasi sebenar gabungan sistem penyejukan udara dan air bergantung pada reka bentuk peralatan, keadaan penyejukan, ciri bahan mentah dan beban operasi.
Prestasi Operasi Berterusan
Penghancur yang berfungsi seperti biasa semasa percubaan singkat tidak semestinya mengekalkan keadaan pemprosesan yang sama semasa pengeluaran lanjutan.
Untuk projek pengeluaran berterusan, tempoh operasi, perubahan suhu, penggumpalan serbuk, dan keluaran hendaklah dinilai bersama untuk menentukan sama ada peralatan boleh memenuhi keperluan pengeluaran secara konsisten.
Ia juga penting untuk menyedari bahawa aglomerasi tidak selalu disebabkan oleh penyejukan yang tidak mencukupi. Ciri-ciri bahan mentah, keadaan pemakanan, dan parameter penghancuran juga boleh menyumbang. Jika aglomerasi berlaku, kenal pasti di mana masalah itu berkembang sebelum memutuskan sama ada untuk melaraskan keadaan pengendalian atau menilai semula konfigurasi sistem.
Bagaimanakah Mao Yue Membantu Pelanggan Menghasilkan Serbuk PE untuk Rotomolding?
Bagi Mao Yue, projek pulverizer rotomolding PE bukan sekadar membekalkan mesin. Matlamatnya adalah untuk menilai penyelesaian penumbuk yang sesuai berdasarkan bahan mentah pelanggan, spesifikasi serbuk sasaran dan keperluan keluaran.
Pendekatan kami memberi tumpuan kepada tiga bidang utama.
Pengujian Bahan Sebenar: Pemilihan Peralatan Asas pada Keadaan Pemprosesan Sebenar
Bahan PE yang berbeza mungkin menunjukkan ciri pemprosesan yang berbeza. Keputusan penghancuran sebenar tidak boleh ditentukan sepenuhnya daripada nama resin, kuasa motor, atau kapasiti teori sahaja.
Mao Yue boleh menjalankan ujian bahan sebenar menggunakan bahan mentah yang disediakan pelanggan dan menilai penyelesaian peralatan mengikut saiz zarah sasaran, output yang dijangkakan dan keperluan pengeluaran.
Ujian mungkin memberi tumpuan kepada bidang berikut:
-
Pemeriksaan serbuk: Rekod keputusan ujian terhadap spesifikasi yang ditentukan pelanggan untuk menyokong konfigurasi peralatan dan penilaian proses.
-
Kapasiti pengeluaran: Catatkan output sebenar apabila memproses bahan yang ditentukan kepada kehalusan sasaran, memberikan rujukan untuk pemilihan peralatan.
-
Perubahan suhu: Pantau kenaikan suhu semasa penghancuran untuk menilai sama ada konfigurasi penyejukan dan keadaan operasi sesuai.
-
Prestasi pengendalian: Menilai keadaan serbuk dan prestasi peralatan untuk mengenal pasti parameter pemprosesan yang memerlukan pelarasan atau pengesahan selanjutnya.
Keputusan ujian ini membantu pelanggan memahami kualiti serbuk, output sebenar dan perubahan suhu untuk bahan PE tertentu di bawah keadaan pemprosesan yang ditetapkan. Mereka juga boleh membantu mengenal pasti risiko pengeluaran yang memerlukan pengesahan lanjut.
Walau bagaimanapun, keputusan ujian bahan tidak menggantikan pengesahan operasi berterusan jangka panjang atau ujian rotomolding sebenar.
Pembuatan Dalaman Cakera dan Bilah Pengisaran: Menggunakan Pembuatan Komponen Teras untuk Pengurusan Prestasi Menghancurkan

Mao Yue mengeluarkan cakera dan bilah pengisarannya sendiri, menggunakan proses pemesinan dan pemeriksaan untuk mengawal geometri kerja kritikal dan ketepatan dimensi.
Semasa pengeluaran jangka panjang, nilai komponen teras bukan sahaja terletak pada ketepatan pemesinan awal tetapi juga pada keupayaan untuk memeriksa dan mengekalkannya mengikut keadaan haus sebenar mereka.
Apabila saiz zarah serbuk atau output berubah, keadaan kerja cakera pengisar dan bilah, jurang pengisaran, dan rekod pengendalian yang berkaitan boleh disemak untuk menentukan sama ada penyelenggaraan atau pelarasan diperlukan. Ini menyediakan asas yang lebih termaklum untuk keputusan penyelenggaraan daripada bergantung semata-mata pada kekerasan bilah atau selang penggantian tetap.
Konfigurasi Sistem Lengkap: Memadankan Setiap Peringkat Pemprosesan dengan Keperluan Pengeluaran
Pengeluaran serbuk rotomolding PE melibatkan pemberian makanan, penghancuran, penyejukan, penyaringan, penghantaran dan pengumpulan serbuk. Projek yang berbeza mempunyai bahan mentah yang berbeza, spesifikasi sasaran, keperluan output dan jadual operasi, jadi konfigurasi sistem mereka mungkin juga berbeza.
Bagi setiap projek, Mao Yue boleh menilai:
-
Sama ada kapasiti pemprosesan pulverizer memenuhi output sasaran.
-
Sama ada konfigurasi penyejukan sesuai dengan ciri bahan mentah dan keperluan operasi berterusan.
-
Sama ada kapasiti saringan memenuhi spesifikasi serbuk sasaran.
-
Sama ada sistem penyampaian dan pengumpulan boleh mengendalikan kapasiti pengeluaran yang dijangkakan.
Objektif kami bukan untuk menyediakan setiap pelanggan dengan konfigurasi yang sama. Sebaliknya, kami menilai cara peringkat berbeza berfungsi bersama di bawah keadaan pemprosesan sebenar untuk membantu pelanggan memilih peralatan dan merancang barisan pengeluaran mereka.
Cari Penyelesaian Penghancuran yang Tepat untuk Pengeluaran Serbuk Rotomolding PE Anda
Jika anda merancang barisan pengeluaran serbuk rotomolding PE baharu, atau peralatan sedia ada anda mempunyai masalah seperti saiz zarah yang tidak konsisten, zarah kasar yang berlebihan, kenaikan suhu, penggumpalan serbuk atau output yang lebih rendah daripada jangkaan, hubungi Mao Yue untuk penilaian teknikal.
Kongsi jenis bahan PE anda, spesifikasi serbuk sasaran, output yang dijangkakan dan cabaran pengeluaran semasa. Jika beberapa parameter masih belum ditentukan, anda masih boleh memberikan maklumat yang tersedia. Kami kemudiannya boleh membincangkan ujian bahan dan pemilihan peralatan berdasarkan keperluan pengeluaran sebenar anda.
Soalan Lazim: Soalan Lazim Mengenai Pengeluaran Serbuk Rotomolding PE
Apakah Saiz Mesh yang Biasanya Diperlukan untuk Serbuk Rotomolding PE?
Tiada saiz mesh tunggal yang sesuai untuk setiap aplikasi rotomolding. Julat 20–40 mesh boleh berfungsi sebagai rujukan untuk beberapa serbuk rotomolding PE. Keperluan sebenar hendaklah ditentukan mengikut gred resin, struktur produk, dan proses rotomolding.
Mengapa Serbuk PE Masih Mengandungi Terlalu Banyak Zarah Kasar Selepas Ditumbuk?
Punca yang mungkin termasuk keadaan kerja cakera dan bilah pengisaran, jurang pengisaran, keadaan penyuapan bahan mentah, atau prestasi penyaringan. Mula-mula tentukan sama ada zarah kasar dijana semasa penumbuk atau tidak diasingkan dengan berkesan semasa penyaringan.
Mengapa Serbuk PE Menggumpal Semasa Menumbuk?
Kenaikan suhu boleh menyebabkan PE menjadi lembut dan melekit, tetapi ciri bahan mentah, keadaan pemakanan dan parameter penghancuran juga boleh menyumbang kepada penggumpalan. Proses pengeluaran sebenar perlu diperiksa untuk mengenal pasti di mana masalah itu berlaku.
Adakah Penyejukan Nitrogen Cecair Diperlukan untuk Pengeluaran Serbuk Rotomolding PE?
Penyejukan nitrogen cecair tidak diperlukan untuk setiap aplikasi serbuk rotomolding PE. Keperluan untuk kaedah penyejukan khusus hendaklah dinilai mengikut ciri bahan, kehalusan sasaran, keperluan keluaran dan keperluan kawalan suhu. Untuk bahan PE yang sesuai, penghancuran mekanikal suhu ambien dengan penyejukan udara yang sesuai atau gabungan sistem penyejukan udara dan air boleh dipertimbangkan.
Bagaimana Anda Memilih Penyedut Rotomolding PE yang Betul?
Nilaikan keputusan ujian bahan sebenar, saiz zarah sasaran, keperluan keluaran, keadaan operasi berterusan, sistem penyejukan dan kualiti pembuatan komponen teras. Jangan bandingkan peralatan berdasarkan kuasa motor atau model mesin sahaja.