

 中文简体
Selepas a PE pulverizer telah berjalan untuk satu tempoh masa, saiz zarah serbuk rotomolding PE yang terhasil mungkin berubah, walaupun kelajuan mesin, kaedah penyusuan, dan parameter operasi lain kekal stabil.
Adakah ini bermakna bilah pulverizer telah haus?
Untuk pengeluaran serbuk rotomolding PE, bilah adalah komponen penting yang mempengaruhi prestasi pengisaran. Apabila bilah haus, geometri kerjanya mungkin berubah, menjejaskan proses pengisaran dan taburan saiz zarah akhir. Walau bagaimanapun, kehausan bilah tidak semestinya menyebabkan peningkatan dalam zarah kasar, dan waktu operasi sahaja tidak dapat menentukan sama ada penggantian bilah diperlukan.
Untuk memahami cara haus pisau pulverizer mempengaruhi saiz zarah serbuk, adalah penting untuk memeriksa mekanisme haus dan menilai data pengeluaran sebenar.
Mengapa Pemakaian Blade Mengubah Prestasi Pelumuran PE?
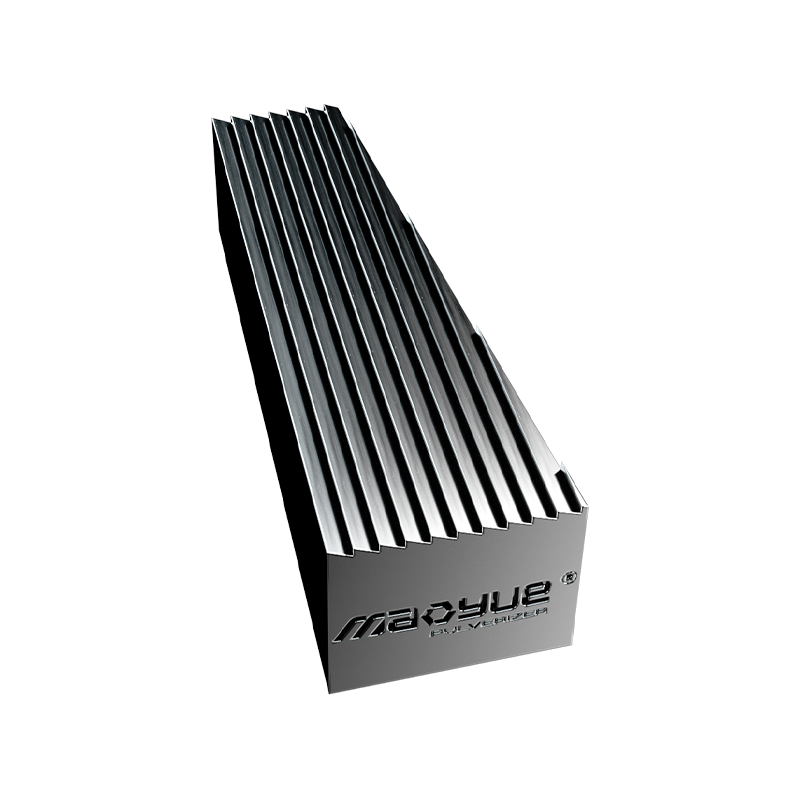
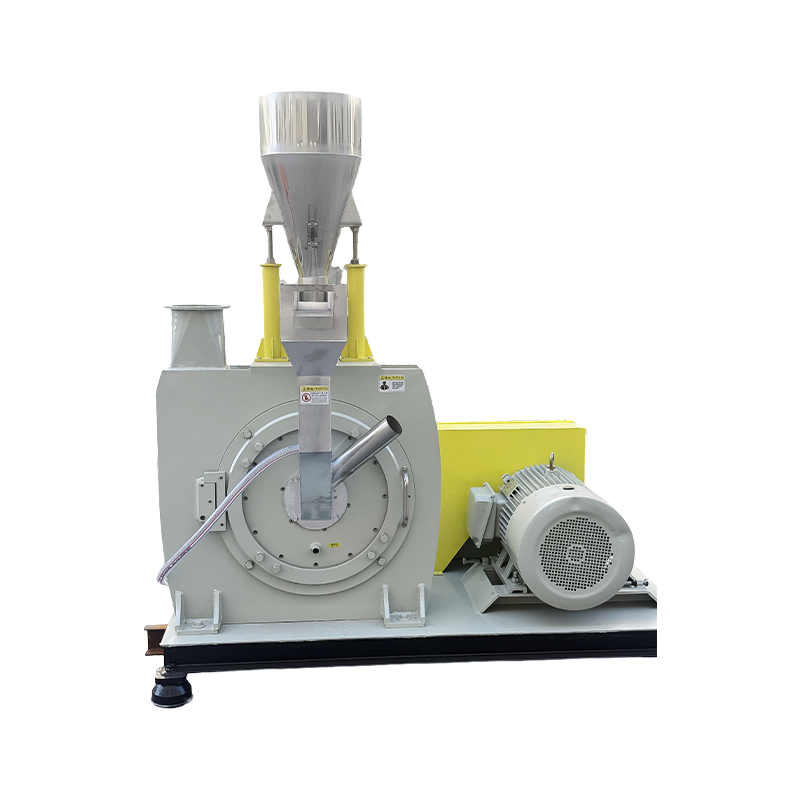
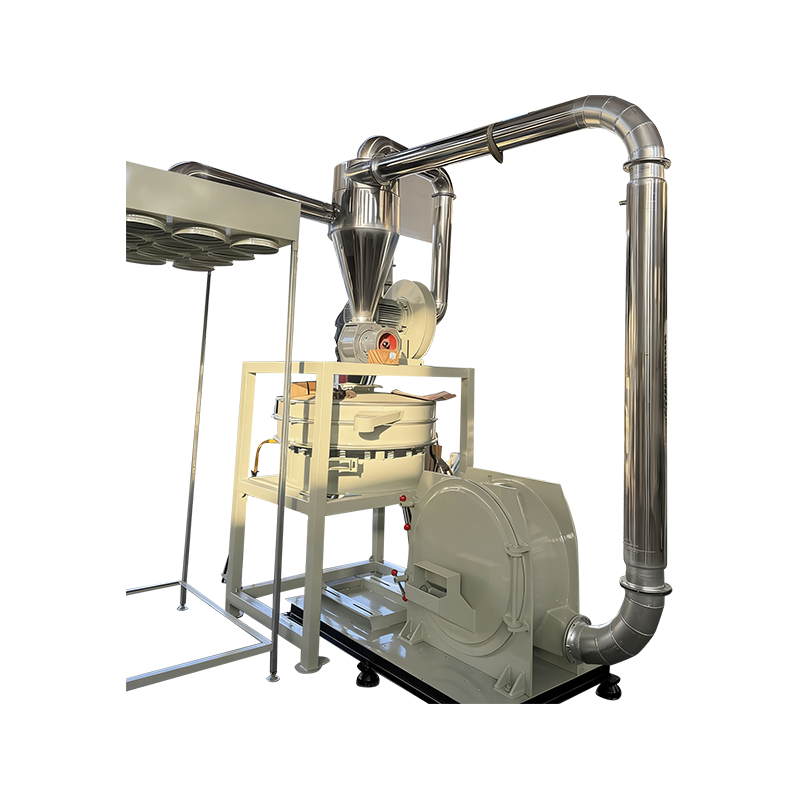
Cakera pulverizer plastik menggunakan interaksi antara cakera pengisaran berputar dan pegun untuk menggunakan daya ricih, hentaman dan pengisaran pada zarah plastik, secara beransur-ansur mengurangkan saiz zarah sasaran.
Semasa operasi jangka panjang, tepi bilah mungkin menjadi kusam, dan permukaan kerja mungkin haus secara beransur-ansur. Perubahan ini boleh menjejaskan proses pengurangan bahan. Walau bagaimanapun, reka bentuk cakera dan prinsip operasi berbeza-beza antara model pulverizer, jadi kesan khusus tidak boleh diandaikan berlaku dalam setiap mesin.
Apabila keadaan bilah berubah, proses pengisaran sebenar mungkin berbeza daripada bilah baharu, walaupun kelajuan mesin dan tetapan pengendalian lain kekal tidak berubah.
Oleh itu, menentukan sama ada kehausan bilah menjejaskan pengeluaran memerlukan lebih daripada sekadar memeriksa sama ada bilah kelihatan kusam. Kuncinya adalah untuk menentukan sama ada perubahan dalam keadaan bilah telah menjejaskan prestasi pengisaran.
Bagaimanakah Pemakaian Blade Boleh Menjejaskan Saiz Zarah Serbuk Rotomolding PE?
Kehausan bilah boleh menjejaskan saiz zarah dengan cara yang berbeza. Hasil sebenar bergantung pada tahap kehausan, reka bentuk bilah, jurang pengisaran, dan ciri bahan.

Kadar Zarah Kasar Mungkin Bertambah
Apabila haus bilah mengurangkan keberkesanan ricih dan pengisaran, sesetengah bahan mungkin tidak cukup hancur. Akibatnya, bahagian zarah yang melebihi julat saiz zarah sasaran mungkin meningkat dalam serbuk siap.
Untuk serbuk rotomolding PE yang memerlukan saiz zarah yang konsisten, ini mungkin menjejaskan aliran serbuk, merebak di dalam acuan, dan konsistensi pemprosesan.
Walau bagaimanapun, peningkatan dalam zarah kasar tidak secara langsung membuktikan bahawa bilah telah haus. Keadaan pemakanan, tetapan jurang pengisaran dan prestasi penyaringan juga boleh menyumbang kepada masalah yang serupa.
Taburan Saiz Zarah Mungkin Menjadi Lebih Luas
Dua kelompok serbuk boleh mempunyai saiz zarah purata yang serupa tanpa mempunyai taburan saiz zarah yang sama.
Sebagai contoh, dua kelompok serbuk PE mungkin mempunyai saiz zarah purata yang setanding, manakala satu mengandungi bahagian zarah halus dan kasar yang lebih tinggi dan satu lagi mempunyai zarah tertumpu dalam julat saiz yang lebih sempit.
Jika haus bilah mengubah proses pengisaran, perkadaran zarah dalam julat saiz yang berbeza juga mungkin berubah. Oleh itu, menilai keadaan bilah memerlukan lebih daripada mengukur saiz zarah purata. Pengagihan saiz zarah keseluruhan dan perkadaran zarah di luar julat sasaran juga perlu diperiksa.
Ketekalan Saiz Zarah Mungkin Merosot
Jika keadaan kerja bilah berubah dari semasa ke semasa, kualiti serbuk mungkin berbeza antara tempoh pengeluaran yang berbeza.
Bagi pengeluar rotomolding yang beroperasi secara berterusan, ini bermakna walaupun pulverizer terus berjalan seperti biasa, adalah penting untuk memantau sama ada saiz zarah serbuk secara konsisten memenuhi keperluan pengeluaran.
Perubahan ini bukan akibat yang tidak dapat dielakkan daripada kehausan bilah. Kesan sebenar mereka harus ditentukan menggunakan data pengeluaran.
Bagaimana Anda Boleh Menentukan Sama ada Perubahan dalam Saiz Zarah Serbuk PE Berkaitan dengan Kehausan Bilah?
Apabila pengedaran saiz zarah serbuk rotomolding PE berubah, penggantian bilah tidak sepatutnya menjadi kesimpulan segera. Pendekatan yang lebih dipercayai ialah membandingkan data pengeluaran dan memeriksa bilah serta keadaan operasi yang berkaitan.
Empat bidang patut diberi perhatian khusus.
-
Bandingkan perubahan dalam taburan saiz zarah.
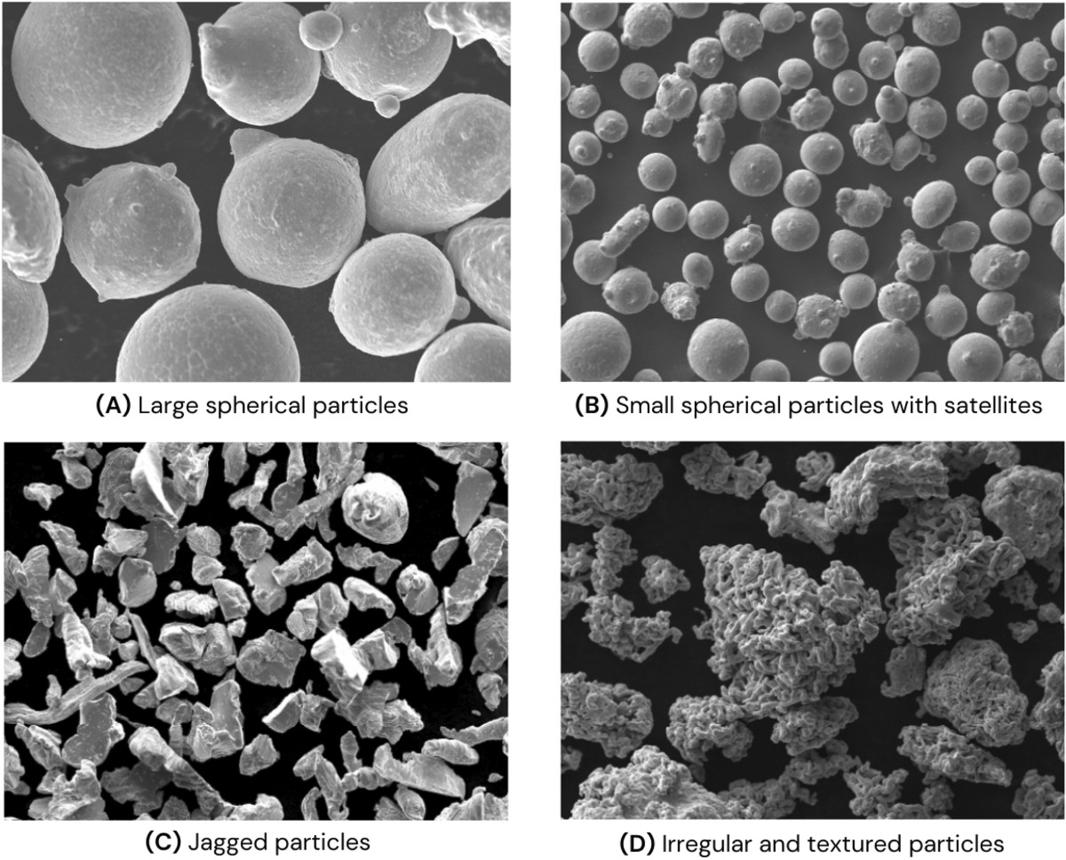
Bandingkan keputusan ujian serbuk yang diperoleh dengan bilah atau bilah baharu dalam keadaan baik dengan keputusan semasa. Periksa saiz zarah purata, perkadaran zarah kasar dan perubahan merentasi julat saiz zarah yang berbeza. Jika pengedaran terus menyimpang daripada keadaan asalnya, pemeriksaan lanjut ke atas sistem penghancuran adalah perlu.
-
Periksa bilah dan celah pengisaran.

Periksa sama ada bilah menunjukkan kusam, haus atau perubahan yang ketara dalam geometri kerja. Periksa juga jurang pengisaran dan semak sejarah pelarasannya. Memandangkan perubahan dalam jurang pengisaran boleh menjejaskan prestasi penghancuran, haus bilah dan isu berkaitan jurang harus dinilai bersama.
-
Bandingkan prestasi dan prestasi operasi.

Apabila bahan mentah, saiz zarah sasaran dan keadaan operasi adalah agak konsisten, bandingkan daya pengeluaran dalam tempoh operasi yang sama. Jika perubahan dalam taburan saiz zarah berlaku bersama-sama penurunan daya pengeluaran, keadaan bilah dan tetapan pengisaran perlu disiasat dengan lebih lanjut.
-
Semak peringkat saringan.

Adalah penting untuk membezakan antara zarah kasar yang tidak cukup hancur dan zarah yang tidak dipisahkan dengan berkesan semasa saringan berikutnya. Jika terdapat perbezaan ketara antara bahan yang dilepaskan daripada penghancur dan produk yang disaring akhir, prestasi penapisan perlu disiasat untuk mengelakkan mengaitkan setiap masalah dengan kehausan bilah.
Apabila membandingkan sampel ini, pastikan lokasi pensampelan dan kaedah ujian konsisten, dan pertimbangkan sama ada bahan bersaiz besar dikembalikan ke sistem penghancuran.
Dengan menilai faktor ini bersama-sama, pengeluar boleh menentukan dengan lebih tepat sama ada kehausan bilah adalah punca utama perubahan saiz zarah.
Patutkah Bilah Pulverizer yang Haus Dilaraskan, Ditajamkan Semula atau Diganti?
Kehausan bilah tidak secara automatik bermakna penggantian diperlukan serta-merta. Tindakan yang sesuai bergantung pada keadaan bilah sebenar, reka bentuk mesin dan keperluan pengeluaran.
-
Laraskan jurang pengisaran: Jika pemeriksaan mengenal pasti tetapan jurang yang tidak sesuai dan bilah kekal dalam keadaan yang membenarkan pelarasan, nilaikan cara perubahan jurang mempengaruhi saiz zarah dan daya pemprosesan.
-
Asah semula bilah : Jika reka bentuk bilah membenarkan pengasah semula dan geometri kerja yang diperlukan serta ketepatan pemesinan boleh dipulihkan, kebolehlaksanaan pengasah semula boleh dinilai.
-
Gantikan bilah atau cakera pengisar: Jika haus telah menjejaskan operasi biasa atau saiz zarah yang diperlukan dan prestasi pengeluaran tidak dapat dicapai selepas mengasah semula, penggantian harus dipertimbangkan.
Pelarasan celah tidak dapat mengimbangi kehausan bilah yang teruk, dan pengasah semula tidak sesuai untuk setiap reka bentuk bilah.
Penyelenggaraan bilah tidak seharusnya bergantung semata-mata pada bilangan waktu operasi yang tetap. Ia harus mengambil kira haus sebenar, pengedaran saiz zarah, kecekapan pengeluaran dan keperluan mesin.
Bagaimanakah Mao Yue Control Blade dipakai dalam Pengeluaran Serbuk Rotomolding PE?
Untuk pengeluaran serbuk rotomolding PE, hayat perkhidmatan bilah bukanlah satu-satunya penunjuk prestasi. Lebih penting lagi, bilah harus mengekalkan geometri kerja yang sesuai semasa operasi, dan sistem penghancuran harus terus memenuhi saiz zarah pelanggan dan keperluan pemprosesan.
Sebagai pengeluar penumbuk plastik langsung, Mao Yue menumpukan pada pengeluaran dalaman komponen teras, bahan bilah dan rawatan haba, pemesinan ketepatan dan ujian bahan sebenar. Keupayaan ini membantu pelanggan membuat keputusan yang lebih termaklum semasa pemilihan peralatan dan aplikasi pengeluaran.

Pembuatan Dalaman Komponen Pengisaran Teras: Mengawal Bilah Kritikal dan Dimensi Cakera
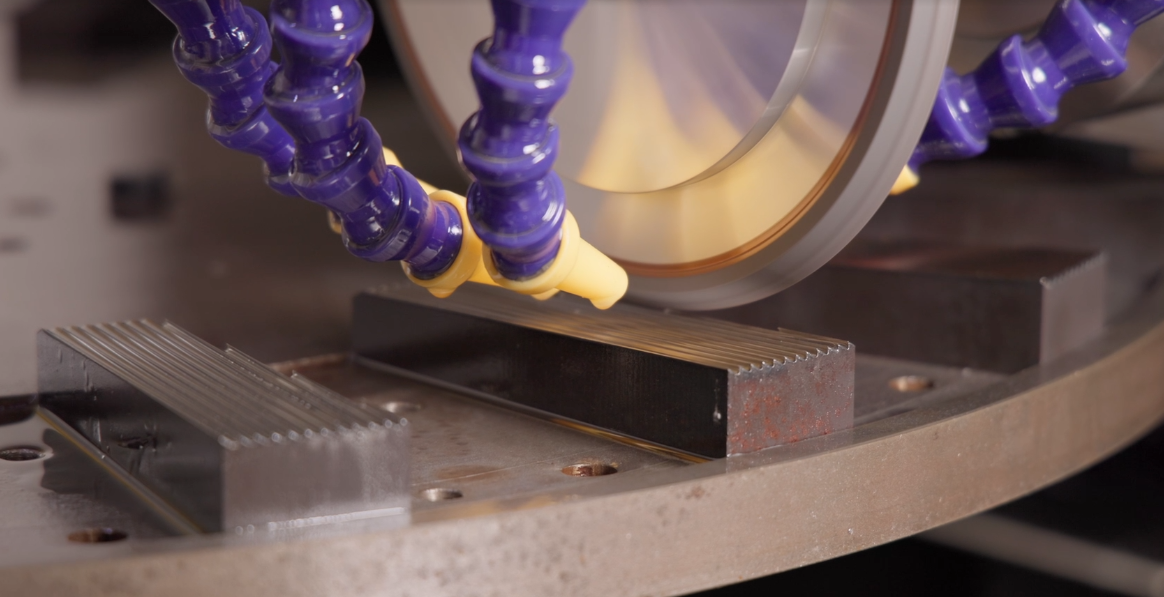
Mao Yue mengeluarkan cakera pengisar dan bilah secara dalaman dan mengawal dimensi pemesinan komponen teras serta kualiti mengasah semula bilah.
Geometri kerja bilah dan cakera pengisaran mempengaruhi jurang pengisaran sebenar. Oleh itu, ketekalan dimensi dan prosedur mengasah semula yang betul adalah penting untuk mengekalkan prestasi pengisaran.
Dengan mengawal kualiti pembuatan dan mengasah semula komponen teras, Mao Yue boleh menguruskan faktor utama yang mempengaruhi prestasi pengisaran dengan lebih baik daripada bergantung sepenuhnya pada spesifikasi dan kualiti komponen sumber luaran.
Bahan Tahan Haus dan Rawatan Haba: Mengimbangi Hayat Perkhidmatan dan Keperluan Pengisaran
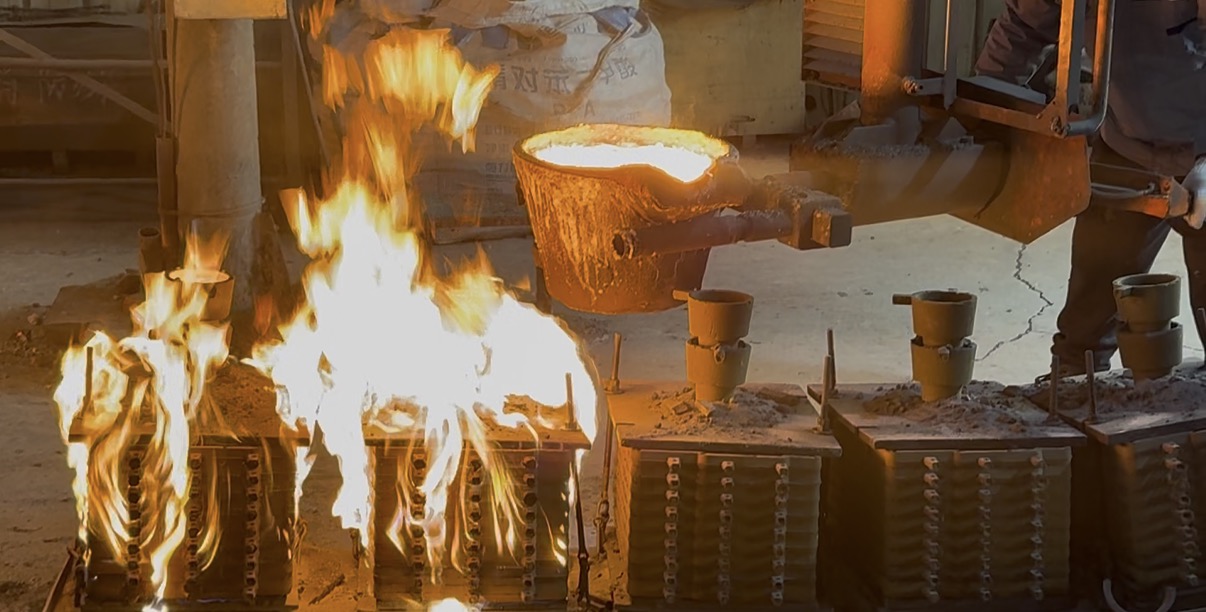
Rintangan haus bilah bergantung bukan sahaja pada kekerasan keluli tetapi juga pada pemilihan bahan, rawatan haba, geometri bilah, dan keadaan pengisaran sebenar.
Mao Yue memilih bahan yang sesuai dan proses rawatan haba mengikut keperluan penggunaan bilah. Untuk pengeluaran serbuk rotomolding PE, prestasi bilah tidak boleh dinilai semata-mata oleh kekerasan awal atau hayat perkhidmatan teori. Haus sebenar dan kesannya terhadap saiz zarah serbuk dan daya pemprosesan mesin juga harus dipertimbangkan.
Pemesinan Ketepatan dan Pemeriksaan Kualiti: Mengurangkan Variasi Pembuatan dalam Komponen Teras
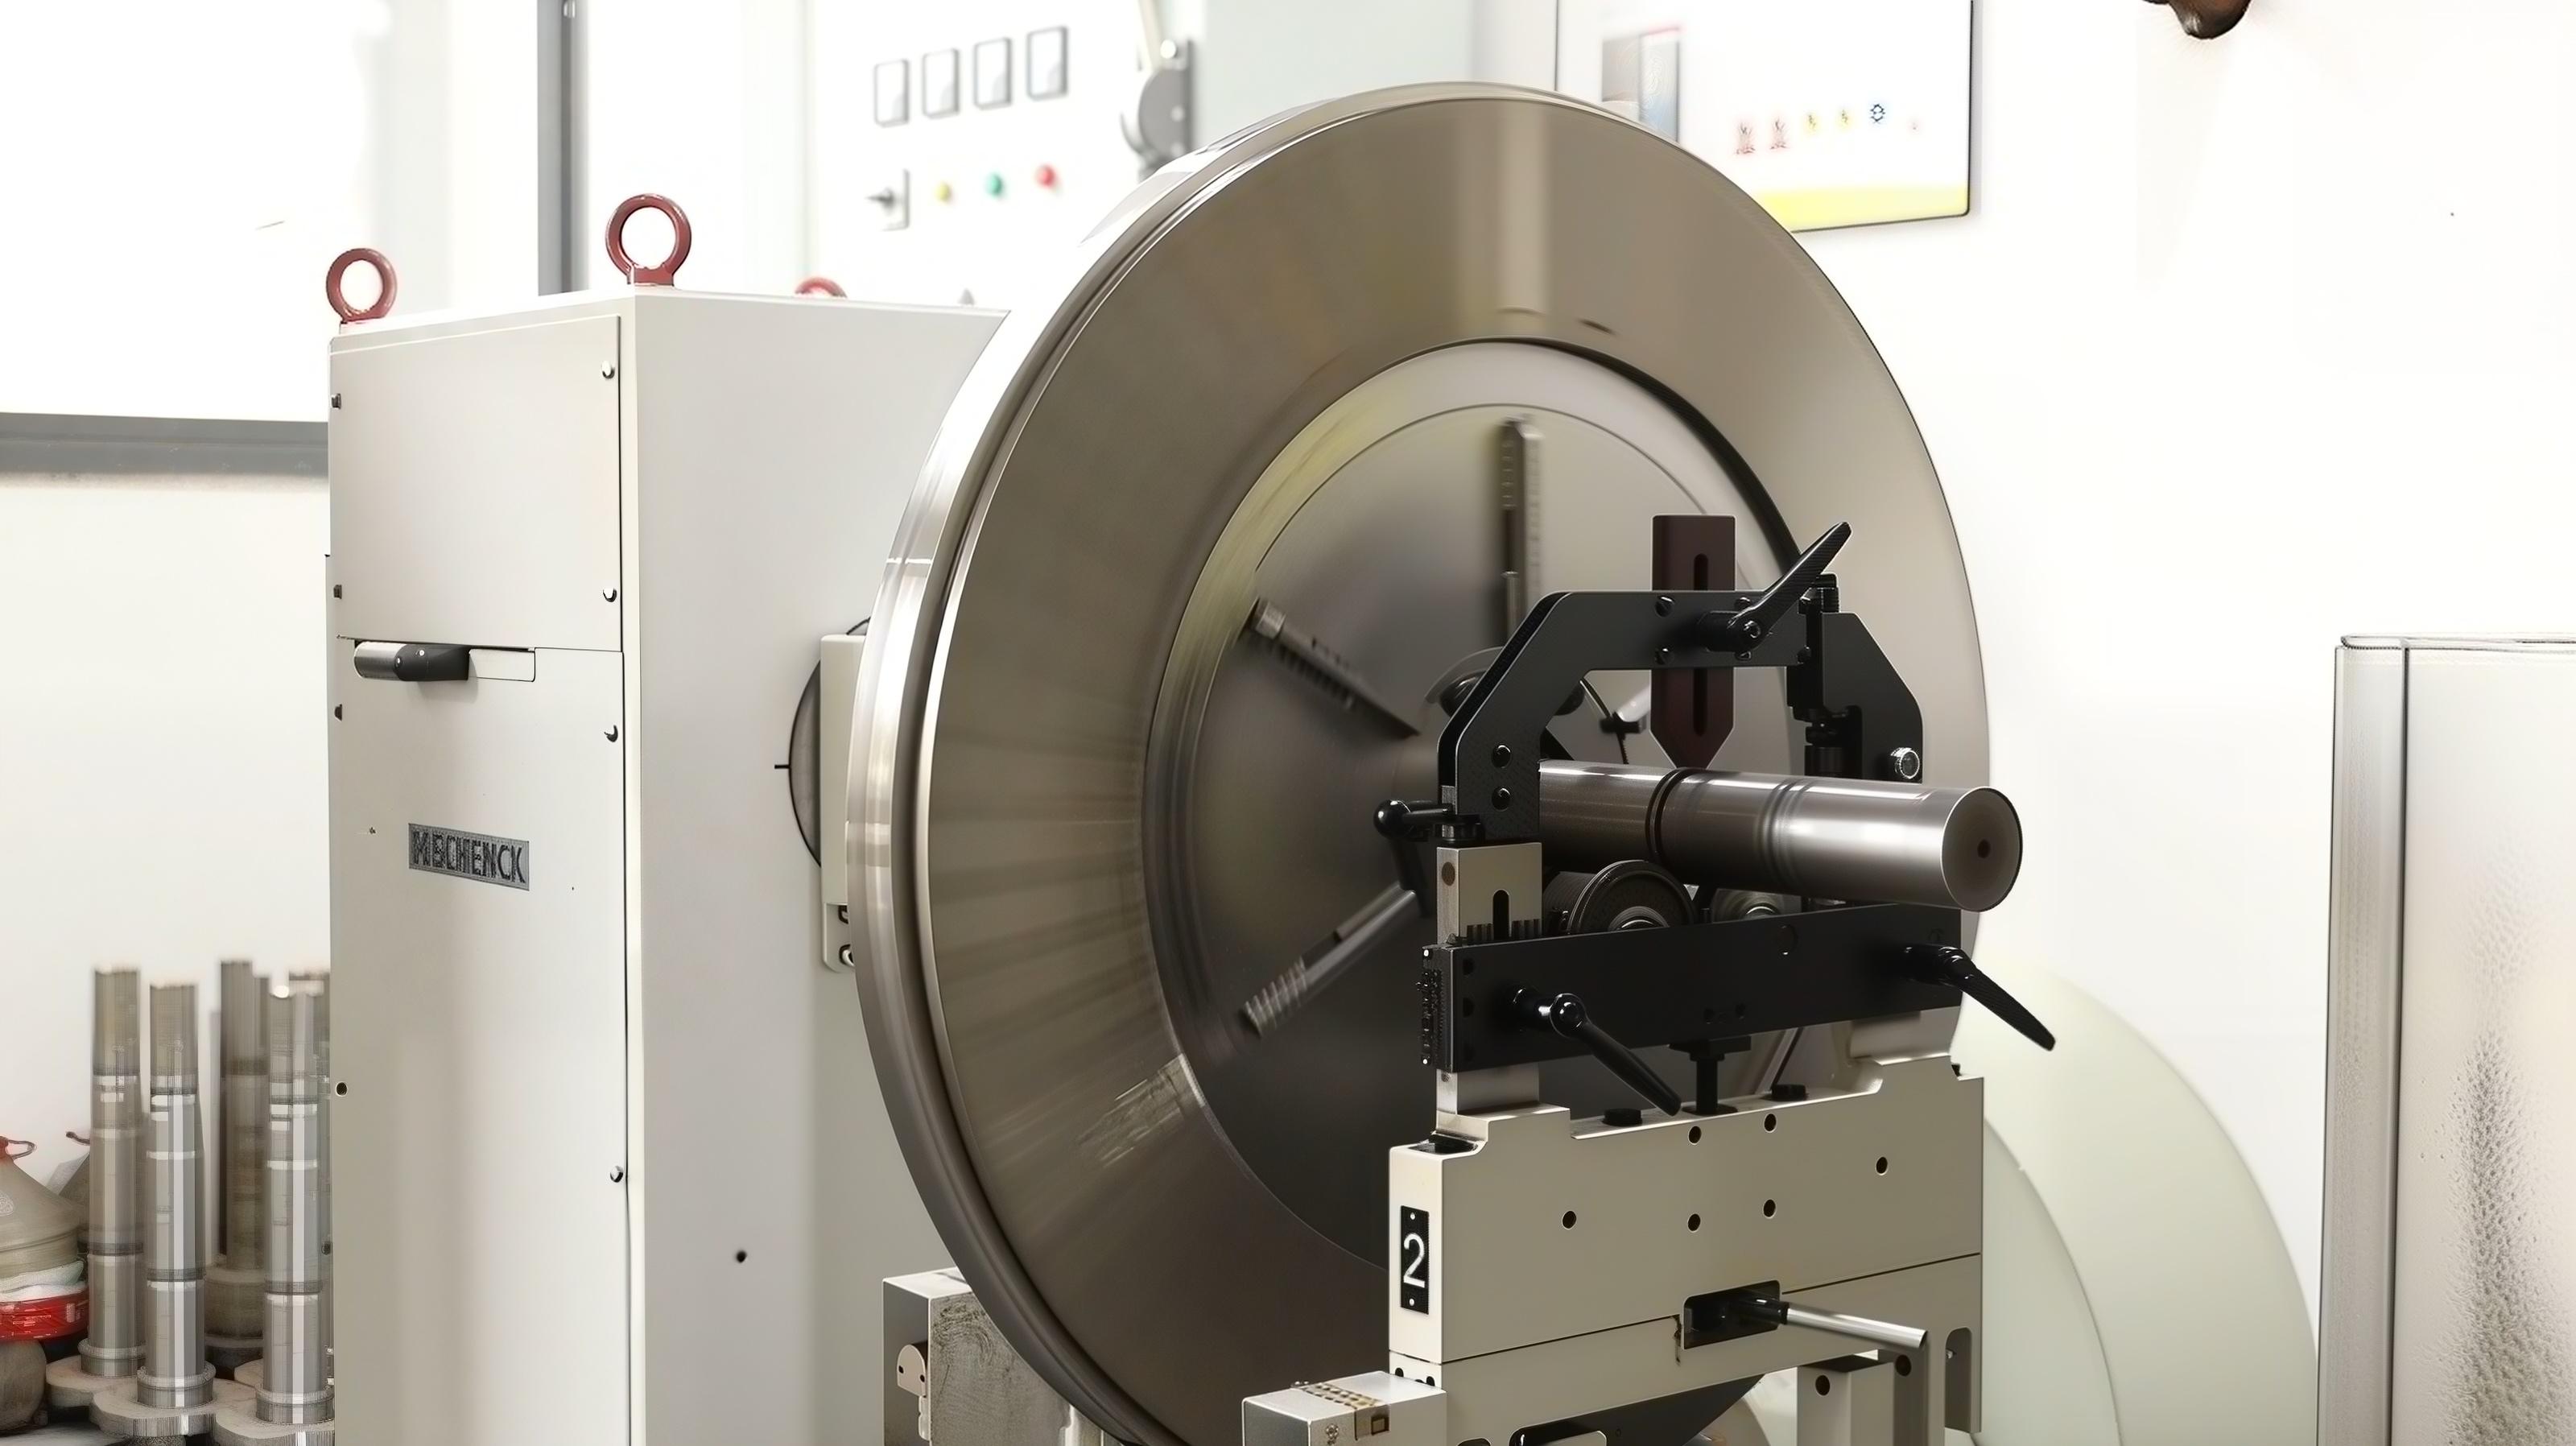
Mao Yue menggunakan pemesinan ketepatan dan pemeriksaan kualiti untuk mengawal kualiti pembuatan komponen teras. Pengimbangan dinamik juga digunakan untuk mengawal kesan ketidakseimbangan dalam komponen berputar.
Langkah-langkah pembuatan dan pemeriksaan ini membantu mengawal variasi dimensi dan keadaan putaran komponen utama, menyediakan asas untuk operasi mesin yang stabil. Prestasi sebenar masih perlu dinilai dalam kombinasi dengan kualiti pemasangan, keadaan galas, amalan penyelenggaraan dan keadaan pengeluaran tertentu.
Ujian Bahan PE Sebenar: Mengesahkan Kesesuaian Peralatan Melalui Hasil Pengeluaran
Spesifikasi teknikal untuk bahan dan komponen sahaja tidak dapat mewakili sepenuhnya prestasi pengeluaran sebenar. Untuk rotomolding PE pengeluaran serbuk, kesesuaian peralatan mesti dinilai terhadap bahan mentah pelanggan, saiz zarah sasaran, dan keperluan kapasiti melalui ujian bahan sebenar.
Mao Yue boleh menjalankan ujian material berdasarkan bahan PE pelanggan dan keperluan pengeluaran, memfokuskan pada penunjuk berikut:
-
Saiz zarah sasaran dan taburan saiz zarah: Nilaikan kehalusan serbuk dan perkadaran zarah dalam julat saiz yang berbeza terhadap keperluan aplikasi.
-
Kandungan zarah kasar: Menilai sama ada bahagian zarah yang melebihi julat saiz sasaran memenuhi keperluan pengeluaran pelanggan.
-
Kapasiti pemprosesan sebenar: Sahkan daya pengeluaran di bawah keadaan saiz zarah sasaran yang ditentukan.
-
Prestasi operasi berterusan: Perhatikan suhu serbuk dan keadaan operasi mesin semasa ujian.
Melalui ujian bahan sebenar, pelanggan boleh memahami dengan lebih baik sejauh mana peralatan itu sepadan dengan bahan mentah dan keperluan pengeluaran mereka sebelum membeli. Hasilnya memberikan rujukan untuk pemilihan peralatan dan perancangan proses.
Jika perubahan saiz zarah berlaku semasa pengeluaran berikutnya, puncanya boleh disiasat dengan lebih lanjut dengan menyemak keputusan ujian saiz zarah, kehausan bilah, tetapan jurang pengisaran, dan rekod pemprosesan daripada memutuskan penggantian bilah berdasarkan penampilan atau waktu operasi semata-mata.
Kesimpulan: Gunakan Data Pengeluaran untuk Menentukan Bila Penyelenggaraan Bilah Diperlukan
Mesin yang boleh terus beroperasi tidak semestinya terus menghasilkan serbuk dengan kualiti yang sama.
Mao Yue boleh menilai keperluan peralatan dan menjalankan ujian bahan berdasarkan bahan PE sebenar anda, saiz zarah sasaran dan keperluan kapasiti, membantu anda memilih penyelesaian penghancuran yang sesuai dengan keadaan pengeluaran anda.
Soalan Lazim
Bolehkah kehausan bilah pulverizer menjejaskan saiz zarah serbuk PE?
Ya, boleh. Haus bilah boleh mengubah geometri kerja dan keadaan pengisaran sebenar, yang berpotensi menyebabkan perubahan dalam taburan saiz zarah semasa pengeluaran berterusan.
Adakah kehausan bilah sentiasa meningkatkan zarah kasar dalam serbuk PE?
Tidak. Hasilnya bergantung pada faktor seperti reka bentuk penumbuk, jurang pengisaran, sifat bahan PE, keadaan pemakanan dan sistem saringan. Oleh itu, taburan saiz zarah keseluruhan perlu dinilai.
Bagaimanakah anda boleh menentukan sama ada zarah kasar disebabkan oleh kehausan bilah atau masalah saringan?
Bandingkan bahan yang dilepaskan daripada penumbuk dengan produk akhir yang disaring. Jika zarah kasar yang berlebihan sudah ada di saluran keluar penghancur, siasat proses pengisaran. Jika nyahcas pulverizer boleh diterima tetapi serbuk akhir mengandungi terlalu banyak zarah kasar, fokus pada sistem saringan.
Berapa kerap bilah pulverizer PE perlu diganti?
Tiada selang penggantian tetap yang digunakan untuk setiap keadaan operasi. Pendekatan yang lebih dipercayai ialah menilai haus bilah, waktu operasi, isipadu bahan yang diproses, daya pemprosesan, taburan saiz zarah dan geometri sebenar bilah.
Perlukan Pulverizer untuk Pengeluaran Serbuk Rotomolding PE Konsisten?
Jika anda sedang menilai penumbuk rotomolding PE atau mengalami masalah pengedaran saiz zarah atau pemprosesan dalam barisan pengeluaran sedia ada anda, berikan kepada Mao Yue jenis bahan PE anda, saiz jaringan sasaran, kapasiti yang diperlukan dan isu pengeluaran semasa.
Kami boleh menilai keperluan peralatan anda berdasarkan keadaan operasi sebenar dan mengatur ujian bahan.
Hubungi Mao Yue untuk membincangkan keperluan penghancuran PE anda dan meminta penyelesaian ujian bahan.