

 中文简体
Serbuk rotomolding PE perlu mengekalkan kebolehliran yang baik selepas pengeluaran supaya ia boleh diangkut, dinyahcas dan diagihkan secara sama rata semasa proses rotomolding.
Walau bagaimanapun, semasa pengeluaran sebenar, serbuk PE mungkin mula melekat bersama semasa melumatkan, menyejukkan, menyampaikan, mengumpul, membungkus atau menyimpan, secara beransur-ansur membentuk ketulan kecil.
Ini dikenali sebagai aglomerasi serbuk PE.
Adalah penting untuk memahami bahawa aglomerasi serbuk tidak sama dengan saiz zarah yang salah.
Walaupun serbuk PE telah mencapai saiz zarah sasaran, zarah mungkin masih mula melekat antara satu sama lain dan membentuk aglomerat. Oleh itu, menilai kualiti serbuk memerlukan lebih daripada memeriksa saiz zarah purata. Kebolehliran serbuk, taburan saiz zarah, dan kehadiran aglomerat juga perlu dipertimbangkan.
Langkah 1 dalam menyelesaikan penggumpalan serbuk PE bukanlah dengan segera melaraskan satu parameter peralatan. Sebaliknya, tentukan:
Bilakah serbuk mula melekat? Di manakah aglomerasi bermula?
Apakah Penggumpalan Serbuk Rotomolding PE?
Penggumpalan serbuk PE berlaku apabila zarah serbuk yang pada asalnya terpisah melekat antara satu sama lain dan secara beransur-ansur membentuk ketulan yang lebih besar.
Serbuk stabil:
Zarah individu → Serbuk mengalir bebas
Serbuk aglomerasi:
Zarah individu → Sentuhan zarah → Lekatan zarah → Aglomerat
Di manakah Pengumpulan Serbuk PE Bermula?
Mengenal pasti masa dan tempat penggumpalan terlihat boleh membantu mengesan masalah dengan lebih cekap.

Jika Penggumpalan Muncul Sejurus Selepas Melumatkan
Jika ketulan sudah kelihatan apabila serbuk keluar dari pulverizer, proses penghancuran, keadaan penyejukan, dan keadaan serbuk sebelum memasuki peringkat pengumpulan perlu diperiksa.
Faktor utama termasuk:
-
Keadaan serbuk
-
Kestabilan penyejukan
-
Beban pengeluaran sebenar
-
Masa kediaman serbuk
-
Keadaan permukaan zarah
Apabila aglomerasi muncul sangat awal, proses penumbuk dan pengendalian serbuk perlu disiasat terlebih dahulu.
Jika Penggumpalan Muncul Semasa Penyampaian atau Pengumpulan
Jika serbuk berada dalam keadaan normal sejurus selepas dihancurkan tetapi secara beransur-ansur membentuk ketulan semasa menyampaikan, menyaring atau mengumpul, proses pengendalian serbuk hiliran hendaklah diperiksa.
Contohnya:
-
Adakah serbuk terkumpul pada titik tertentu?
-
Adakah haba dikekalkan di kawasan tertentu?
-
Adakah proses penghantaran stabil?
-
Adakah serbuk kekal dalam sistem pengumpulan terlalu lama?
-
Adakah zarah serbuk kekal dalam hubungan rapat untuk tempoh yang lama?
Ini bermakna penyelesaian masalah penggumpalan serbuk PE tidak seharusnya tertumpu hanya pada kebuk penghancuran. Keseluruhan proses pengendalian serbuk hiliran juga harus diperiksa.
Jika Penggumpalan Muncul Selepas Pembungkusan atau Semasa Penyimpanan
Jika serbuk berada dalam keadaan baik semasa pembungkusan tetapi membentuk ketulan selepas satu tempoh masa, perhatian harus beralih kepada keadaan hiliran.
Semak:
-
Keadaan serbuk at the time of packaging
-
Suhu penyimpanan
-
Kelembapan dan pemeluwapan
-
Masa penyimpanan
-
Mampatan serbuk di dalam bungkusan
Perbezaan ini penting kerana tidak semua masalah penggumpalan serbuk PE berpunca daripada penumbuk.
Mengapa Serbuk Rotomolding PE Menggumpal?
Penggumpalan serbuk PE biasanya tidak disebabkan oleh satu faktor.
Lebih tepat lagi, aglomerasi berlaku apabila serbuk mencapai keadaan di mana zarah mudah bersentuhan dan melekat antara satu sama lain, dan keadaan ini kekal cukup lama untuk membentuk ketulan.
Faktor biasa termasuk:
-
Perkadaran zarah halus
-
Pengumpulan serbuk
-
Keadaan penghantaran dan pengumpulan
-
Kelembapan permukaan atau pemeluwapan
-
Keadaan pembungkusan
-
Suhu penyimpanan and humidity
-
Tekanan dikenakan pada serbuk
-
Masa penyimpanan
Oleh itu, apabila menganalisis masalah aglomerasi, tentukan tempat dan bila aglomerasi berlaku, kemudian kenal pasti faktor yang mempengaruhi peringkat tersebut.
Bolehkah Terlalu Banyak Zarah Halus Meningkatkan Risiko Penggumpalan?
Perkadaran zarah halus yang tinggi boleh meningkatkan kawasan sentuhan antara zarah dan oleh itu meningkatkan risiko penggumpalan. Walau bagaimanapun, pecahan zarah halus yang tinggi tidak semestinya bermakna zarah halus adalah punca masalah.
Oleh itu, analisis serbuk PE harus mempertimbangkan taburan saiz zarah yang lengkap dan pembentukan aglomerat daripada hanya bergantung pada saiz zarah purata.
Bolehkah Kelembapan Menyebabkan Penggumpalan Serbuk PE?
PE sendiri mempunyai penyerapan lembapan yang agak rendah. Oleh itu, apabila kelembapan dikaitkan dengan penggumpalan serbuk PE, lebih banyak perhatian harus diberikan kepada kelembapan permukaan dan pemeluwapan.
Contohnya:
Serbuk panas → memasuki persekitaran yang lebih sejuk → kemungkinan pemeluwapan → lekatan zarah
Padaau:
Serbuk sejuk → memasuki persekitaran yang hangat dan lembap → kelembapan permukaan berkembang → penggumpalan
Ini boleh berlaku apabila serbuk dibungkus sebelum ia mencapai keadaan stabil atau apabila persekitaran penyimpanan mengalami perubahan suhu yang ketara.
Bagaimanakah Anda Boleh Mengenalpasti Punca Sebenar Penggumpalan Serbuk PE?
Salah satu kaedah yang berkesan adalah untuk menyiasat bila dan di mana aglomerasi muncul.
Pendekatan ini membantu membezakan antara:
Aglomerasi yang dijana semasa proses penumpukan dan aglomerasi yang berkembang semasa penghantaran, pengumpulan, pembungkusan atau penyimpanan.
Daripada menukar berbilang parameter pengeluaran pada masa yang sama, pendekatan yang lebih berkesan ialah membandingkan kelompok biasa dan terkumpul dan mengenal pasti titik di mana keadaan serbuk berubah.
Bagaimana Penggumpalan Serbuk Rotomolding PE Dapat Dikurangkan?
Dalam pengeluaran sebenar, proses pengendalian serbuk yang lengkap harus dipertimbangkan:
Menumbuk → Menyejukkan → Menyaring → Menyampaikan → Pengumpulan → Pembungkusan → Penyimpanan
Jika Penggumpalan Berlaku Selepas Menumbuk
Fokus pada:
-
Menstabilkan keadaan penghancuran
-
Mengawal suhu serbuk
-
Menyemak taburan saiz zarah
-
Meminimumkan masa tinggal serbuk yang tidak perlu
Jika Penggumpalan Berlaku Semasa Menyampaikan
Fokus pada:
-
Mengurangkan pengumpulan serbuk
-
Memeriksa kestabilan penghantaran
-
Meminimumkan masa tinggal yang tidak perlu
-
Memeriksa titik pemindahan bahan
Jika Penggumpalan Berlaku Semasa atau Selepas Pembungkusan
Fokus pada:
-
Memastikan serbuk telah mencapai keadaan stabil sebelum dibungkus
-
Elakkan membungkus serbuk dalam kuantiti yang banyak semasa ia masih panas atau tidak stabil
-
Mengawal perubahan suhu
Jika Penggumpalan Berlaku Semasa Penyimpanan
Fokus pada:
-
Mengawal suhu dan kelembapan penyimpanan
-
Mencegah pemeluwapan
-
Mengurangkan mampatan yang berlebihan
-
Memantau masa penyimpanan
Bagaimanakah Mao Yue Membantu Mengurangkan Risiko Penggumpalan Serbuk PE?
At Mao Yue , kami tidak hanya menganggap aglomerasi serbuk PE sebagai masalah penyejukan. Kami juga tidak mengesyorkan model pulverizer PE tertentu tanpa memahami keperluan bahan dan pengeluaran.
Kami memberi tumpuan kepada satu soalan utama:
Di manakah serbuk PE anda mula berkumpul, dan mengapa ia berlaku di sana?
Proses penilaian kami ialah:
Masalah pelanggan → Ujian bahan sebenar → Kenal pasti peringkat penggumpalan → Padankan proses penghancuran → Sahkan keadaan serbuk
Mulakan Dengan Masalah Penggabungan Sebenar
Sebelum pemilihan peralatan, Mao Yue perlu memahami masalah yang dialami pelanggan, seperti:
-
Penggabungan muncul serta-merta selepas dihancurkan
-
Ketulan terbentuk semasa penghantaran atau pengumpulan
-
Serbuk secara beransur-ansur berketul selepas pembungkusan
-
Serbuk mula melekat bersama selepas disimpan
-
Kebolehliran serbuk berkurangan
Lokasi aglomerasi yang berbeza memerlukan pendekatan penyelesaian masalah yang berbeza.
Oleh itu, kami tidak hanya mengesyorkan penyelesaian standard berdasarkan keperluan untuk "pepulverizer PE." Kami mengenal pasti tempat masalah itu berlaku.
Nilai Prestasi Penumbuk PE Melalui Pengujian Bahan Sebenar
Mao Yue boleh menguji bahan PE sebenar pelanggan dan bukannya hanya bergantung pada parameter peralatan teori untuk menentukan sama ada pulverizer sesuai.
Sebelum ujian, kita perlu memahami:
-
Jenis bahan PE
-
Saiz bahan mentah
-
Saiz zarah sasaran
-
Kapasiti yang diperlukan
-
Waktu operasi harian
-
Aplikasi rotomolding akhir
-
Masalah aglomerasi semasa
Mao Yue bukan sahaja menyemak sama ada mesin boleh menghancurkan PE kepada saiz zarah sasaran. Kami juga memerhatikan bagaimana keadaan serbuk berubah semasa penghancuran, penyejukan, penyaringan dan pengumpulan.
Padankan Proses Penghancuran dan Pengendalian Serbuk dengan Lokasi Penggabungan
Jika penggumpalan berlaku selepas pelumutan, hubungan antara keadaan pelumpukan dan keadaan serbuk perlu dianalisis.
Jika serbuk adalah normal serta-merta selepas dihancurkan tetapi terkumpul semasa penghantaran, pengumpulan, pembungkusan atau penyimpanan, keadaan pengendalian serbuk hiliran perlu diperiksa.
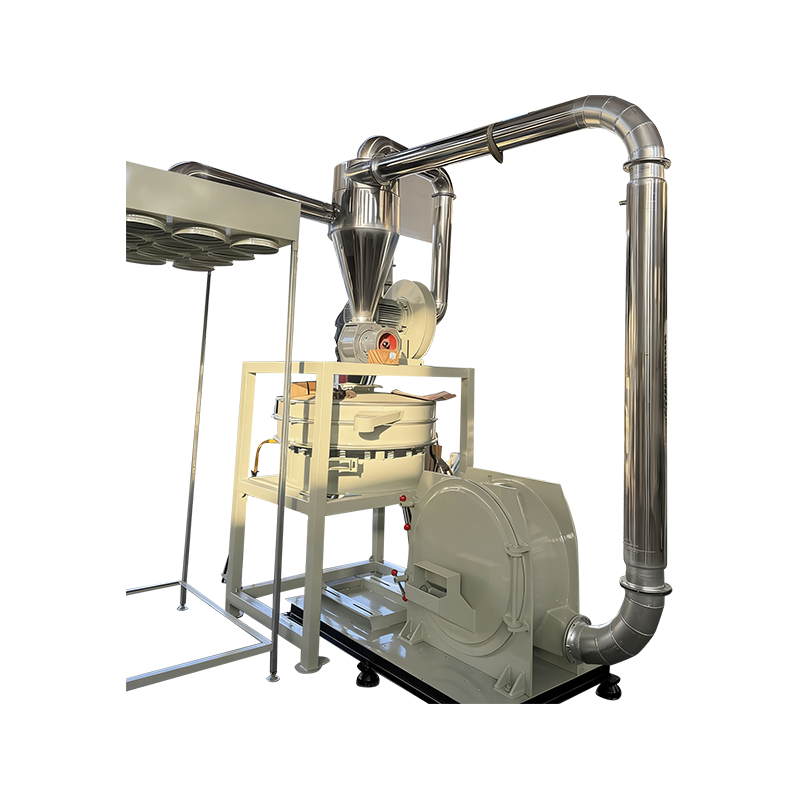
Oleh itu, Mao Yue memfokuskan bukan sahaja pada penghancur itu sendiri, tetapi pada proses lengkap:
Menumbuk → Menyejukkan → Menyaring → Menyampaikan → Pengumpulan → Pembungkusan
Kuncinya adalah untuk memastikan bahawa peringkat pengendalian serbuk yang berbeza berfungsi bersama dengan betul.
Mengekalkan Keadaan Penumbuk Stabil dan Komponen Teras

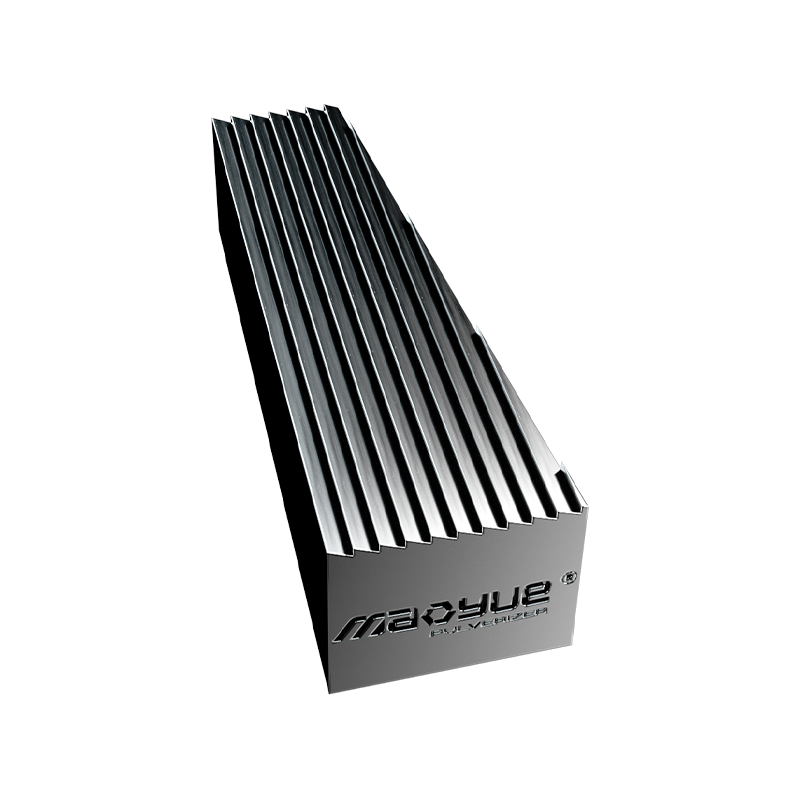
Mao Yue mengeluarkan cakera dan bilah penghancur terasnya sendiri dan melakukan pemesinan ketepatan dan pemeriksaan ketat pada komponen utama.
Stabil keadaan cakera dan bilah membantu mengekalkan jurang penghancuran yang konsisten dan keadaan penghancuran yang stabil, mengurangkan risiko perubahan ketara dalam pengagihan saiz zarah semasa pengeluaran.
Untuk serbuk rotomolding PE, taburan saiz zarah yang stabil adalah salah satu asas untuk mengekalkan keadaan serbuk yang konsisten dan kebolehaliran.
Padankan Peralatan dan Proses dengan Keperluan Pengeluaran Sebenar
Selepas masalah dan ciri-ciri bahan dikenal pasti, proses penghancuran dan penyelesaian pengendalian serbuk hiliran boleh dipadankan mengikut:
Bahan Sasaran Saiz Zarah Kapasiti Waktu Operasi Masalah Pengumpalan Aplikasi
Sahkan Penyelesaian Melalui Keadaan Serbuk Sebenar
Matlamat akhir bukan sekadar untuk mengesahkan bahawa peralatan boleh beroperasi. Matlamatnya adalah untuk mengesahkan sama ada proses penghancuran boleh menghasilkan serbuk yang memenuhi keperluan pelanggan.
Faktor utama mungkin termasuk:
-
Pengagihan saiz zarah
-
Penggabungjalinan
-
Kebolehliran serbuk
-
Keadaan serbuk stability
-
Kapasiti pengeluaran sebenar
-
Prestasi kutipan hiliran
Ujian bahan sebenar dan pemadanan keadaan pengeluaran boleh mengurangkan risiko yang berkaitan dengan pemilihan peralatan berdasarkan spesifikasi nominal sahaja.
Jika serbuk rotomolding PE anda sudah mengalami masalah melekat, bergumpal, menggumpal atau kebolehaliran berkurangan, berikan Mao Yue bahan sebenar anda, saiz zarah sasaran, kapasiti yang diperlukan dan masalah serbuk semasa.
Mao Yue boleh menganalisis di mana aglomerasi bermula dan menilai penyelesaian pelumuran dan pengendalian serbuk PE yang sesuai berdasarkan ujian bahan sebenar.
Soalan Lazim
Mengapa Serbuk PE Saya Melekat Bersama?
Serbuk PE mungkin melekat bersama kerana keadaan serbuk, kelembapan permukaan, penghantaran, pembungkusan atau keadaan penyimpanan. Langkahnya adalah untuk mengenal pasti di mana lekatan bermula.
Bagaimana Saya Boleh Mencegah Serbuk PE Daripada Bergumpal?
Mula-mula kenal pasti di mana penggumpalan bermula, kemudian periksa keadaan serbuk, penghantaran, pembungkusan atau keadaan penyimpanan pada peringkat itu dan bukannya menukar semua parameter pengeluaran sekaligus.
Adakah Penggumpalan Serbuk PE Sama seperti Zarah Kasar ?
Tidak. Zarah kasar ialah zarah bersaiz besar dalam taburan saiz zarah, manakala aglomerasi berlaku apabila zarah yang pada asalnya berasingan melekat antara satu sama lain dan membentuk ketulan yang lebih besar.
Bolehkah Penyejukan Mengurangkan Penggumpalan Serbuk PE?
Stabil cooling can help maintain a consistent powder condition, but PE powder agglomeration should not be treated as a cooling problem alone. Conveying, packaging, humidity, and storage conditions can also contribute to agglomeration.
Mengapa Serbuk PE Hanya Bergumpal Selepas Penyimpanan?
Ini mungkin berkaitan dengan pemeluwapan, perubahan suhu, pemampatan serbuk, keadaan pembungkusan atau masa penyimpanan.
Bagaimana Saya Harus Memilih Pepulverizer PE yang Sesuai?
Ujian bahan sebenar adalah disyorkan. Sediakan bahan PE, saiz zarah sasaran, kapasiti yang diperlukan, waktu operasi, dan masalah aglomerasi semasa supaya proses pengendalian serbuk yang lengkap dapat dinilai.
Kesimpulan
Penggumpalan serbuk rotomolding PE tidak semestinya bermakna bahawa pulverizer itu sendiri mempunyai masalah.
Pendekatan penyelesaian masalah yang lebih berkesan adalah untuk menentukan:
Bilakah serbuk mula melekat? Di manakah aglomerasi bermula?
Oleh itu, aglomerasi serbuk PE harus dinilai merentasi proses lengkap:
Menumbuk → Penyejukan → Penapisan → Pengumpulan → Pembungkusan → Penyimpanan
Jika serbuk rotomolding PE anda mengalami masalah melekat, bergumpal, menggumpal atau kebolehaliran berkurangan, berikan Maoyue:
Bahan PE Saiz Zarah Sasaran Kapasiti Diperlukan Masalah Serbuk Semasa
Mao Yue boleh menjalankan ujian bahan sebenar dan membantu menilai penyelesaian pelumuran PE dan pengendalian serbuk yang sesuai.
Walaupun anda sudah mempunyai penumbuk PE, anda masih boleh memberikan keadaan pengeluaran sebenar anda jika serbuk semasa anda mengalami penggumpalan atau kebolehaliran berkurangan. Kami boleh menilai masalah berdasarkan proses sedia ada dan keadaan serbuk anda.