

 中文简体
Serbuk rotomolding PE mungkin masih mengandungi terlalu banyak zarah kasar walaupun saiz zarah purata sasarannya dicapai. Saiz zarah purata mencerminkan keadaan keseluruhan serbuk, manakala pecahan kasar mewakili bahagian zarah bersaiz besar yang berada di luar julat saiz zarah sasaran.
Oleh itu, persoalan sebenar bukan semata-mata sama ada serbuk PE itu cukup baik, tetapi:
Dari mana datangnya zarah yang bersaiz besar ini, dan bagaimanakah pecahan kasar boleh dikawal?
Apakah Zarah Kasar dalam Serbuk Rotomolding PE?
Dalam serbuk rotomolding PE, zarah kasar biasanya merujuk kepada zarah bersaiz besar yang berada di luar julat saiz zarah sasaran.
Contohnya, jika aplikasi rotomolding PE tertentu mempunyai julat sasaran 20–40 mesh, zarah yang jauh lebih besar daripada julat ini boleh dianggap sebagai sebahagian daripada pecahan kasar.
Pecahan kasar tidak sama dengan saiz zarah purata. Sekumpulan serbuk mungkin mempunyai saiz zarah purata yang memenuhi sasaran sementara masih mengandungi bahagian zarah besar yang agak tinggi.
Oleh itu, kawalan pengeluaran perlu mempertimbangkan kedua-duanya:
Saiz Zarah Sasaran Pecahan Kasar Terkawal
Bagaimana Anda Boleh Menentukan Sama ada Terdapat Terlalu Banyak Zarah Kasar dalam Serbuk PE?
Pemeriksaan visual boleh mengenal pasti beberapa zarah kasar yang jelas, tetapi ia tidak dapat menentukan dengan tepat bahagian zarah kasar.
Pendekatan yang lebih dipercayai ialah menggunakan kaedah persampelan, penyaringan atau analisis saiz zarah yang sama merentas kelompok pengeluaran yang berbeza.
Dalam pengeluaran sebenar, data berikut boleh dipantau:
-
Pengagihan saiz zarah
-
Pecahan kasar
-
Throughput
-
Suhu serbuk
-
Jurang pengisaran
-
Masa operasi dan keadaan komponen pengisaran
Tujuan ujian bukan sahaja untuk menentukan pecahan kasar, tetapi yang lebih penting, untuk mengenal pasti punca masalah:
Adakah zarah bersaiz besar ini dijana semasa proses penghancuran, atau adakah ia kekal dalam serbuk akhir kerana kecekapan penyaringan yang tidak mencukupi?
Perbezaan ini menentukan peringkat proses mana yang perlu diselaraskan.
Adakah Zarah Bersaiz Besar Dijana Semasa Melumatkan atau Ditinggalkan melalui Penapisan?
Ini adalah salah satu langkah penting dalam mendiagnosis zarah kasar yang berlebihan.
Tidak semua masalah zarah kasar berpunca dari ruang penghancuran.
Dalam sesetengah kes, pulverizer telah pun menghasilkan taburan saiz zarah yang memenuhi keperluan sasaran, tetapi sistem saringan gagal mengeluarkan zarah bersaiz besar dengan berkesan, membolehkan mereka memasuki serbuk akhir.
Oleh itu, kedua-dua situasi ini perlu dibezakan.
Jika Zarah Bersaiz Besar Dihasilkan Semasa Menumbuk:
Fokus pada pemeriksaan:
-
Jurang pengisaran
-
Keadaan cakera dan bilah
-
Kestabilan pemakanan
-
Melumatkan keadaan operasi
Dalam kes ini, proses penumbuk harus menjadi tumpuan utama untuk pelarasan.
Jika Zarah Bersaiz Besar Kekal Selepas Ditumbuk:
Fokus pada pemeriksaan:
-
Saiz pembukaan skrin
-
Kecekapan saringan
-
Keadaan skrin
-
Kemungkinan tersumbat
-
Aliran serbuk melalui sistem saringan
Dalam kes ini, jika masalah sebenar datang dari sistem saringan, berulang kali melaraskan jurang pengisaran mungkin tidak menyelesaikan punca utama.

Dari manakah Zarah Kasar dalam Serbuk Rotomolding PE?
Setelah punca zarah kasar telah dikenal pasti, keadaan proses yang sepadan boleh disemak dan diselaraskan.
Bolehkah Jurang Pengisaran Berlebihan Meningkatkan Zarah Kasar?

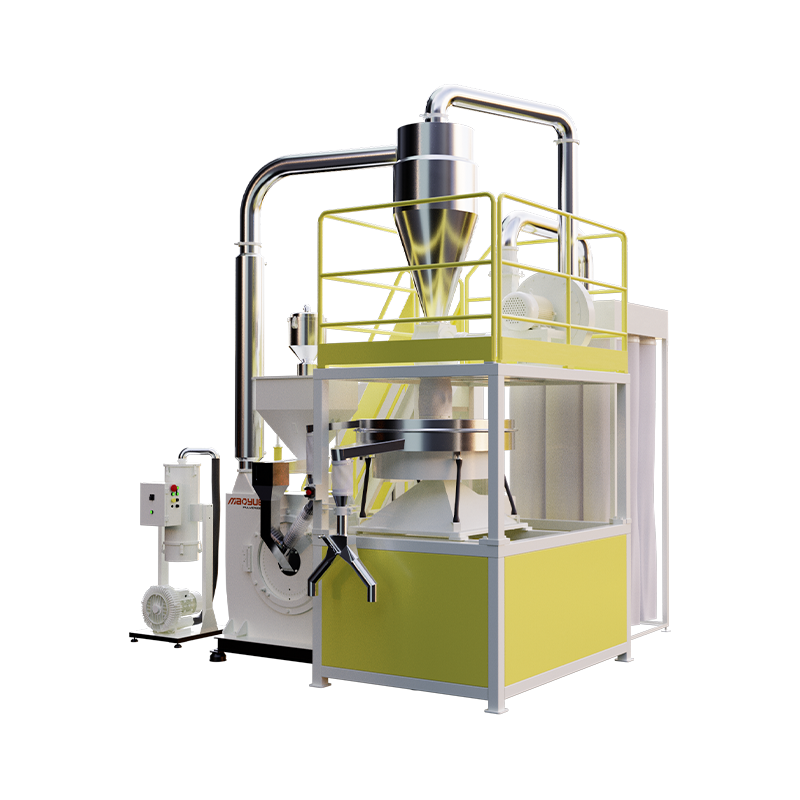
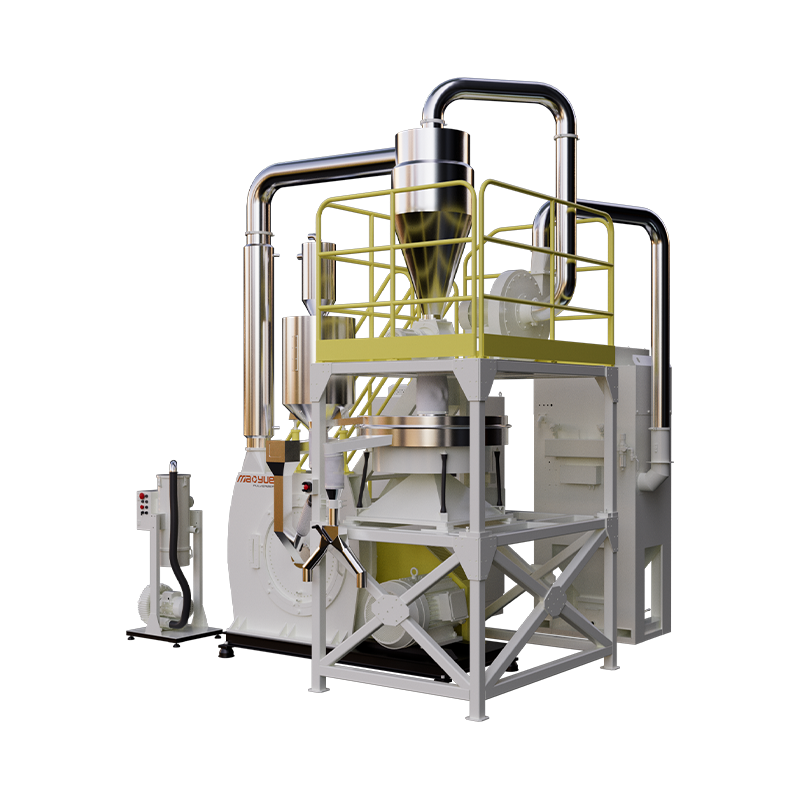
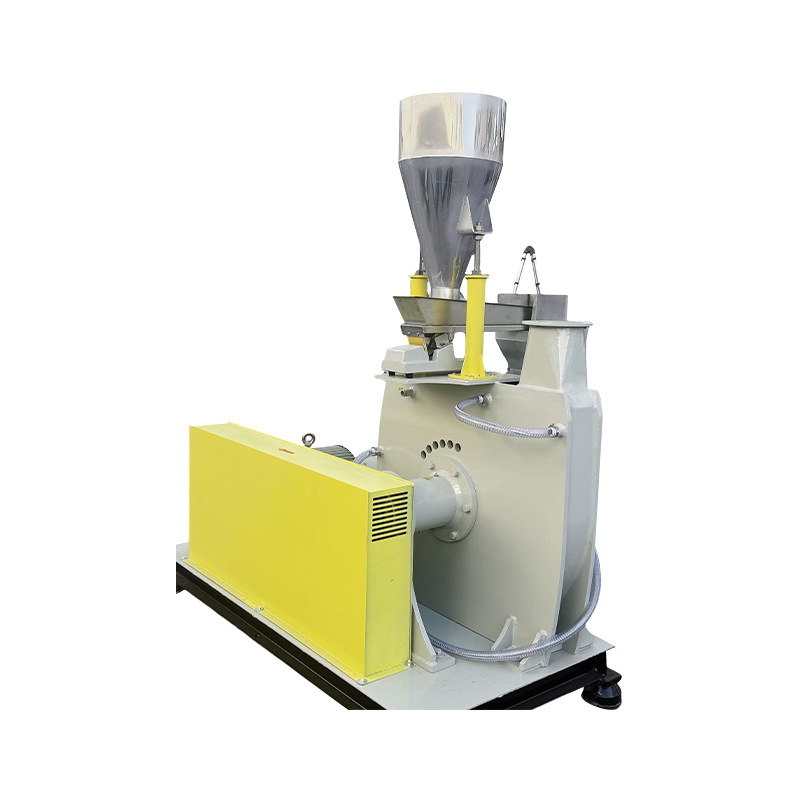
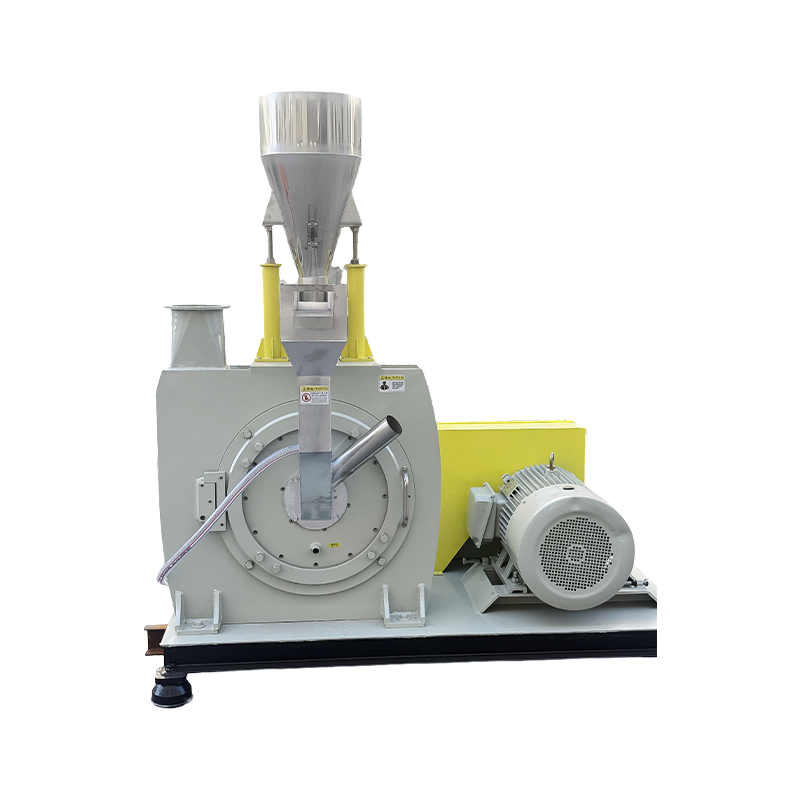
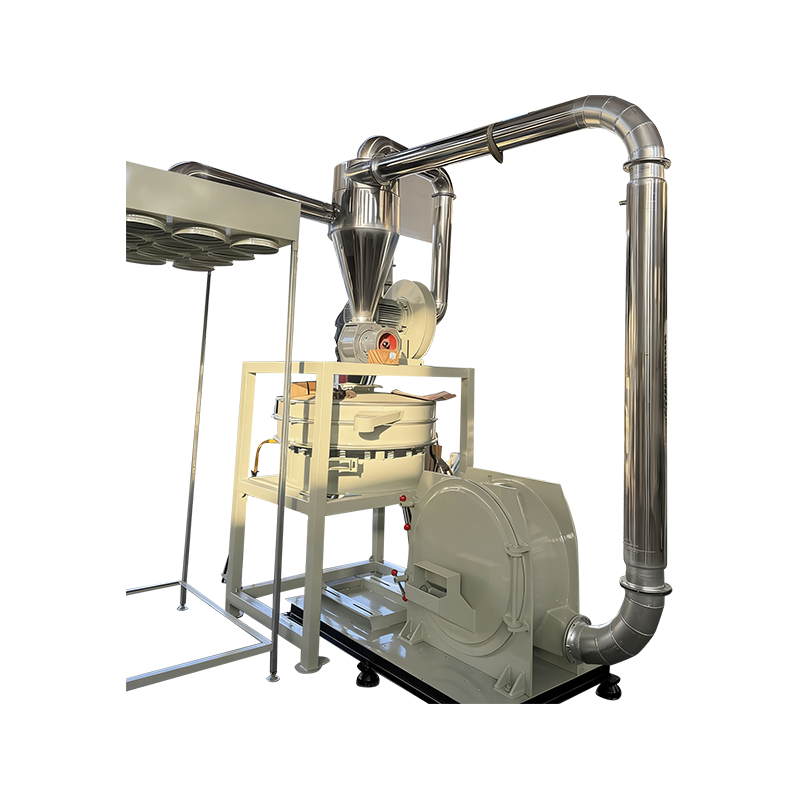
Dalam penumbuk plastik jenis cakera, bahan PE melalui zon pengisaran antara cakera berputar dan cakera pegun.
Jika jurang pengisaran terlalu besar, sesetengah bahan boleh meninggalkan zon pengisaran tanpa menerima tindakan pengisaran yang mencukupi, yang boleh meningkatkan perkadaran zarah bersaiz besar dalam serbuk akhir.
Walau bagaimanapun, jurang pengisaran yang lebih kecil tidak selalunya lebih baik.
Jurang yang terlalu kecil boleh meningkatkan geseran, kenaikan suhu, penggunaan tenaga dan kehausan cakera.
Matlamatnya adalah untuk mewujudkan jurang pengisaran yang stabil yang sepadan dengan bahan PE, keadaan penyusuan, saiz zarah sasaran dan keperluan pemprosesan.
Tumpuan tidak seharusnya untuk mencapai jurang terkecil yang mungkin, tetapi pada mengekalkan keadaan penghancuran yang sesuai dan stabil untuk pengeluaran sebenar.
Bolehkah Cakera dan Blade Haus Meningkatkan Zarah Bersaiz Besar?

Komponen pengisaran tidak mengekalkan geometri kerja yang sama sepanjang hayat perkhidmatannya.
Apabila tepi kerja beransur-ansur haus, keadaan pengisaran sebenar mungkin berubah. Walaupun mesin terus beroperasi secara normal, bahagian zarah kasar dalam serbuk akhir mungkin meningkat secara beransur-ansur.
Oleh itu, kehausan tidak boleh dinilai hanya dengan sama ada peralatan masih boleh beroperasi.
Ia lebih berguna untuk membandingkan:
-
Pecahan kasar
-
Pengagihan saiz zarah
-
Throughput
-
Penggunaan kuasa
-
Suhu serbuk
-
Jurang pengisaran adjustments
Jika data ini menunjukkan perubahan berterusan apabila masa operasi meningkat, keadaan cakera dan bilah pengisar perlu diperiksa.
Persoalan utama ialah sama ada komponen pengisaran masih boleh mengekalkan kawalan saiz zarah yang diperlukan.
Bolehkah Saiz Zarah Suapan dan Kestabilan Suapan Mempengaruhi Pecahan Kasar?

Bahan PE yang memasuki penumbuk mungkin mempunyai bentuk dan saiz zarah yang berbeza, seperti pelet, bahan kitar semula, sekerap pengeluaran dan bahan PE pra-diproses.
Variasi besar dalam saiz zarah suapan boleh mengubah beban pengisaran.
Kestabilan pemakanan adalah sama penting. Jika kadar suapan berubah-ubah secara berterusan, beban bahan di dalam kebuk penghancuran juga akan berubah, yang boleh menjejaskan daya tampung dan taburan saiz zarah.
Oleh itu, saiz zarah suapan dan kadar suapan perlu dikawal bersama.
Pemberian makanan yang stabil membantu penumbuk mengekalkan beban pengisaran yang lebih konsisten dan pengedaran saiz zarah.
Bolehkah Suhu Terlalu Menjejaskan Pecahan Kasar?

PE adalah agak sensitif kepada suhu semasa penghancuran mekanikal.
Jika suhu bahan menjadi terlalu tinggi, PE boleh menjadi lembut, menjadikan proses penghancuran kurang stabil dan berpotensi menjejaskan kawalan saiz zarah.
Oleh itu, tujuan sistem penyejukan bukan semata-mata untuk mencapai suhu rendah yang mungkin, tetapi untuk mengekalkan keadaan pemprosesan yang sesuai dan stabil.
Bergantung pada konfigurasi bahan dan peralatan, penyejukan udara, penyejukan air, atau gabungan kedua-duanya boleh digunakan.
Matlamatnya adalah untuk mengekalkan keadaan penghancuran yang stabil dan kualiti serbuk yang konsisten.
Bolehkah Kecekapan Saringan yang Tidak Mencukupi Meninggalkan Zarah Kasar dalam Serbuk Akhir?

ya. Ini adalah faktor penting untuk dipertimbangkan semasa mendiagnosis zarah kasar yang berlebihan.
Jika proses penghancuran telah menghasilkan taburan saiz zarah yang agak sesuai, tetapi sistem saringan gagal mengeluarkan zarah bersaiz besar dengan berkesan, zarah kasar mungkin kekal dalam serbuk PE akhir.
Oleh itu, sistem saringan harus dinilai sebagai sebahagian daripada keseluruhan proses penghancuran dan bukannya dianggap sebagai peringkat yang berasingan sepenuhnya.
Bagaimana Anda Boleh Mengurangkan Zarah Kasar dalam Serbuk Rotomolding PE?
Cara berkesan untuk mengurangkan zarah kasar adalah dengan tidak menukar beberapa parameter peralatan pada masa yang sama.
Mula-mula, kenal pasti punca zarah kasar, kemudian laraskan keadaan proses yang berkaitan dan sahkan keputusan melalui data pengeluaran sebenar.
Pendekatan praktikal ialah:
ukur
Gunakan kaedah ujian yang konsisten untuk mengukur pecahan kasar dan taburan saiz zarah.
Kenalpasti Sumber
Tentukan sama ada zarah bersaiz besar dijana semasa melumatkan atau kekal selepas penapisan.
Laraskan
Berdasarkan keputusan ujian, semak keadaan penghancuran, penyusuan, penyejukan atau penyaringan yang berkaitan.
Sahkan
Bandingkan pecahan kasar, taburan saiz zarah, daya pemprosesan dan keadaan serbuk sebelum dan selepas pelarasan.
Pendekatan berasaskan data lebih dipercayai daripada menilai kualiti serbuk dengan pemeriksaan visual sahaja.
Bagaimana untuk Memilih Pulverizer PE untuk Kawalan Zarah Kasar?
Apabila memilih penumbuk plastik PE, kuasa motor dan daya pemprosesan teori sahaja tidak dapat menentukan sama ada mesin boleh mengawal zarah bersaiz besar dengan berkesan.
Penilaian yang lebih praktikal harus memberi tumpuan kepada empat bidang.
Kawalan Pengisaran
Semak sama ada jurang pengisaran boleh dilaraskan mengikut bahan dan saiz zarah sasaran dan dikekalkan secara konsisten semasa pengeluaran.
Keadaan Komponen Pengisaran
Nilaikan bahan, ketepatan pemesinan, rawatan haba, dan keadaan haus cakera dan bilah pengisar.
Kestabilan Proses
Pertimbangkan kawalan pemakanan, keadaan penyejukan dan pemantauan parameter operasi.
Tayangan dan Pengumpulan
Semak sama ada sistem saringan boleh memisahkan zarah bersaiz besar dengan berkesan dan mengekalkan pengumpulan serbuk yang stabil.
Soalan penting ialah:
Bolehkah pulverizer PE mengekalkan julat saiz zarah sasaran dan pecahan kasar terkawal semasa pengeluaran berterusan?
Bagaimanakah Mao Yue Mendiagnosis dan Menyelesaikan Zarah Kasar Berlebihan dalam Serbuk Rotomolding PE?
Apabila pelanggan mengalami zarah kasar yang berlebihan dalam serbuk PE, penyelesaian tidak seharusnya bermula dengan hanya meningkatkan kuasa motor atau menukar parameter peralatan tunggal.
Langkah 1 adalah untuk mewujudkan hubungan antara bahan, keadaan pelumuran, taburan saiz zarah, dan hasil saringan.
Langkah 1: Uji Bahan PE Sebenar
Apabila ujian bahan diperlukan, Mao Yue boleh menggunakan bahan PE sebenar pelanggan untuk ujian penghancuran.
Ujian boleh dijalankan berdasarkan maklumat berikut:
-
Jenis bahan PE
-
Saiz zarah suapan semasa
-
Saiz zarah serbuk sasaran
-
Daya pengeluaran yang diperlukan
-
Waktu operasi harian
-
Masalah zarah kasar semasa
Ini membantu menentukan sama ada masalah itu berkaitan dengan keadaan bahan, keadaan penyusuan atau proses penghancuran.
Langkah 2: Wujudkan Keadaan Penumbuk yang Sesuai
Keadaan penumbuk harus dipadankan dengan bahan PE sebenar dan bukannya dipilih hanya berdasarkan kuasa motor terkadar peralatan.
Penilaian mungkin termasuk:
-
Jurang pengisaran
-
Keadaan memberi makan
-
Keadaan penyejukan
-
Beban pengisaran
-
Saiz zarah sasaran
Matlamatnya adalah untuk mewujudkan keadaan penghancuran yang stabil yang mencapai saiz zarah sasaran sambil mengelakkan geseran yang tidak perlu, kenaikan suhu dan kehausan komponen.
Langkah 3: Semak Keputusan Saringan
Jika bahan hancur sudah mempunyai taburan saiz zarah yang agak sesuai tetapi serbuk akhir masih mengandungi terlalu banyak zarah bersaiz besar, proses saringan perlu diteliti lebih lanjut.
Ini membantu mengelak daripada melaraskan pulverizer berulang kali apabila masalah sebenar datang daripada sistem saringan.
Langkah 4: Sahkan Keputusan dengan Data Pengeluaran
Selepas pelarasan proses selesai, keputusan hendaklah disahkan menggunakan data pengeluaran sebenar.
Data berikut boleh dibandingkan:
-
Pecahan kasar
-
Pengagihan saiz zarah
-
Throughput
-
Suhu serbuk
-
Kestabilan operasi
Ini mencipta gelung proses lengkap:
Bahan Sebenar → Keadaan Melumatkan → Penapisan → Data Saiz Zarah → Pelarasan Proses
Daripada memilih pulverizer hanya berdasarkan lembaran spesifikasi peralatan, adalah lebih berkesan untuk menilai peralatan dan proses secara keseluruhan mengikut keperluan serbuk sebenar.
Kesimpulan: Kawalan Zarah Kasar Merupakan Masalah Kawalan Proses
Zarah kasar yang berlebihan dalam serbuk rotomolding PE bukan semata-mata masalah serbuk itu "tidak cukup halus."
Kawalan zarah kasar yang berkesan memerlukan pertimbangan kedua-dua proses penghancuran dan penapisan sambil mengekalkan keseimbangan antara saiz zarah sasaran, pecahan kasar terkawal dan kestabilan pengeluaran.
Proses pengeluaran serbuk rotomolding PE yang stabil akhirnya akan mencapai:
Saiz Zarah Sasaran Pecahan Kasar Terkawal Stable Production Consistent Powder Quality
Adakah Serbuk Rotomolding PE Anda Mengandungi Terlalu Banyak Zarah Kasar?
Jika serbuk rotomolding PE anda mengandungi terlalu banyak zarah bersaiz besar, anda boleh memberikan maklumat pengeluaran sebenar anda kepada Maoyue.
Kami mengesyorkan menyediakan:
-
Jenis bahan PE
-
Saiz zarah suapan semasa
-
Saiz zarah serbuk sasaran
-
Daya pengeluaran yang diperlukan
-
Model pulverizer sedia ada, jika ada
-
Data ujian saiz zarah atau zarah kasar, jika ada
Jika anda sudah mempunyai data ujian saiz zarah, anda boleh menghantarnya bersama-sama dengan maklumat di atas.
Jika anda tidak mempunyai data ujian yang lengkap, anda boleh menyediakan bahan PE anda, saiz zarah serbuk sasaran dan daya pemprosesan yang diperlukan.
Mao Yue boleh menilai proses penghancuran berdasarkan keperluan bahan dan pengeluaran sebenar anda dan mengatur ujian bahan apabila diperlukan.
Hantarkan kepada kami bahan PE anda, saiz zarah serbuk sasaran dan daya pemprosesan yang diperlukan untuk membincangkan penyelesaian penghancuran dan ujian bahan anda.