

 中文简体
Pengenalan: Saiz Zarah Serbuk Stabil Bermula dengan Proses Menumbuk Stabil
Untuk pengeluaran rotomolding, serbuk PE bukan sekadar masalah mengisar bahan dengan cukup halus.
Saiz zarah dan taburan saiz zarah serbuk rotomolding PE boleh menjejaskan penyusuan, penyampaian, pengedaran serbuk di dalam acuan, pemanasan, lebur dan gabungan.
Apabila perkadaran zarah kasar dan halus berbeza-beza antara kelompok, kebolehliran serbuk, penyusuan, pengedaran acuan, dan kelakuan pemanasan dan lebur juga mungkin terjejas.
Jadi, mengapakah saiz zarah serbuk rotomolding PE tidak konsisten?
Dalam kes, ia tidak disebabkan oleh satu faktor.
Jurang cakera pulverizer, kehausan cakera dan bilah, kestabilan suapan, ciri bahan mentah, suhu pengisaran, penapisan dan keadaan operasi semuanya boleh menjejaskan saiz zarah serbuk akhir.
Oleh itu, bagi pemproses PE dan pengeluar serbuk rotomolding, persoalan utama bukan semata-mata sama ada penumbuk boleh menghasilkan serbuk halus, tetapi sama ada proses penumbuk boleh kekal stabil dan terus menghasilkan serbuk PE dalam julat saiz zarah sasaran.
Itulah sebabnya reka bentuk peralatan, kawalan proses dan ujian bahan sebenar adalah penting.
Apakah Saiz Zarah Serbuk Rotomolding PE?
Saiz zarah merujuk kepada saiz zarah serbuk individu yang dihasilkan selepas bahan PE dihancurkan.
Walau bagaimanapun, dalam pengeluaran sebenar, kualiti serbuk PE tidak boleh dinilai berdasarkan nilai saiz zarah tunggal.
Pengagihan saiz zarah juga perlu dipertimbangkan. Ia menerangkan perkadaran zarah dengan saiz yang berbeza dalam serbuk.
Sebagai contoh, sekumpulan serbuk mungkin mempunyai saiz zarah purata yang memenuhi sasaran, sementara masih mengandungi terlalu banyak zarah kasar atau denda yang berlebihan.
Oleh itu, hanya berkata:
"Penumbuk ini boleh menghasilkan serbuk 40 mesh."
tidak menggambarkan sepenuhnya kualiti serbuk.
Untuk aplikasi rotomolding, beberapa faktor harus dipertimbangkan bersama:
-
Saiz zarah sasaran
-
Pengagihan saiz zarah
-
Kandungan zarah kasar
-
Kandungan denda
-
Kebolehliran serbuk
-
Suhu serbuk
-
Kestabilan pemakanan
-
Keperluan permohonan akhir
Oleh itu, saiz zarah yang stabil bukan sekadar spesifikasi penumbuk. Ia adalah sebahagian daripada kawalan kualiti pengeluaran keseluruhan.

Mengapa Saiz Zarah Serbuk Rotomolding PE Tidak Konsisten?
Perubahan dalam saiz zarah serbuk rotomolding PE semasa pengeluaran biasanya boleh dikaitkan dengan beberapa faktor.
Jurang Cakera Pulverizer Tidak Stabil
Jurang antara cakera berputar dan cakera tetap secara langsung memberi kesan kepada proses penghancuran.
Jika jurang terlalu besar, bahan mungkin tidak cukup hancur.
Jika jurang terlalu kecil, ia boleh meningkatkan beban menghancurkan dan geseran, mengakibatkan lebih banyak denda dan kenaikan suhu yang lebih tinggi.
Lebih penting lagi, jika jurang penghancuran berubah semasa operasi, saiz zarah serbuk akhir juga mungkin berubah.
Oleh itu, pulverizer PE harus mempunyai reka bentuk celah cakera yang boleh dipercayai dan boleh laras.
Untuk pengeluaran berterusan, menetapkan jurang sekali tidak mencukupi. Keadaan penghancuran perlu kekal sesuai untuk bahan mentah dan sasaran pengeluaran, dengan keupayaan untuk menyesuaikan jurang apabila perlu.
Cakera dan Pakai Bilah
Komponen penghancur teras bagi penumbuk plastik terdedah kepada geseran berterusan dan daya mekanikal semasa operasi.
Apabila masa operasi meningkat, permukaan kerja cakera dan bilah secara beransur-ansur haus, dan geometri asalnya mungkin berubah.
Ini boleh menjejaskan:
-
Kecekapan penumbuk
-
Masa kediaman material
-
Saiz zarah serbuk
-
Bentuk zarah
-
Penggunaan tenaga
-
Kenaikan suhu
Mesin baharu boleh menghasilkan serbuk sasaran secara konsisten, manakala prestasi serbuk mungkin berubah selepas operasi lanjutan.
Oleh itu, kehausan cakera dan bilah hendaklah dinilai bersama dengan kestabilan saiz zarah.
Soalan utamanya bukan sekadar:
“Apakah kekerasan bilah?”
Soalan yang lebih penting ialah:
"Bolehkah peralatan mengekalkan keadaan penghancuran yang stabil dan spesifikasi serbuk sasaran selepas pengeluaran berterusan?"
Inilah sebabnya mengapa bahan bilah, rawatan haba, ketepatan pemesinan, pengimbangan dinamik dan penyelenggaraan semuanya penting.
Pemakanan Tidak Stabil Menyebabkan Turun Naik dalam Beban Menumbuk
Walaupun pulverizer itu sendiri telah dilaraskan dengan betul, pemberian makanan yang tidak stabil masih boleh menyebabkan turun naik serbuk akhir.
Jika terlalu banyak bahan tiba-tiba memasuki ruang pengisaran, beban penumbuk boleh meningkat dengan cepat.
Jika kadar suapan tiba-tiba menurun, peralatan akan beroperasi di bawah keadaan beban yang berbeza.
Perubahan ini boleh menjejaskan:
-
Kecekapan penumbuk
-
Masa kediaman material
-
Suhu
-
Pengagihan saiz zarah
-
Keluaran sebenar
Oleh itu, untuk pengeluaran serbuk rotomolding PE, pemakanan yang stabil juga merupakan sebahagian daripada kawalan saiz zarah.
Sistem penyusuan yang stabil membantu mengekalkan aliran bahan yang lebih berterusan dan terkawal ke dalam ruang penumbuk.
Bahan Mentah PE yang berbeza mempunyai ciri yang berbeza
Bahan mentah PE yang berbeza tidak semestinya berkelakuan dengan cara yang sama semasa penghancuran.
Bahan PE mungkin berbeza dalam:
-
Kekerasan
-
Ciri lebur
-
Saiz zarah asal
-
Kelembapan atau bahan cemar
-
Kandungan aditif
-
Suhu bahan
-
Ketumpatan pukal
Pelet PE, PE kitar semula, pemangkasan tepi filem dan sisa pengeluaran juga mungkin memerlukan keadaan penghancuran yang berbeza.
Oleh itu, menggunakan tetapan peralatan yang sama untuk semua bahan PE tidak semestinya menghasilkan hasil serbuk yang sama.
Pendekatan yang lebih dipercayai adalah untuk menguji bahan sebenar dan kemudian menentukan parameter penghancuran yang sesuai.
Suhu Pengisaran Berlebihan Boleh Menjejaskan Keadaan Serbuk
PE menjana haba melalui geseran semasa penghancuran mekanikal berkelajuan tinggi.
Jika suhu menjadi terlalu tinggi, PE mungkin menjadi lembut, menyukarkan bahan untuk mengekalkan tingkah laku pengisaran yang diingini.
Bergantung pada bahan dan keadaan operasi, suhu yang berlebihan boleh menyebabkan:
-
Penggumpalan serbuk
-
Rentetan atau lekatan bahan
-
Kebolehaliran berkurangan
-
Saiz zarah tidak konsisten
-
Kecekapan saringan berkurangan
Oleh itu, kawalan suhu harus dipertimbangkan bersama-sama dengan kawalan saiz zarah.
Penyejukan bukanlah penyelesaian kepada setiap masalah saiz zarah, tetapi ia boleh menjadi bahagian penting dalam mengekalkan proses penumbuk PE yang stabil.
Saringan Mempengaruhi Taburan Saiz Zarah Akhir
Pemisahan sahaja tidak secara automatik menghasilkan taburan saiz zarah akhir yang stabil.
Peringkat saringan menentukan zarah mana yang memasuki produk serbuk akhir.
Jika keadaan saringan berubah, bahagian zarah kasar dan halus dalam serbuk akhir juga mungkin berubah.
Oleh itu, sistem pengeluaran serbuk PE yang lengkap harus mempertimbangkan:
Memberi makan → Menumbuk → Menyejukkan → Menyaring → Pengumpulan Serbuk
dan bukannya hanya tertumpu pada pulverizer itu sendiri.
Panduan Penyelesaian Masalah Saiz Zarah Serbuk PE
Apabila saiz zarah berubah semasa pengeluaran, satu langkah adalah untuk mengenal pasti bahagian mana proses yang menyebabkan variasi.
Pendekatan penyelesaian masalah ini boleh membantu mengenal pasti sama ada variasi itu berasal dari peringkat penghancuran, penyusuan, penyejukan atau penyaringan.
Bagaimana untuk Meningkatkan Kestabilan Saiz Zarah Serbuk Rotomolding PE
Setelah potensi punca dikenal pasti, kaedah untuk mengawal saiz zarah menjadi lebih jelas.
Kawal Jurang Cakera Pulverizer

Jurang cakera yang stabil dan boleh laras boleh dilaraskan mengikut bahan mentah PE, saiz zarah suapan, saiz serbuk sasaran dan output yang diperlukan. Jangan hanya mengejar jurang yang lebih kecil; matlamatnya adalah untuk mencapai saiz zarah sasaran secara konsisten.
Gunakan Komponen Penumbuk Tahan Haus

Periksa cakera dan bilah secara kerap untuk haus, dan simpan atau gantikannya apabila perlu.
Mengekalkan Pemakanan Bahan Stabil

Bergantung pada bahan mentah dan keperluan pengeluaran, sistem penyuapan automatik, bergetar, menegak, vakum atau penyingkiran besi boleh digunakan untuk mengekalkan aliran bahan yang stabil ke dalam ruang penumbuk.
Kawal Suhu Menumbuk

Pilih penyejukan udara, penyejukan air, atau penyejukan air udara mengikut bahan dan output yang diperlukan, dan pantau suhu operasi.
Kawal Serbuk Akhir Melalui Saringan

Serbuk akhir hendaklah dinilai selepas tapisan dan bukannya berdasarkan hanya serbuk yang keluar terus dari ruang penumbuk.
Pemeriksaan boleh membantu memisahkan:
-
Zarah kasar
-
Zarah bersaiz sasaran
-
Denda yang berlebihan
Ini membantu mengawal lebih lanjut taburan saiz zarah serbuk akhir.
Spesifikasi skrin yang sesuai hendaklah ditentukan mengikut saiz serbuk sasaran dan aplikasi akhir.
Adakah 40 Mesh Cukup untuk Menentukan Kualiti Serbuk PE?
"Bolehkah mesin anda menghasilkan serbuk 40-mesh?"
Ini adalah soalan biasa apabila pelanggan memilih penumbuk PE.
Persoalannya penting, tetapi 40 mesh sahaja tidak menentukan kualiti serbuk sepenuhnya.
Dua serbuk mungkin kedua-duanya digambarkan sebagai 40 mesh, manakala taburan saiz zarah sebenar mereka boleh berbeza.
Sebagai contoh, satu serbuk mungkin mengandungi bahagian zarah kasar yang lebih tinggi, manakala satu lagi mungkin mengandungi lebih halus.
Oleh itu, serbuk PE perlu dinilai berdasarkan pelbagai parameter:
Pendekatan ini memberikan penilaian yang lebih praktikal bagi serbuk PE daripada hanya membandingkan spesifikasi mesh tunggal.
Perlukan serbuk rotomolding PE 40-mesh?
Jangan pilih pulverizer berdasarkan saiz mesh sahaja. Hantarkan bahan PE anda dan saiz zarah sasaran untuk ujian.
Bagaimanakah Mao Yue Menangani Ketakkonsistenan Saiz Zarah Serbuk Rotomolding PE?
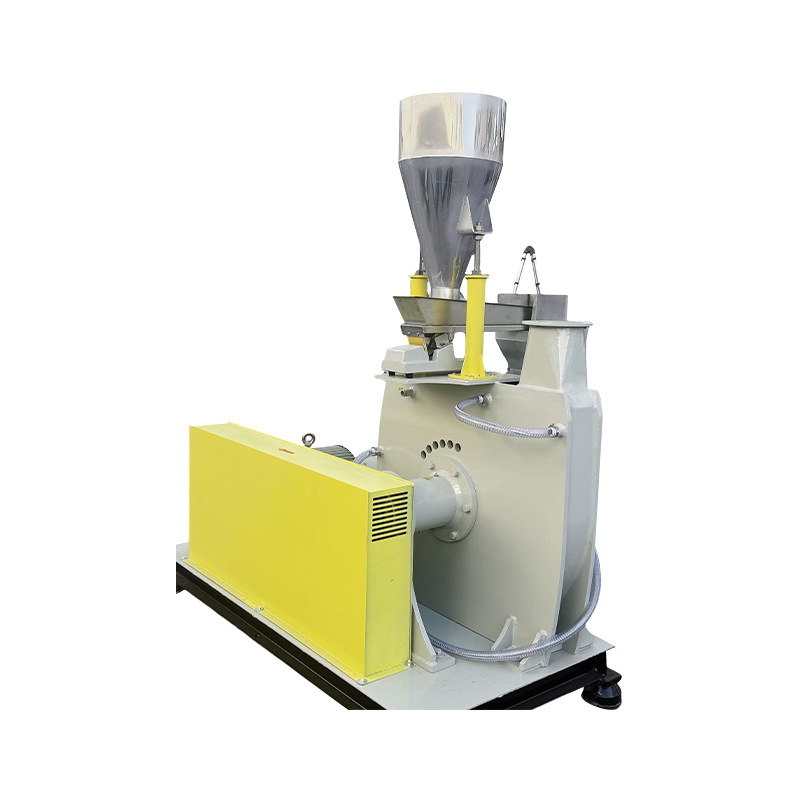
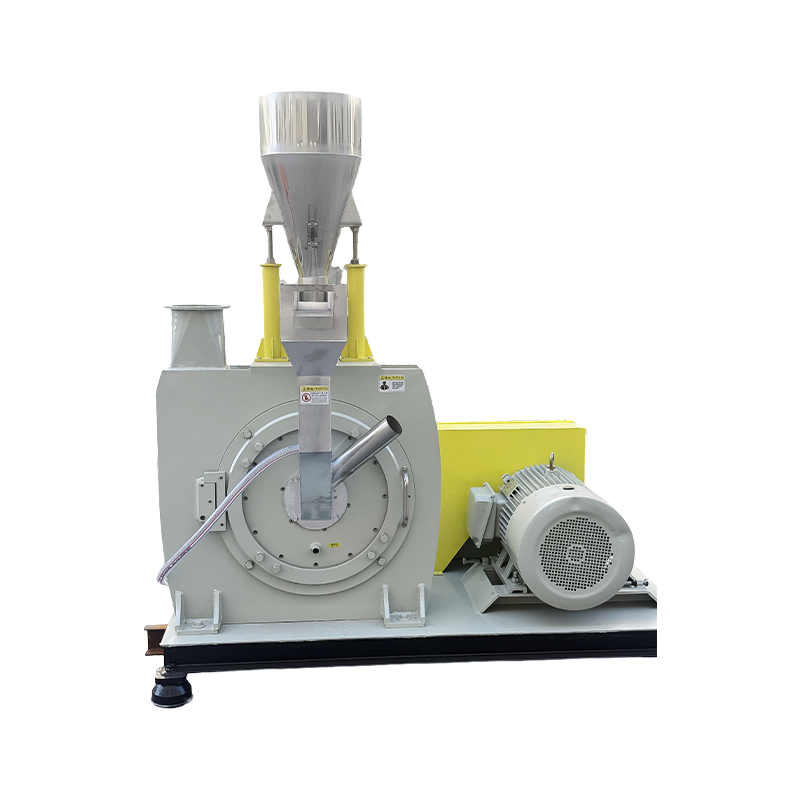
Pembuatan Dalaman Komponen Penghancur Teras

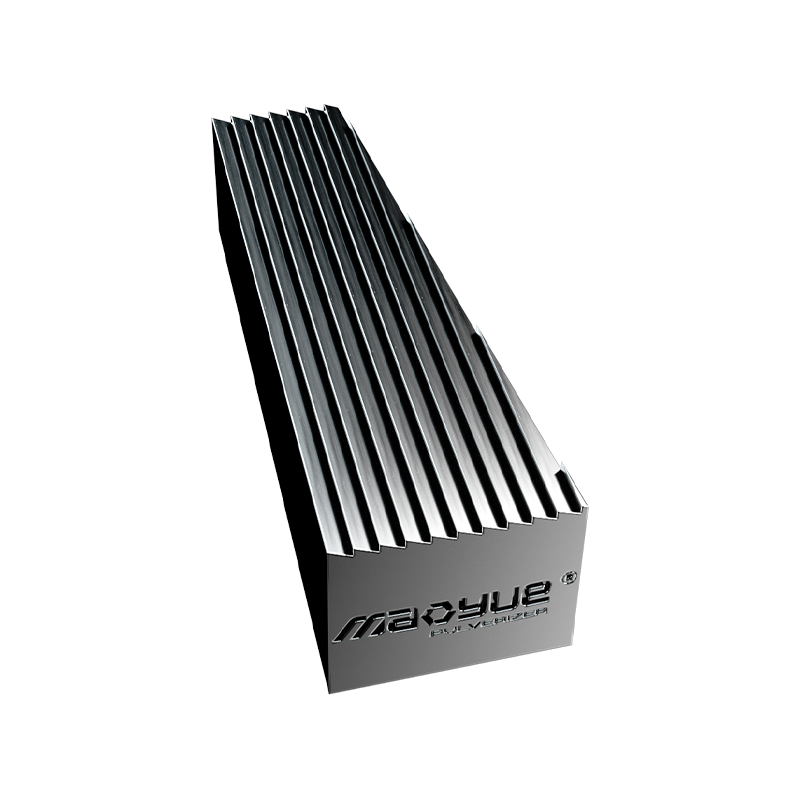
Mao Yue mengeluarkan cakera dan bilah pulverizer sendiri, dengan kawalan ke atas pembangunan acuan, pemesinan, pemprosesan tepi dan pemeriksaan. Ini membantu mengekalkan ketepatan pemesinan dan geometri kerja komponen penghancur teras.
Pemesinan Ketepatan dan Pengimbangan Dinamik
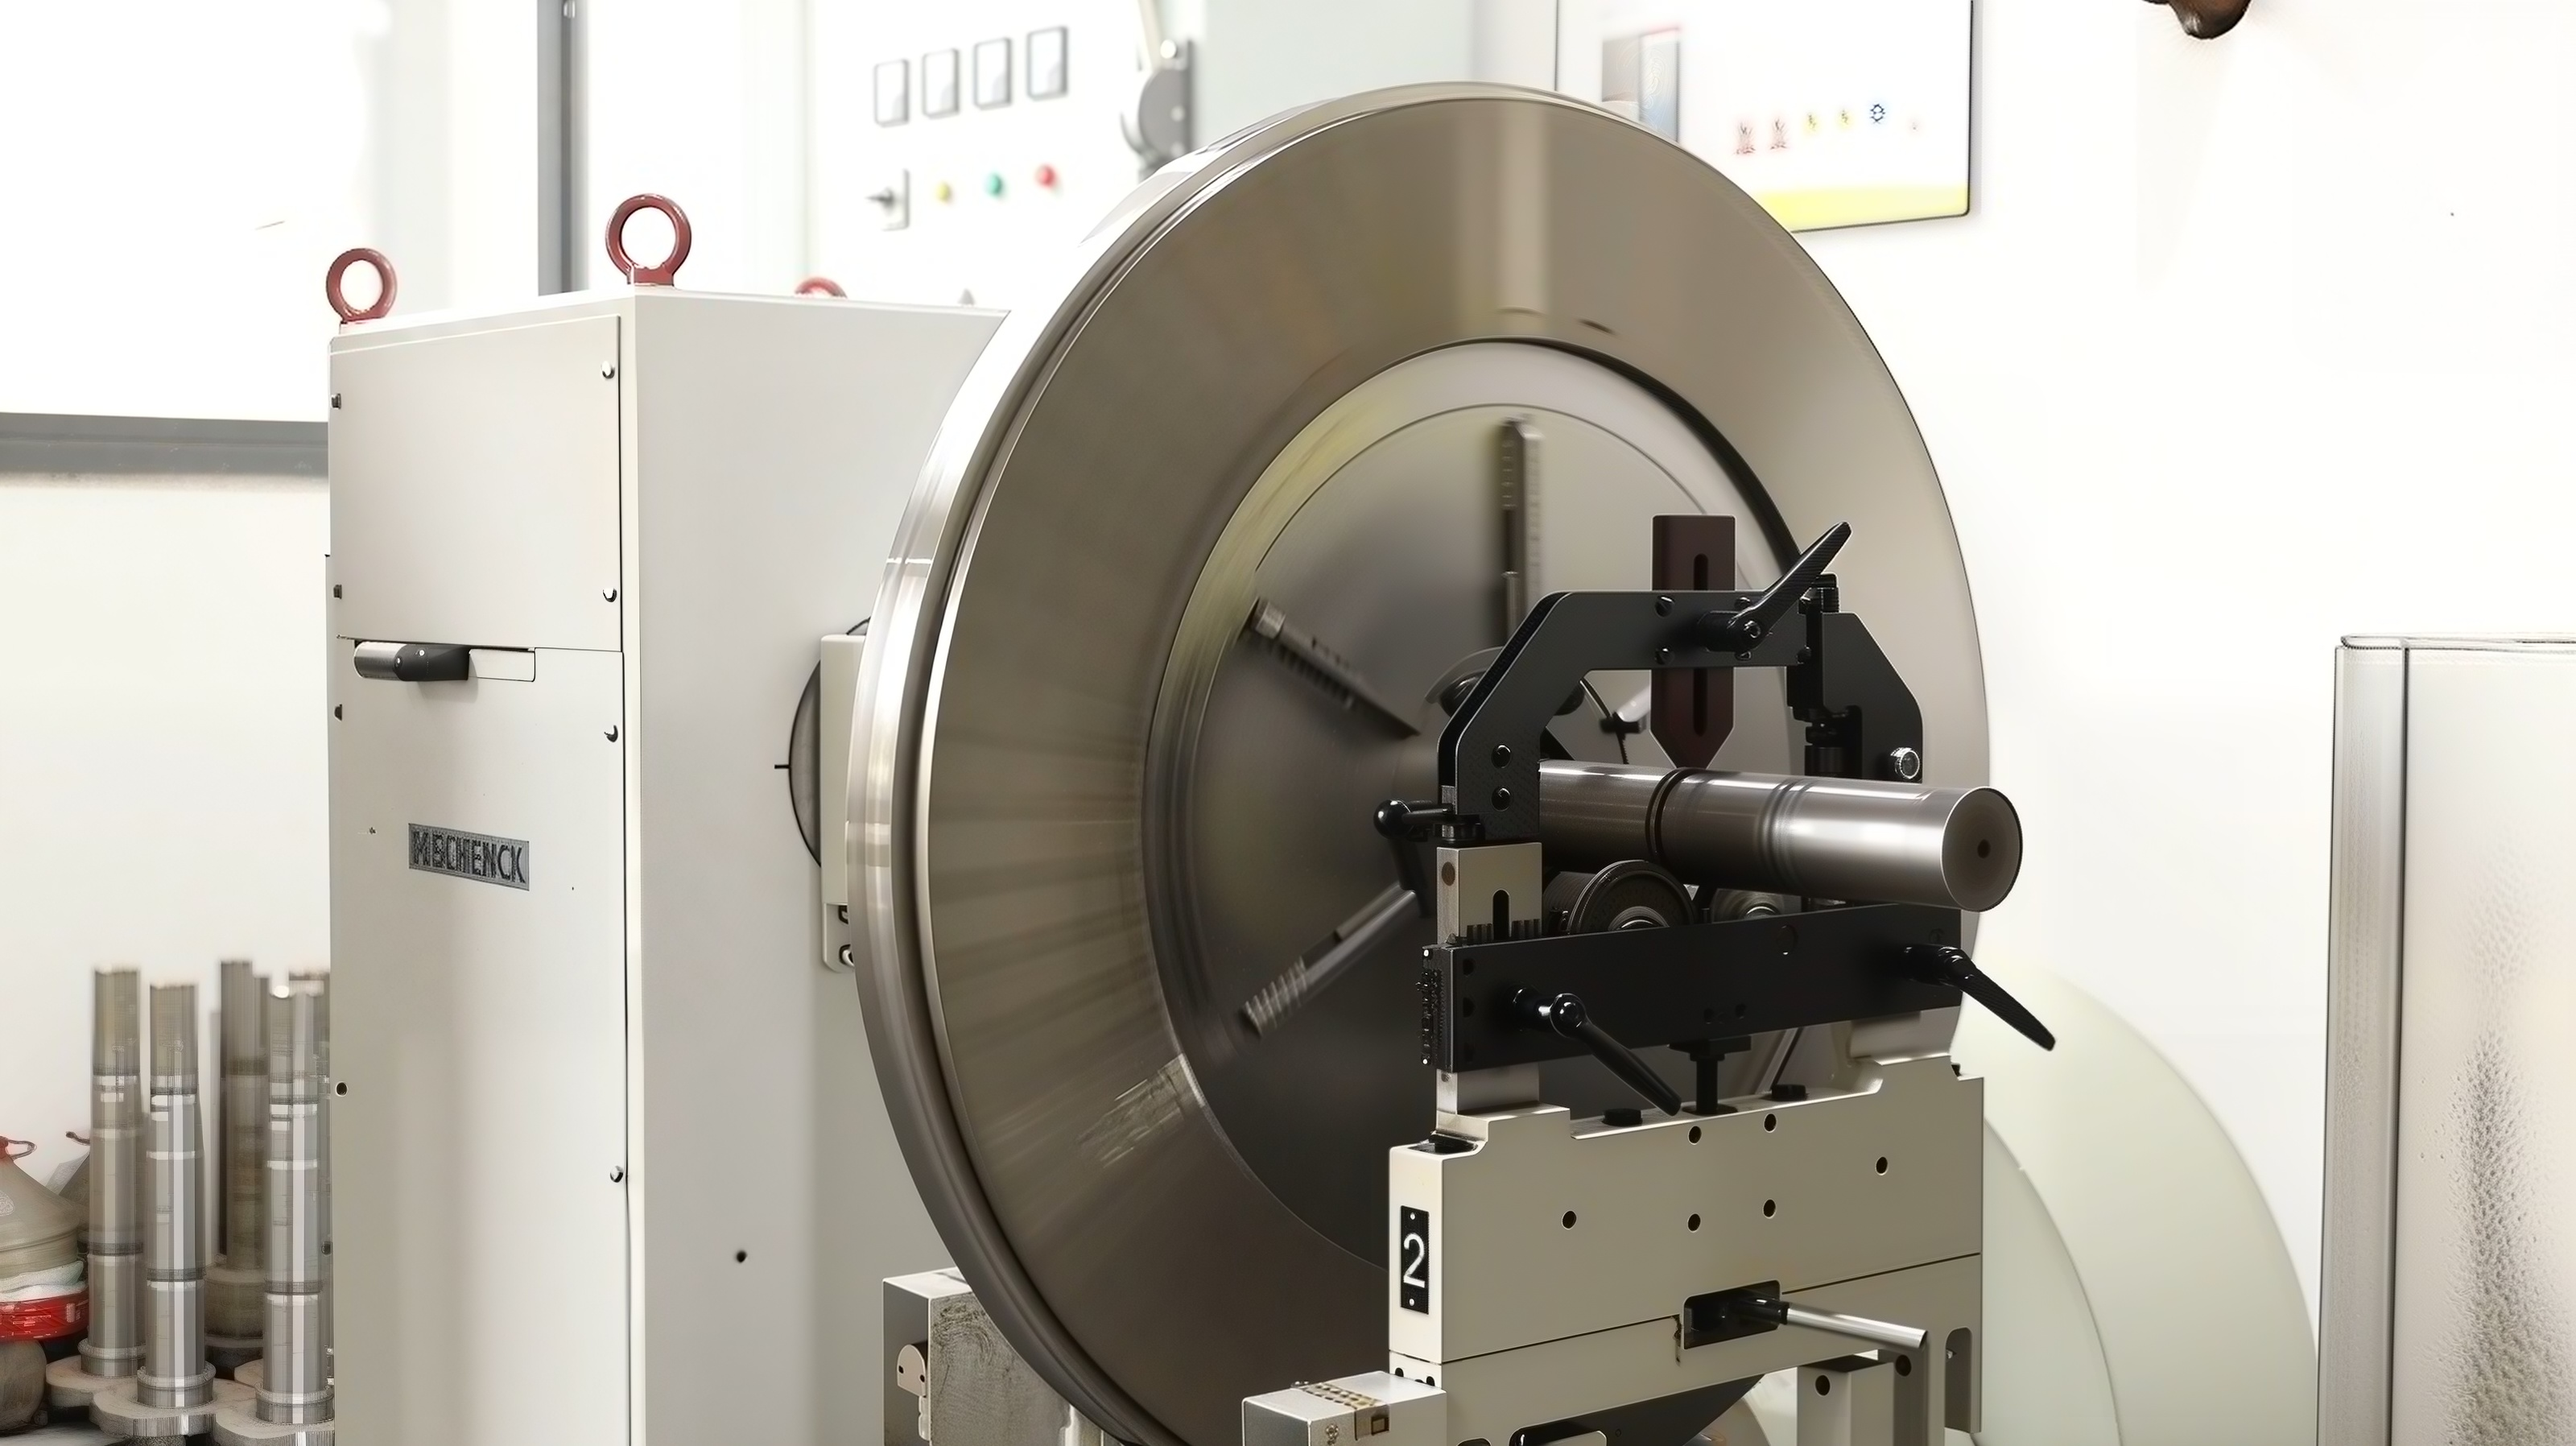
Cakera pulverizer perlu mengekalkan geometri dan keseimbangan yang stabil semasa operasi berkelajuan tinggi. Mao Yue menggunakan pemesinan ketepatan dan pengimbangan dinamik untuk mengurangkan variasi operasi dan membantu mengekalkan keadaan penghancuran yang stabil.
Kawal Keseluruhan Proses, Bukan Hanya Satu Parameter
Mao Yue tidak memilih peralatan hanya berdasarkan diameter cakera, kuasa motor atau saiz jaringan sasaran. Sebaliknya, proses penghancuran lengkap dinilai berdasarkan penyuapan, jurang cakera, keadaan komponen, suhu, saringan dan ujian bahan sebenar.
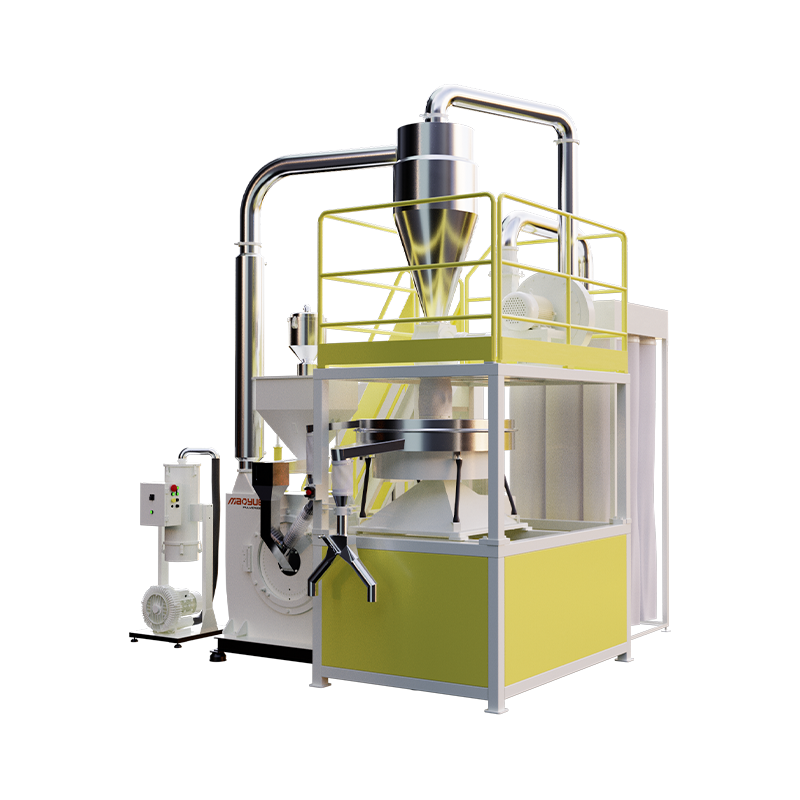
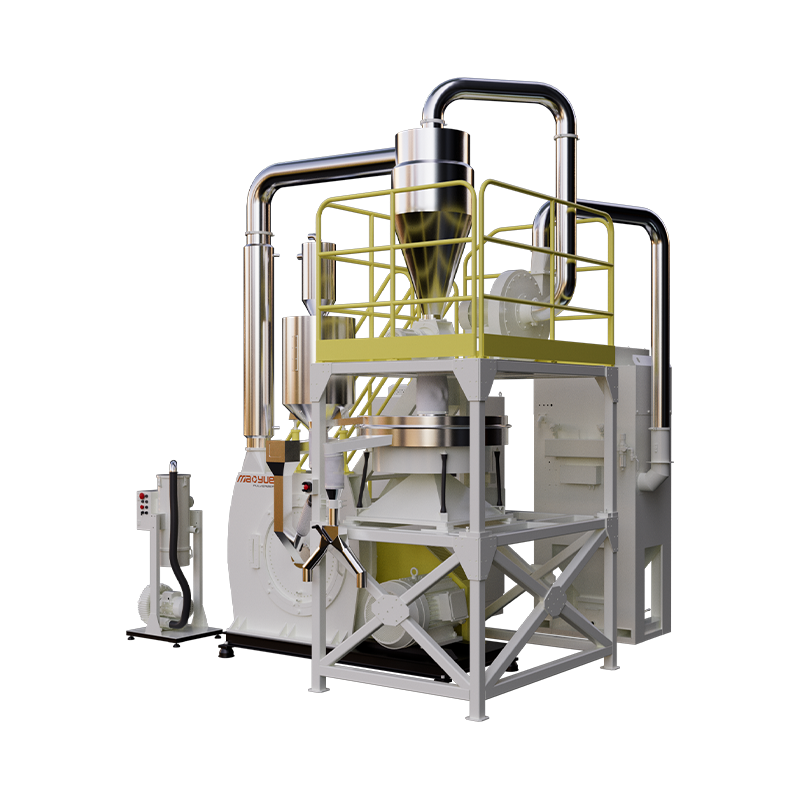
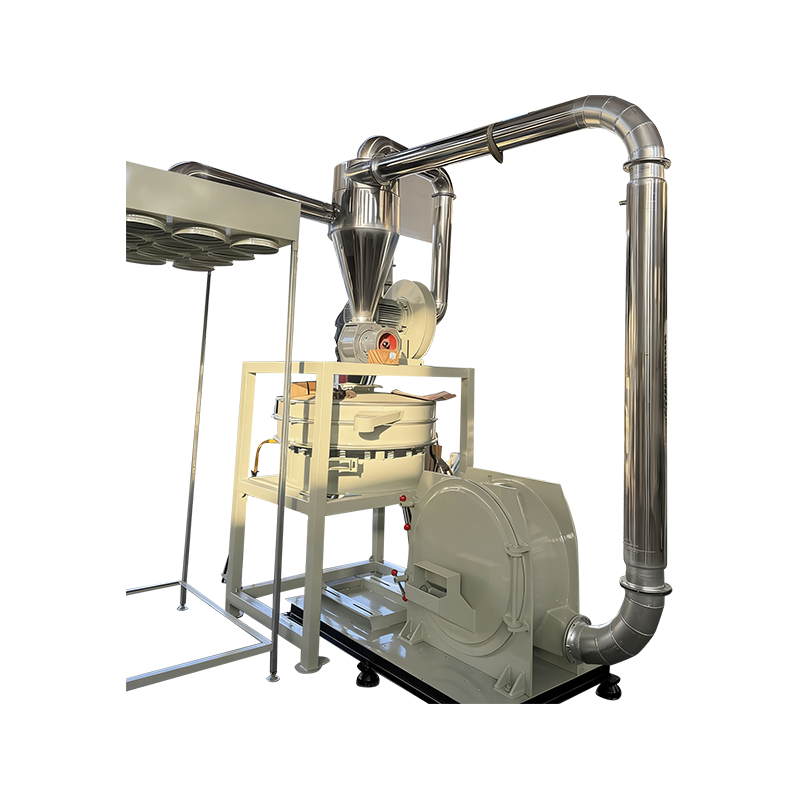
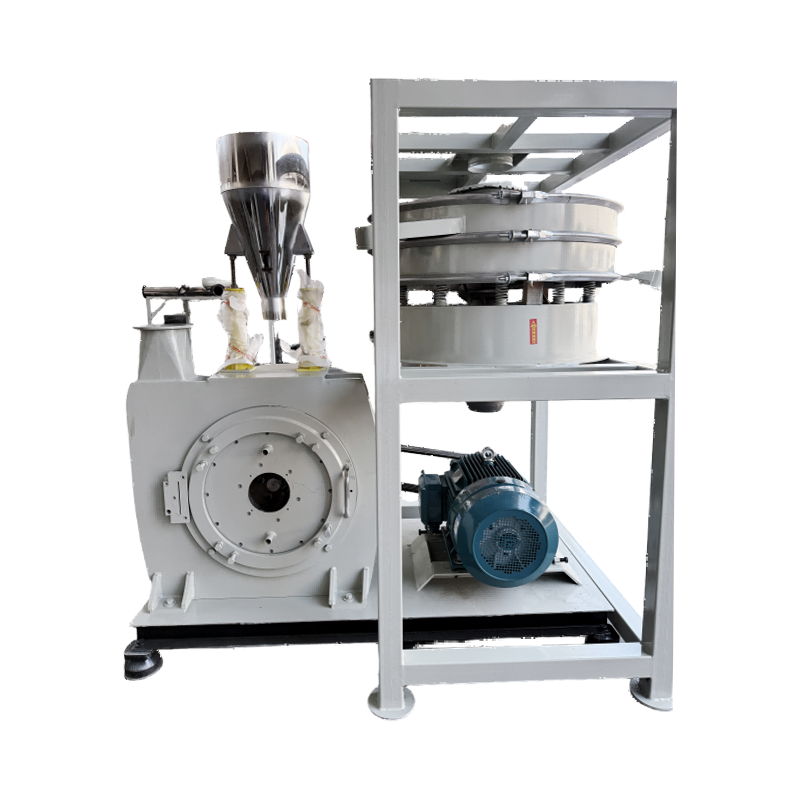
Mao Yue PE Pulverizer: Mengawal Kestabilan Serbuk Merentasi Sistem Lengkap
Mao Yue tidak menumpukan pada satu parameter pulverizer, tetapi pada proses pulverizer PE yang lengkap.
Bergantung pada keperluan projek, sistem boleh menyepadukan:
Memberi makan → Penyingkiran Besi → Melumatkan → Penyejukan Udara/Air → Penyaringan → Pemisahan Siklon → Pengumpulan Habuk → Pengumpulan Serbuk

Mengapa Menguji Bahan PE Sebenar Sebelum Memilih Pulverizer?
Bahan mentah PE yang berbeza boleh berkelakuan berbeza semasa proses penghancuran. Akibatnya, konfigurasi peralatan yang sama mungkin menghasilkan hasil yang berbeza dengan bahan yang berbeza.
Menguji bahan sebenar sebelum pemilihan peralatan akhir menyediakan cara yang lebih langsung untuk menilai prestasi penghancuran dan keadaan operasi.
Mao Yue boleh menguji dan menilai bahan PE anda berdasarkan maklumat berikut:
-
Bahan PE dan saiz zarah suapan
-
Sasaran serbuk mesh atau saiz zarah
-
Keluaran yang diperlukan
-
Waktu bekerja setiap hari
-
Aplikasi rotomolding akhir
-
Masalah berkaitan bedak semasa
Ujian memberi tumpuan kepada:
-
Kehalusan serbuk dan taburan saiz zarah
-
Kapasiti pengeluaran
-
Kenaikan suhu
-
Prestasi memberi makan
-
Prestasi pengumpulan serbuk
Berdasarkan keputusan ujian, konfigurasi pulverizer yang lebih sesuai, kaedah penyejukan, dan keadaan operasi kemudiannya boleh ditentukan.
Untuk PE kitar semula dan bahan dengan variasi ciri yang ketara, ujian bahan sebenar boleh menjadi amat berguna.
Soalan Lazim
Adakah Serbuk Rotomolding PE Finer Sentiasa Lebih Baik?
Tidak. Saiz zarah serbuk yang sesuai bergantung pada bahan mentah, keadaan pemprosesan, acuan dan penggunaan akhir. Apa yang penting ialah mencapai taburan saiz zarah yang stabil yang memenuhi keperluan aplikasi, dan bukannya hanya menghasilkan serbuk yang lebih halus.
Bolehkah Blade Wear Menjejaskan Saiz Zarah Serbuk PE?
ya. Kehausan pada bilah dan cakera boleh mengubah geometri kerjanya, yang mungkin menjejaskan kecekapan pelumuran dan saiz zarah serbuk akhir secara beransur-ansur.
Bagaimanakah Saya Boleh Mengawal Suhu Semasa Penumbuk PE?
Kapasiti penyejukan hendaklah dipadankan dengan bahan mentah dan keluaran yang diperlukan. Bergantung pada keadaan pengeluaran sebenar, penyejukan udara, penyejukan air, atau penyejukan air udara boleh digunakan.
Bagaimana Saya Memilih Pulverizer PE yang Betul?
Mulakan dengan bahan mentah sebenar, saiz zarah sasaran, output yang diperlukan, waktu bekerja dan aplikasi akhir. Menguji bahan sebenar sebelum pemilihan peralatan akhir boleh memberikan asas yang lebih boleh dipercayai untuk memilih penghancur yang betul.
Bolehkah Mao Yue Menguji Bahan PE Saya?
ya. Anda boleh menyediakan sampel bahan PE, saiz zarah serbuk sasaran, output yang diperlukan, waktu bekerja setiap hari, dan aplikasi akhir. Mao Yue boleh menguji bahan sebenar untuk menilai prestasi penghancuran dan membincangkan konfigurasi peralatan yang sesuai.
Apakah Menyebabkan Lebih Banyak Zarah Kasar dalam Serbuk Rotomolding PE?
Punca biasa termasuk jurang cakera yang berlebihan, kehausan cakera atau bilah, perubahan dalam keadaan penyusuan dan perubahan dalam keadaan saringan. Punca harus dikenal pasti dengan mempertimbangkan masa pengeluaran, perubahan dalam kualiti serbuk, dan keadaan operasi peralatan.
Adakah Saiz Zarah Serbuk Rotomolding PE Anda Stabil?
Jika serbuk rotomolding PE anda menunjukkan variasi batch-to-batch, zarah kasar yang berlebihan, denda yang berlebihan, penyusuan yang tidak stabil atau turun naik keluaran, masalahnya mungkin bukan serbuk itu sendiri.
Soalan yang lebih penting ialah:
Di manakah variasi saiz zarah berlaku dalam proses penghancuran?
Kita boleh menilai:
-
Saiz jaringan sasaran
-
Ciri-ciri bahan mentah
-
Keluaran yang diperlukan
-
Kaedah penyejukan
-
Konfigurasi penumbuk
-
Ujian bahan sebenar
Mao Yue boleh menguji bahan PE sebenar anda, menilai proses penumbuk, dan membincangkan konfigurasi penumbuk PE yang sesuai berdasarkan keputusan ujian.
Mencari penumbuk PE yang boleh menghasilkan serbuk rotomolding yang stabil? Uji bahan sebenar anda sebelum pemilihan peralatan akhir.